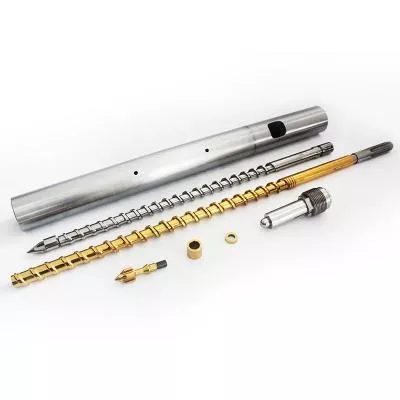
Końcówka śruby jest na tyle mała, że można ją traktować jak część zamienną, a jednocześnie wystarczająco precyzyjna, aby zdecydować, czy każdy strzał rozpoczyna się od tej samej objętości stopu. Kupuj go jako dopasowany zespół przepływu i uszczelnienia, a nie jako gwintowaną końcówkę metalową.


Szybka odpowiedź
Wybierz końcówkę śruby do formowania wtryskowego kierując się czterema cechami: konstrukcją zaworu zwrotnego, dokładnym połączeniem śruby i cylindra, przetworzoną żywicą i wypełniaczem oraz wzorem zużycia istniejącego zespołu. Sam model maszyny nie wystarczy, gdy istnieją wersje, wcześniejsze naprawy lub niestandardowe śruby.
Aby zamówić wymianę, należy przesłać oryginalny rysunek, jeśli jest dostępny, a następnie sprawdzić gwint, występ, długość końcówki, skok pierścienia, gniazdo, średnicę zewnętrzną i kanały topienia z rzeczywistą maszyną. Dobra wycena zaczyna się od geometrii. Następnie następuje obróbka materiału i powierzchni.
Końcówka śruby reguluje przepływ w obu kierunkach
Podczas odzyskiwania ślimaka zawór zwrotny otwiera się i umożliwia przepływ stopionego polimeru w kierunku przodu ślimaka. Na początku wtrysku zamyka się, dzięki czemu ruch ślimaka i ciśnienie oddziałują na strzał, zamiast popychać stop do tyłu wzdłuż ślimaka.
Dlatego też końcówka śruby, pierścień kontrolny i gniazdo stanowią część procesu, a nie tylko konserwacji.Poradnik ENGEL dotyczący zaworu zwrotnegoopisuje te same dwa stany pracy i łączy zachowanie zamykania bezpośrednio z powtarzalnością wtrysku.
Nasz widok fabryki:najkosztowniejszym błędem związanym z końcówką śruby rzadko jest różnica między dwoma klasami materiału. Jest to część, która nakręca się na śrubę, ale nie przesuwa się, nie uszczelnia ani nie jest prawidłowo wyrównana. Udany test dopasowania jest cenniejszy niż długa lista przymiotników sprzedażowych.
Wybierz zespół wokół zadania formowania
Właściwa konstrukcja musi otwierać się swobodnie podczas odzyskiwania, zamykać się w sposób przewidywalny podczas wtryskiwania i unikać nadmiernych ograniczeń ścieżki topienia. Musi także wytrzymać obciążenie ścierne, adhezyjne i korozyjne żywicy, nie uszkadzając współpracujących powierzchni.
| Pytanie zakupowe | Dlaczego zmienia końcówkę śruby | Co wysłać dostawcy |
|---|---|---|
| Jaka żywica jest formowana? | Lepkość, smarowność, wrażliwość na degradację i odporność na korozję wpływają na kanały przepływu, obróbkę materiału i powierzchni. | Dokładny gatunek żywicy, system kolorów, środek zmniejszający palność i normalny zakres przetwarzania. |
| Czy żywica jest wzmocniona czy wypełniona? | Włókno szklane, wypełniacz mineralny i odzyskane zanieczyszczenia mogą przyspieszyć zużycie ścierne pierścienia, gniazda i kanałów stopu. | Rodzaj wypełniacza, procent wagowy i to, czy zmienia się w zależności od produktu. |
| Jak precyzyjny musi być strzał? | Części cienkościenne, wielogniazdowe i o małej masie ujawniają niewielkie zmiany w zamykaniu zaworu i wycieki. | Masa części, liczba wgłębień, tolerancja masy wtrysku i najnowsze dane dotyczące trendów. |
| Jaki jest obecny styl zaworu? | Pierścień ślizgowy, konstrukcja z kulką i inne konstrukcje mają różne obszary przepływu, ruch i zachowanie podczas zamykania. | Oryginalny numer części, rysunek, zdjęcia i cały usunięty zespół. |
| Czy śruba była już wymieniana? | Model maszyny może już nie identyfikować zainstalowanego gwintu, długości końcówki lub geometrii gniazda. | Aktualny rysunek śrub i pomiary bezpośrednie, a nie tylko tabliczka znamionowa maszyny. |
| Dlaczego część jest wymieniana? | Zerwany gwint, erozja ścieżki przepływu i nieszczelny pierścień nie wskazują na takie same działania naprawcze. | Noś zdjęcia, objawy procesu, historię konserwacji i nieprawidłowe wymiary. |
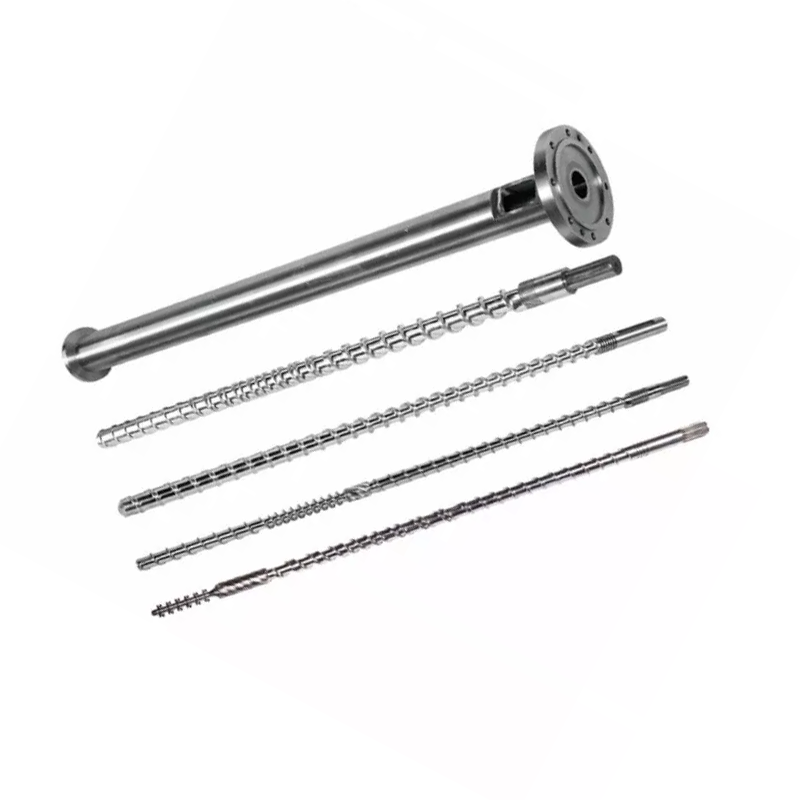
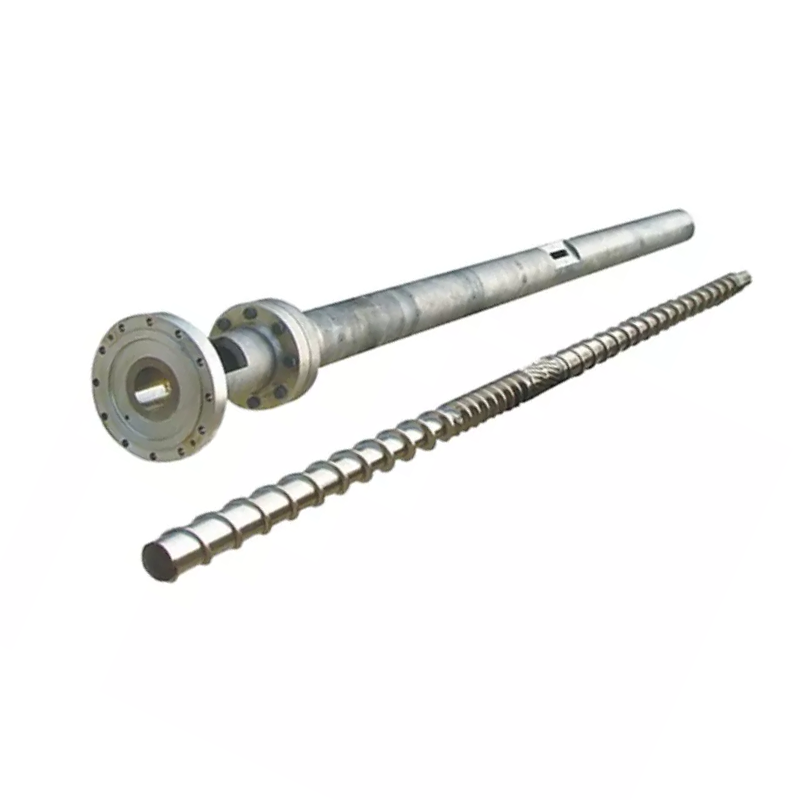
Nanhaiya oferuje standardowe i niestandardowe wzory gwintów, a także opcje końcówek o odwróconym przepływie do specjalnych polimerów. Wybraną część można dopasować dośruba do formowania wtryskowegolub dostarczane jako część szerszego zakresuasortyment części zamiennych do formowania wtryskowego i wytłaczania.


Przeczytaj sygnały procesowe przed demontażem zespołu
Zmienna poduszka, dryfująca masa śrutu lub słaba powtarzalność przenoszenia mogą wskazywać na nieszczelność zaworu, ale żadne z nich nie jest tego dowodem. Zmiany żywicy, niestabilność surowca, kontrola temperatury, zużycie cylindra, powietrze w stopie, ustawienia ciśnienia i warunki pleśni mogą powodować podobne objawy.
ENGEL zaleca sprawdzenie zaworu zwrotnego, ślimaka i cylindra plastyfikującegogdy poduszka topiąca się zmienia. Te same wskazówki dotyczące rozwiązywania problemów łączą zmienność poduszki i ciężaru wtrysku z ustawieniami procesu i zużyciem komponentów.
| Zaobserwowany sygnał | Możliwość połączenia za pomocą końcówki śrubowej | Sprawdź przed złożeniem zamówienia |
|---|---|---|
| Pozycja poduszki różni się w zależności od ujęcia | Pierścień może zamknąć się w innym miejscu lub przeciekać po osadzeniu. | Trend aktualnej pozycji, ciśnienia i masy wtrysku w ramach stabilnego procesu. |
| Masa części zmienia się, a ustawienia pozostają stałe | Przepływ zwrotny może zmniejszyć efektywną objętość dostarczaną do formy. | Wyklucz przyczyny podawania, temperatury, materiału i wnęki formy. |
| Krótkie ujęcia pojawiają się sporadycznie | Zawór może nie uszczelniać się w sposób powtarzalny, szczególnie po zmianach w procesie odzyskiwania. | Porównaj reakcję transferu i przeprowadź test zaworu zatwierdzony przez producenta maszyny. |
| Odzyskiwanie staje się ograniczone | Uszkodzony pierścień, osad lub zbyt mała ścieżka przepływu mogą utrudniać przepływ stopionego materiału do przodu. | Sprawdź pod kątem swobodnego ruchu, osadów, zatarcia i przeszkód w przejściu. |
| Czarne plamki podążają za materialną zmianą | Martwe punkty lub uszkodzone powierzchnie mogą zatrzymywać i uwalniać zdegradowany polimer. | Sprawdź pełną ścieżkę topienia, dyszę, przód śruby i procedurę czyszczenia. |
| Metaliczny hałas lub zatarcie pierścienia | Może występować zatarcie, deformacja, niewspółosiowość lub obecność ciał obcych. | Zatrzymaj się i sprawdź zgodnie z procedurą bezpiecznej konserwacji producenta maszyny. |
Po wymontowaniu zespołu sprawdź zewnętrzną średnicę pierścienia kontrolnego, obie powierzchnie czołowe, powierzchnię uszczelniającą, korpus końcówki, kanały stopu i gwint. JakiśArtykuł techniczny firmy ARBURGidentyfikuje ścieranie, przyczepność i korozję jako mechanizmy zużycia i pokazuje, że zużycie średnicy pierścienia, powierzchni czołowej i gniazda uszczelniającego może zmienić skok pierścienia i stabilność poduszki.
Nie diagnozuj pierścienia kontrolnego, zwiększając nacisk do momentu napełnienia części.Zmiana ustawień może ukryć wyciek bez jego korygowania. Uzyskaj stabilną linię bazową, postępuj zgodnie z metodą testową zatwierdzoną przez producenta maszyny i sprawdź sprzęt przed zmianą specyfikacji zamiennej.
Wymień jedną część tylko wtedy, gdy współpracujące części są nadal dobre
Pierścień kontrolny można wymienić samodzielnie, jeśli jego współpracująca końcówka i gniazdo mieszczą się w zatwierdzonych wymiarach, powierzchnie uszczelniające są solidne, a nowy pierścień może się swobodnie poruszać w całym zakresie ruchu. Jest to tańsza naprawa, ale tylko wtedy, gdy potwierdza ją kontrola.
Wymień dopasowaną końcówkę, pierścień i gniazdo, jeśli kilka powierzchni wykazuje zużycie, pierścień zatarte lub zatarte o inny element, stare części zostały wymieszane w różnych maszynach lub nie zachowały się wiarygodne oryginalne wymiary. Połączenie jednej nowej części uszczelniającej z dwiema zużytymi częściami współpracującymi może stworzyć nową ścieżkę wycieku.
Nasz widok fabryki:zużyta próbka jest dowodem, a nie rysunkiem wzorcowym. Jeśli dokładnie skopiujemy zerodowane gniazdo, skrócony pierścień lub uszkodzony gwint, nowa część może odtworzyć stary problem z czystszą powierzchnią. Rekonstruujemy zamierzoną zależność na podstawie rysunku, współpracujących komponentów i niezużytych punktów odniesienia.


Dane końcówek śrub do formowania wtryskowego Nanhaiya
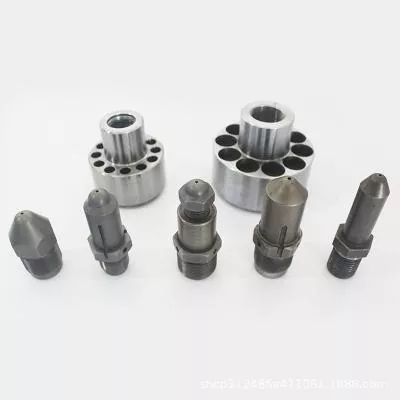
TheKońcówka śruby do formowania wtryskowego Nanhaiyajest zbudowany jako interfejs pomiędzy ślimakiem a ścieżką topienia po stronie dyszy. Jest dostępny dla różnych średnic śrub i marek wtryskarek, z niestandardowymi gwintami i geometrią komponentów do prac wymiennych.
| Specyfikacja | Dane produktu Nanhaiya | Znaczenie zakupów |
|---|---|---|
| Materiał bazowy | D2 | Zapisz rzeczywisty materiał w dokumentach wyceny i kontroli. |
| Twardość | HRC45-62 | Wybrana wartość musi odpowiadać obróbce cieplnej, obciążeniu i materiałom współpracującym. |
| Prostota | 0,02 mm/m | Geometria i ustawienie mają znaczenie w interfejsie śrubowym. |
| Opancerzona twarz | Bimetaliczny | Zapewnia opcję odporną na zużycie na odsłoniętych powierzchniach roboczych. |
| Konfiguracje włókna szklanego | 30% / 60% | W zapytaniu ofertowym należy podać rzeczywistą zawartość procentową włókna szklanego i gatunek żywicy. |
| Masa części | 1 kg | Wartość referencyjna strony produktu; waga końcowa jest zgodna z zatwierdzoną geometrią. |
| Trasa produkcyjna | Obróbka CNC, obróbka cieplna i precyzyjne polerowanie | Operacje te kontrolują formę, stan powierzchni i końcowe dopasowanie. |
| Standardowe zastosowania | Formowanie termoplastyczne PE, PP, ABS i PVC | Przesyłaj także dane dotyczące dodatków, barwników, materiałów pochodzących z recyklingu i wypełniaczy. |
Kompletną jednostkę plastyfikującą produkuje również Nanhaiyazmutowane śruby do formowania wtryskowego, ślimaki do stopniowego formowania wtryskowegoi pasujące lufy zamienne. Sąsiedniedysza wtryskowamożna sprawdzić w tym samym czasie, gdy problemy z wyciekiem, wyrównaniem lub płynięciem materiału wykraczają poza końcówkę śruby.
Wymiary decydujące o tym, czy dana część będzie pasować
Producent i model maszyny może zawęzić wyszukiwanie, ale nie może zastąpić rysunku. W rodzinach modeli można stosować jednostki wtryskowe o kilku rozmiarach, a w maszynie może być już zamontowana śruba zamienna, różniąca się od oryginalnej.
- Zidentyfikuj zainstalowaną śrubę.Zapisz producenta maszyny, model, oznaczenie jednostki wtryskowej, średnicę ślimaka, dane seryjne i wszelkie wcześniejsze wymiany śrub.
- Zdefiniuj całkowicie wątek.Uwzględnij większą i mniejszą średnicę, skok, kierunek gwintu, długość gwintu, położenie początkowe, położenie podcięcia i występu.
- Zmierz stos osiowy.Zapisz całkowitą długość końcówki, długość pierścienia, długość gniazda, skok pierścienia i każde ramię kontrolujące pozycję zamknięcia.
- Pomiar interfejsów promieniowych.Zanotować średnicę korpusu końcówki, średnicę zewnętrzną i wewnętrzną pierścienia, średnicę gniazda, odniesienie otworu lufy i wymagany luz roboczy.
- Zamapuj ścieżkę topnienia.Pokaż liczbę rowków, szerokość przejścia, głębokość przejścia, profil nosa i dowolny promień wpływający na przepływ lub czyszczenie.
- Zaznacz powierzchnie uszczelniające i ścieralne.Zidentyfikuj, które powierzchnie stykają się podczas zamykania i które wymiary są mierzone na podstawie niezużytych referencji.
Nie ukrywaj niepewności w tolerancji.Jeśli stara powierzchnia jest zużyta, opisz zmierzoną wartość jako rzeczywisty wymiar zużycia. Zachowaj proponowany, gotowy wymiar oddzielnie. To rozróżnienie pozwala inżynierom poprawić część zamiast zatwierdzać precyzyjną kopię uszkodzenia.
Sprawdź zamiennik przed wejściem do produkcji
Kontrola przychodząca powinna zweryfikować tożsamość, wymiary i ruch, zanim zespół zostanie wystawiony na działanie ciepła i ciśnienia. Przechowuj zatwierdzony rysunek, dokumentację materiałową i wyniki kontroli pod tym samym numerem części.
- Numer części i wersja rysunku odpowiadają zamówieniu
- Dokumentacja dotycząca materiałów i obróbki cieplnej jest zgodna z ofertą
- Średnice krytyczne i długości osiowe mieszczą się w granicach tolerancji rysunku
- Sprawdziany gwintów lub kontrola dopasowania potwierdzają połączenie
- Sprawdź, czy pierścień porusza się swobodnie, bez widocznych kołysań i zatarć
- Pierścień i gniazdo stykają się z przewidzianymi powierzchniami uszczelniającymi
- Kanały stopu są czyste, gładkie i wolne od zadziorów
- Wypolerowane powierzchnie nie wykazują uszkodzeń związanych z obsługą ani wad powłoki
- Kierunek montażu i kolejność komponentów są udokumentowane
- Bazową masę strzału i poduszkę rejestruje się po instalacji
Po instalacji należy zastosować zatwierdzoną procedurę uruchamiania i porównać proces z zachowaną wartością bazową. Nowa końcówka może zmienić regenerację, reakcję dekompresyjną lub zachowanie przy zamykaniu zaworu, więc nie zakładaj, że każde stare ustawienie musi pozostać niezmienione.
Co fabryka musi kontrolować
Jakość końcówki śruby wynika z relacji między częściami. Współśrodkowość gwintu, pozycja występu, skok pierścienia, geometria powierzchni uszczelniającej, wykończenie ścieżki przepływu i warunki obróbki cieplnej muszą ze sobą współdziałać. Jedna imponująca liczba twardości nie jest w stanie zrekompensować nieprawidłowej długości stosu lub szorstkiej powierzchni uszczelniającej.
Nanhaiyisprzęt produkcyjnyobejmuje piły CNC z błędem posuwu do 0,1 mm, tokarki CNC do detali o długości do 6 m oraz urządzenia wiercąco-frezujące z dokładnością pozycjonowania 0,02 mm. Obróbkę pięcioosiową stosuje się w przypadku nieregularnych przelotów i specjalnych konstrukcji kołnierzowych.

Dla nabywców praktycznym pytaniem nie jest to, czy dostawca posiada obrabiarkę. Zapytaj, w jaki sposób sprawdzany jest rysunek, jakie wymiary są sprawdzane, jak śledzone są materiały i obróbka cieplna oraz jak sprawdzany jest ruch gotowego pierścienia. Nanhaiya zapewnia za pośrednictwem swojej witryny przegląd rysunków przed sprzedażą i wsparcie technicznezespół serwisowy.
Lista kontrolna zapytania ofertowego dotycząca zamiennej końcówki śruby
Wyślij jedną przejrzystą paczkę zamiast serii częściowych wiadomości. Poniższe informacje pozwalają dostawcy zdecydować, czy zlecenie jest standardową wymianą, komponentem poddanym inżynierii wstecznej czy przeprojektowaniem.
- Producent maszyny, model, numer seryjny i wielkość jednostki wtryskowej
- Zamontowana średnica śruby i rysunek śruby
- Oryginalny numer części końcówki śruby i wersja rysunku
- Kompletny stary zespół z częściami utrzymanymi w porządku
- Zdjęcia z przodu, z boku, gwintu i powierzchni uszczelniających
- Wymiary gwintu, występu, pierścienia, gniazda i przejścia
- Gatunek żywicy, rodzaj wypełniacza i zawartość procentowa wypełniacza
- Barwnik, zawartość pochodząca z recyklingu i dodatki żrące
- Normalna temperatura topnienia i wielkość wtrysku
- Masa części, liczba wnęk i akceptowane odchylenia
- Trend amortyzacji, przenoszenia i odzyskiwania przed usunięciem
- Zaobserwowane zużycie, rodzaj awarii i wymagana ilość
Jeżeli brakuje rysunku, zaznacz każdą zmierzoną powierzchnię i sfotografuj układ pomiarowy. Nie wysyłaj pojedynczej średnicy zewnętrznej i poproś fabrykę o wywnioskowanie z niej gwintu, gniazda i skoku.
Często zadawane pytania
Do czego służy końcówka śruby do formowania wtryskowego?
Zespół końcówki śruby jest wyposażony w zawór zwrotny. Otwiera się podczas odzyskiwania ślimaka, dzięki czemu stop może przemieszczać się przed ślimakiem, a następnie zamyka się podczas wtrysku, aby ograniczyć przepływ wsteczny i przeniesienie ciśnienia do formy.
Jakie są oznaki zużycia pierścienia kontrolnego lub końcówki śruby?
Typowe sygnały procesowe obejmują zmienną poduszkę stopioną, niespójną masę wtrysku, słabą powtarzalność ciśnienia, krótkie wtryski po wykluczeniu innych przyczyn oraz dłuższą lub mniej stabilną reakcję przenoszenia. Potwierdzić zużycie poprzez kontrolowaną próbę szczelności i kontrolę wymiarową.
Czy mogę zamówić wymienną końcówkę śruby tylko według modelu maszyny?
Producent i model maszyny to przydatne punkty wyjścia, ale rzetelne zamówienie na wymianę powinno również zawierać średnicę śruby, wymiary gwintu i kołnierza, długość końcówki, wymiary pierścienia kontrolnego i gniazda, ścieżkę przepływu, żywicę, zawartość wypełniacza, rysunek i wyraźne zdjęcia.
Czy powinienem wymienić tylko pierścień kontrolny, czy cały zespół końcówki śruby?
Wymieniaj tylko zużyty element, gdy współpracująca końcówka, gniazdo i gwint mieszczą się w zatwierdzonych wymiarach i stanie powierzchni. Wymień dopasowany zespół, jeśli kilka powierzchni uszczelniających jest zużytych, wymiary są niepewne lub gdy zmieszane stare i nowe części nie zapewniają niezawodnego ruchu i uszczelnienia.
Jakiego materiału Nanhaiya używa do produkcji końcówek śrub do formowania wtryskowego?
Nanhaiya oferuje końcówki śrubowe D2 do formowania wtryskowego w opublikowanym zakresie twardości HRC45-62, prostoliniowości 0,02 mm/m i opcji z bimetaliczną powierzchnią pancerną. Ostateczna konfiguracja jest dopasowywana do żywicy, wypełniacza, interfejsu maszyny i stopnia zużycia.
Czy twardsza końcówka śruby zawsze wytrzymuje dłużej?
Nie. Twardość to tylko jeden aspekt zużycia. Skład chemiczny stopów, obróbka cieplna, odporność na korozję, materiały współpracujące, wykończenie powierzchni, wyrównanie, prześwit i przetworzona żywica – wszystko to wpływa na żywotność.
Co powinienem wysłać Nanhaiyi, aby otrzymać wycenę końcówek śrubowych?
Wyślij producenta i model maszyny, średnicę ślimaka, procent żywicy i wypełniacza, oryginalny numer części lub rysunek, pełne wymiary łączenia, zdjęcia z różnych kątów, objawy zużycia, trend ciężaru wtrysku i wymaganą ilość.
Ujawnienie informacji handlowych: Nanhaiya produkuje końcówki śrub do formowania wtryskowego i powiązane komponenty, o których mowa w tym przewodniku. Zalecenia techniczne należy stosować w połączeniu z procedurami bezpieczeństwa producenta maszyny i zatwierdzonym rysunkiem projektowym.