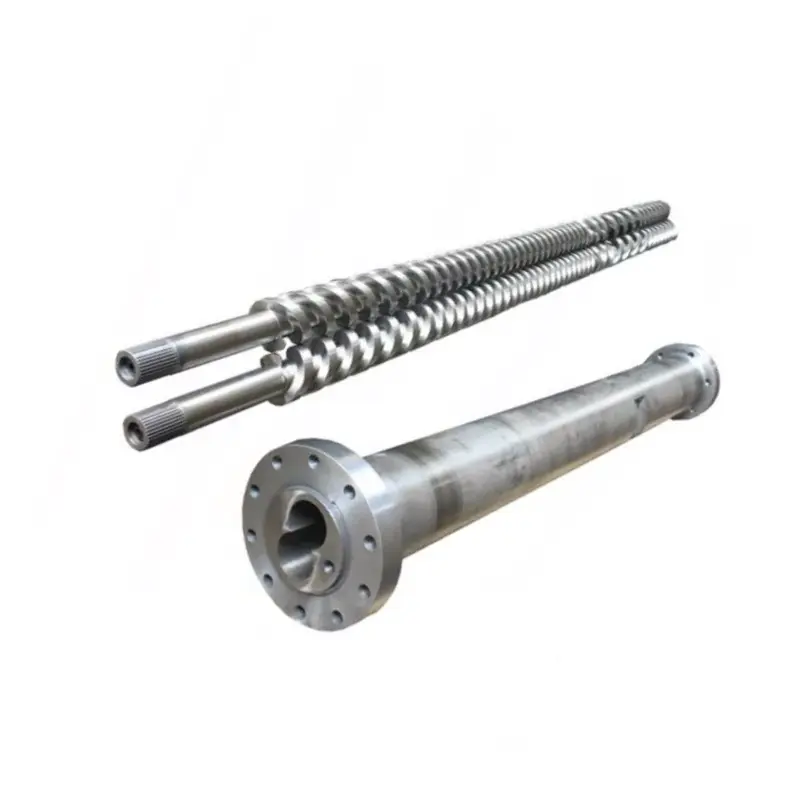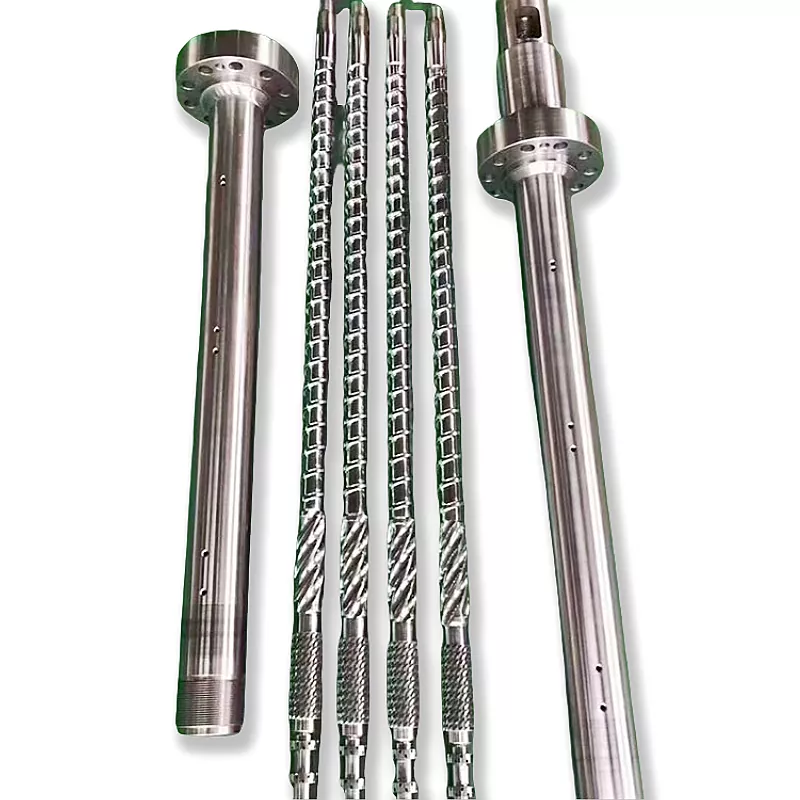

Co właściwie robi lufa śrubowa
Śruba i lufa działają jak dopasowana para. Oto sekwencja każdego cyklu:
- Karmienie— Pelety z tworzywa sztucznego spadają ze zbiornika do strefy podawania.
- Topienie— Obracająca się śruba wytwarza ciepło ścinające. W połączeniu z grzejnikami beczkowymi pellet topi się i kompresuje.
- Dozowanie— Stop staje się jednolity pod względem temperatury i ciśnienia przed wtryskiem.
- Zastrzyk— Śruba porusza się do przodu niczym tłok, wpychając stopione tworzywo sztuczne do formy.
Każda zmienna projektowa — geometria, proporcje stref, obróbka powierzchni — wpływa na skuteczność tych czterech etapów. Niedopasowanie któregokolwiek z nich objawia się problemem produkcyjnym.
Decyzja 1: Stosunek L/D
Stosunek L/D (długość ślimaka podzielona przez jego średnicę) to najważniejsza liczba w arkuszu specyfikacji. Kontroluje czas przebywania, jakość mieszania i dystrybucję ciepła.W większości zastosowań związanych z formowaniem wtryskowym ogólnego przeznaczenia stosuje się współczynnik 20:1.
| Żywica | Zalecane L/D |
|---|---|
| PP, PE, PS (standard) | 18:1 – 20:1 |
| ABS, komputer | 20:1 – 24:1 |
| PCV (wrażliwe na ciepło) | 16:1 – 20:1 |
| ZWIERZAK DOMOWY | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| Materiały wzmocnione GF | 20:1 – 24:1 |
Decyzja 2: Stopień kompresji
Stopień sprężania (CR) mierzy, jak bardzo kanał ślimaka zwęża się od strefy zasilania do strefy dozowania. Wyższa wartość CR powoduje bardziej agresywne ściskanie stopu — jest to dobre w przypadku żywic amorficznych, które stopniowo miękną. Niższy CR jest delikatniejszy, a tego właśnie potrzeba w przypadku materiałów wrażliwych na ciepło lub materiałów wypełnionych włóknami.
| Żywica | Współczynnik kompresji |
|---|---|
| ABS, PC, PMMA (amorficzne) | 3,0 – 3,5:1 |
| PP, PE, Nylon (półkrystaliczny) | 2,5 – 3,0:1 |
| PCV | 2,0 – 2,5:1 |
| ZWIERZAK DOMOWY | 2,3 – 2,6:1 |
| Wzmocniony GF (≥15%) | 2,0 – 2,5:1 |
Decyzja 3: Proporcje stref
Standardowy ślimak wtryskowy dzieli się na trzy strefy. Proporcje każdej strefy mają znaczenie tak samo, jak całkowite L/D.
- Strefa karmienia (L1):Głębokie kanały, które przyjmują stały pellet ze zbiornika. Dłużej = większa przepustowość.
- Strefa ucisku (L2):Głębokość kanału stopniowo maleje. Większość topnienia ma miejsce tutaj.
- Strefa pomiaru (L3):Płytkie, spójne kanały. Zapewnia jednolitą temperaturę i ciśnienie stopu przed wtryskiem.
| Żywica | Zasilanie (L1) | Kompresja (L2) | Pomiar (L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS/PC | 40% | 40% | 20% |
| ZWIERZAK DOMOWY | 40% | 40% | 20% |
| Nylon (PA) | 35–45% | 35–40% | 20–25% |
| PCV | 35% | 50% | 15% |
Decyzja 4: Materiał śruby
38CrMoALA — standardowa wartość bazowa
Śruby do formowania wtryskowego Nanhaiya są produkowane zStal stopowa 38CrMoALA, poddane obróbce cieplnej i hartowane. Ten materiał bazowy dobrze radzi sobie ze standardowymi tworzywami termoplastycznymi, takimi jak PE, PP, PS i ABS, a jego żywotność wynosi około10 000–20 000 godzinw normalnych warunkach pracy.
Azotowanie
Azotowanie gazowe w temperaturze 500–560°C tworzy warstwę azotowanąGrubość 0,5–0,8 mmz twardością950–1050 HV (~62 HRC). Poprawia to odporność na zużycie o 30–40% w porównaniu ze stalą nieobrabianą. Standard dla większości zastosowań związanych z formowaniem wtryskowym z materiałami niewypełnionymi lub lekko wypełnionymi.

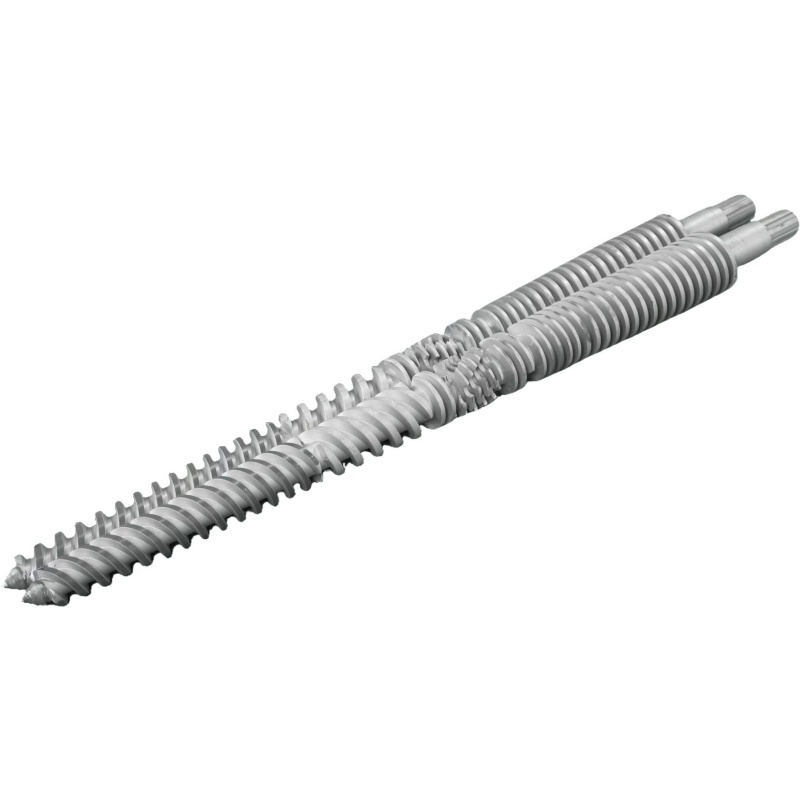
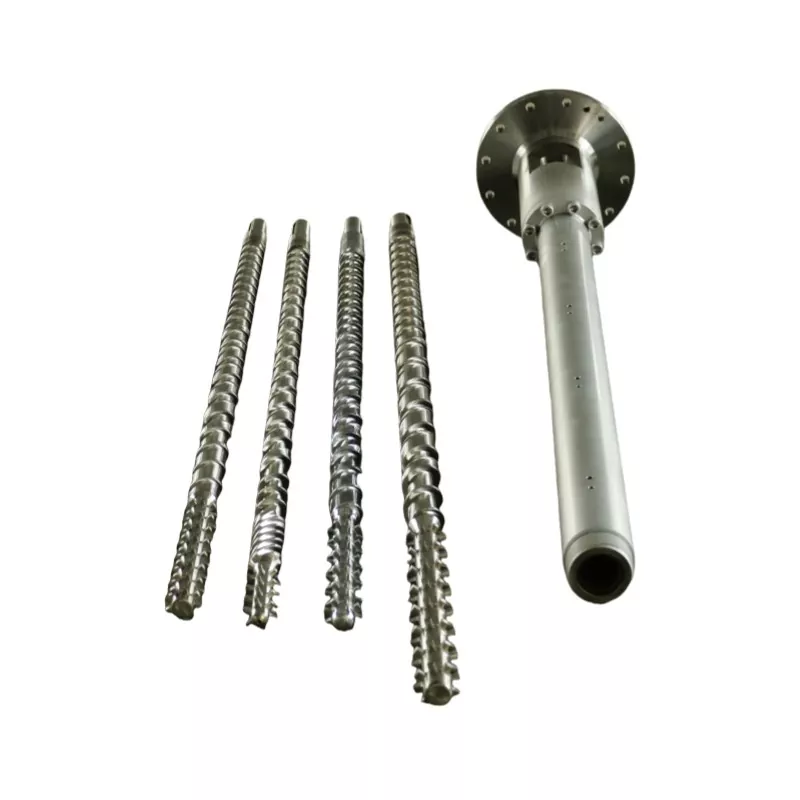
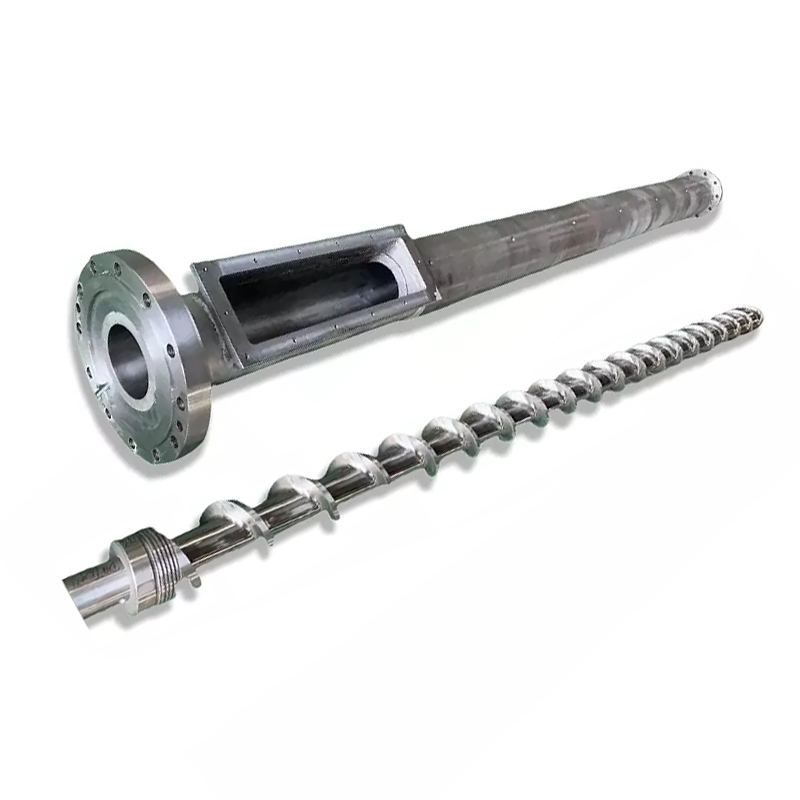
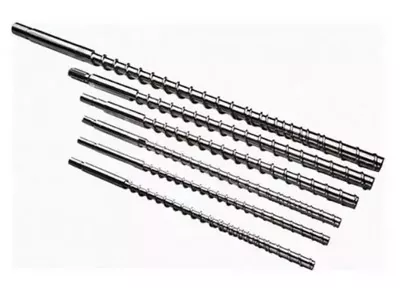
Zmutowany (nagły) ślimak do formowania wtryskowego Nanhaiya — odpowiedni do żywic krystalicznych, takich jak PP, PE i nylon.
Bimetaliczny — do zastosowań ściernych
Lufy bimetaliczne mają odporną na zużycie wykładzinę z wysokostopowego metalu, połączoną metalurgicznie z otworem lufy. Proces bimetaliczny Nanhaiya pozwala osiągnąćtwardość otworu wewnętrznego 62 HRCpoprzez spawanie natryskowe twardych stopów wokół najbardziej narażonych na zużycie obszarów wnętrza lufy.
| Aplikacja | Materiał śruby | Leczenie beczki |
|---|---|---|
| PE, PP, PS (niewypełnione) | Azotowany 38CrMoALA | Standardowo azotowany |
| ABS, PC, Nylon (niewypełniony) | Azotowany 38CrMoALA | Standardowo azotowany |
| PA + GF ≤30% | 38CrMoALA, ulepszony + odpuszczony | Azotowane lub bimetaliczne |
| Zawartość GF 15–50% | Krawędzie zabieraków bimetaliczne/TC | Bimetaliczny |
| PCV / żywice żrące | Stop odporny na korozję | Bimetaliczny (klasa CR) |
| Wypełnione włóknem węglowym | Węglik wolframu | Otwór natryskiwany TC |
Decyzja 5: Średnica śruby i wielkość wtrysku
Twój rzeczywisty strzał powinien mieścić się pomiędzy35% i 70%maksymalnej wydajności strzału ślimaka. Poniżej 35% materiał pozostaje w cylindrze zbyt długo i grozi jego degradacją. Powyżej 70% śruba nie może wystarczająco szybko zregenerować się w cyklu.
Poniżej znajdują się typowe konfiguracje dostępne w Nanhaiya:
| Ilość wtrysku (g) | Śruba Ř × Długość (mm) | Średnica lufy × długość (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

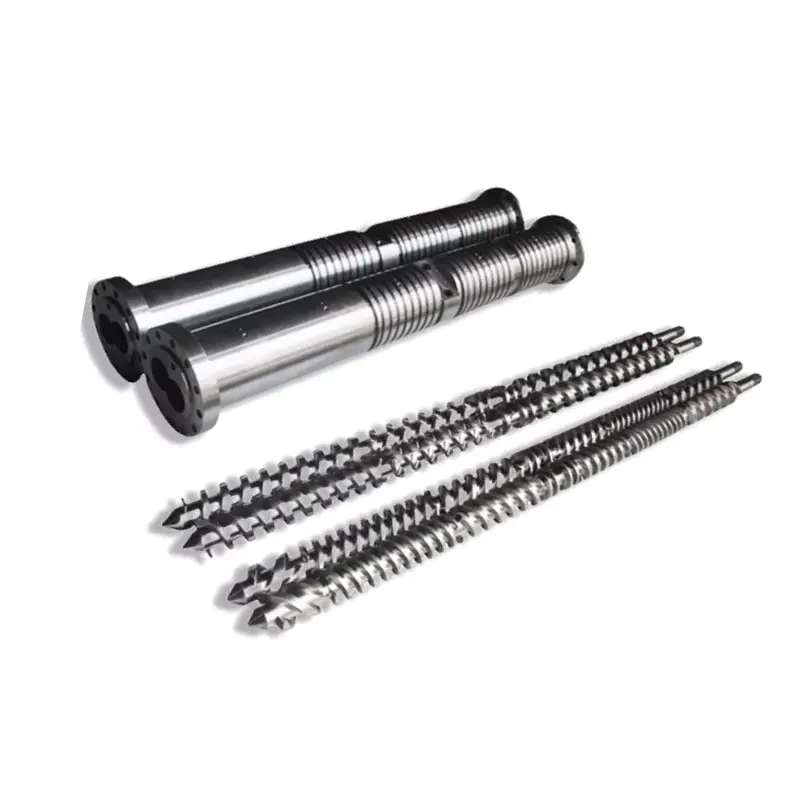
Ślimak do stopniowego formowania wtryskowego Nanhaiya — lepszy do żywic amorficznych, takich jak ABS, PC i PMMA.
Znaki ostrzegawcze, że Twoja obecna śruba nie nadaje się do danego zadania
- Czarne plamki lub ślady przypaleń— Materiał ulega degradacji w wyniku nadmiernego czasu przebywania lub gorącego miejsca. Sprawdź strefy temperaturowe lufy i luz śrubowy.
- Nierówna waga strzału— Często zużyty zawór zwrotny lub nadmierny luz między śrubą a lufą, umożliwiający przepływ wsteczny.
- Ślady odprysków na powierzchni— Wilgoć lub gaz w stopie. Może wskazywać na niewystarczające wstępne suszenie lub geometrię ślimaka, która nie zapewnia prawidłowego odpowietrzenia.
- Powolny powrót do zdrowia / długi czas cyklu— Zdolność plastyfikująca jest niewystarczająca. Prawdopodobnie należy zwiększyć średnicę śruby.
- Wysoki poziom złomu przy zmianach koloru— Słabe wymieszanie w strefie dozowania. Często rozwiązuje się ten problem za pomocą elementu mieszającego Maddock lub bariery dodanego do ślimaka.
Co powiedzieć producentowi, prosząc o wycenę
- Marka i model maszyny— lub średnica otworu i wymiary kołnierza dla maszyn niestandardowych
- Żywica pierwotna— podać rodzaj wypełniacza i jego zawartość procentową, jeśli ma to zastosowanie
- Zakres wielkości strzału— minimalna i maksymalna ilość w gramach
- Docelowy czas cyklu
- Aktualne problemy, które próbujesz rozwiązać— jeśli istnieje
Uzyskaj rekomendację techniczną od Nanhaiya
Odpowiadamy w ciągu 12 godzin. Nasz zespół inżynierów może określić odpowiednią geometrię śruby, gatunek materiału i wymiary dla Twojej maszyny i żywicy – zanim zatwierdzisz wycenę.