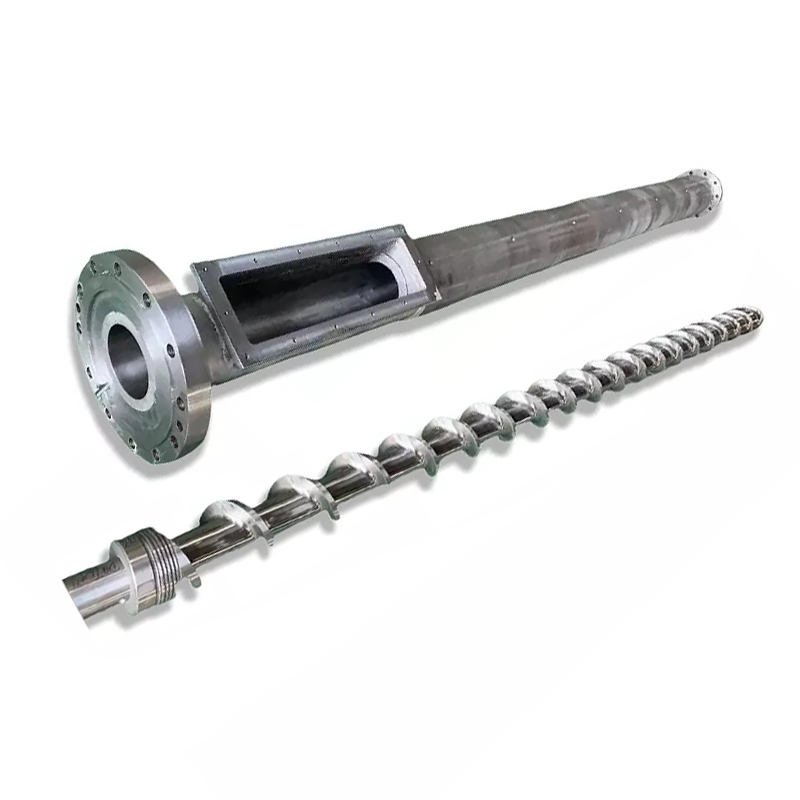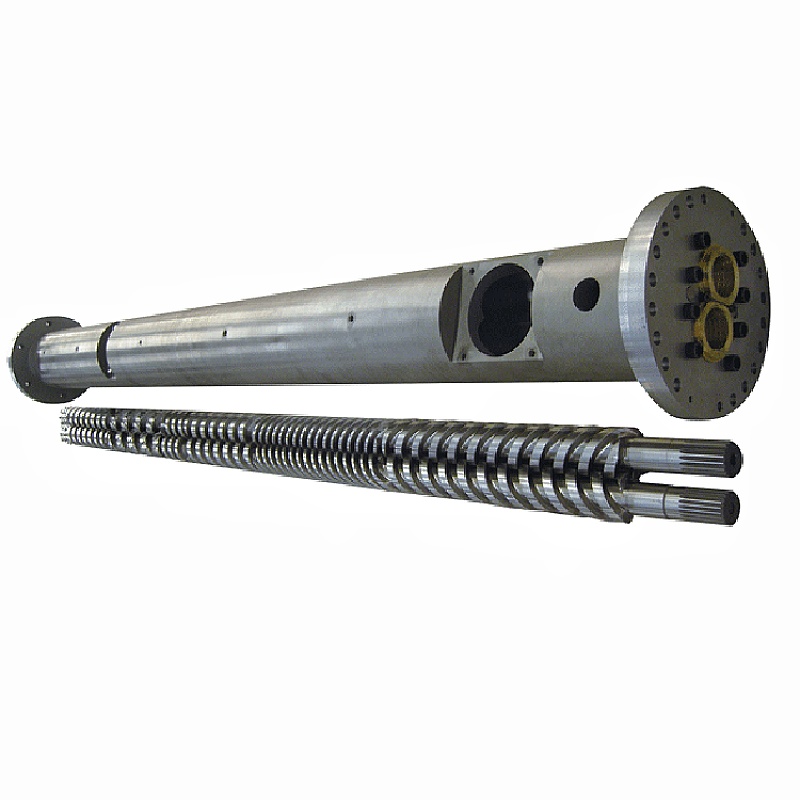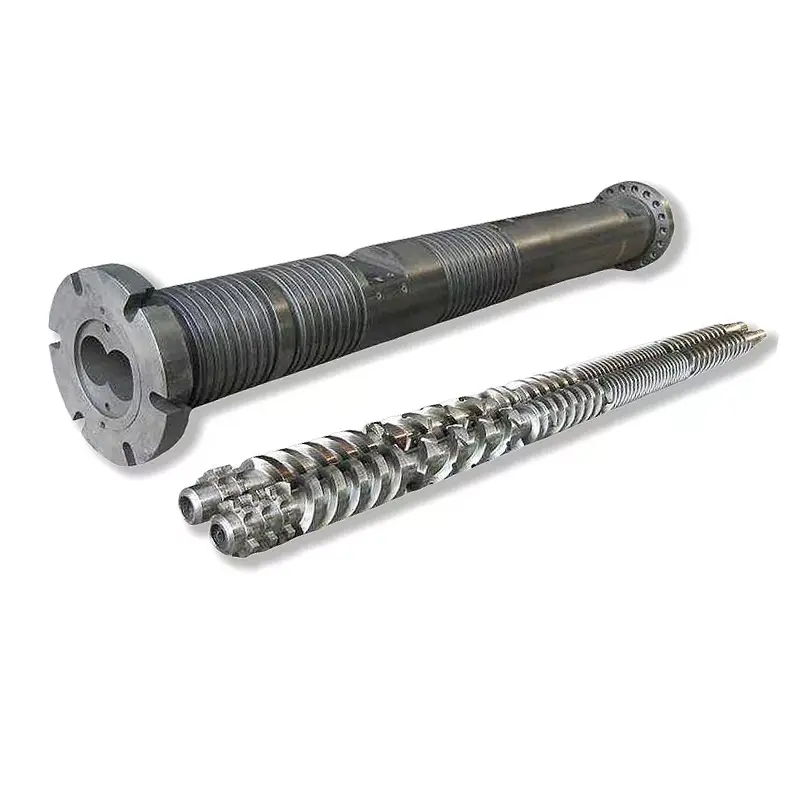
Stosunek ślimaka wtryskowego L/Dto długość robocza podzielona przez średnicę ślimaka, a większość ślimaków wtryskowych ma stosunek 18:1 do 25:1. Oto, czego nie mówi żadna karta specyfikacji: nie możesz zmienić L/D na maszynie, którą już posiadasz. Długość jest ustalana przez lufę. To, co możesz zmienić, tośrednica śruby, a w nieruchomej lufie ten jeden wybór przesuwa L/D, pojemność strzału i ciśnienie wtrysku razem w przeciwnych kierunkach. Mniejsza śruba zapewnia wyższe L/D, mniejszy strzał i większe ciśnienie. Dopasuj tę transakcję do swojej żywicy i swojej części, a większość pytań L/D odpowie sama.
Co oznacza stosunek L/D na śrubie wtryskowej
L/D to długość robocza ślimaka (L) podzielona przez jego średnicę zewnętrzną (D). Śruba 22 razy dłuższa niż szersza ma L/D 22:1.
Współczynnik skaluje się wraz z rozmiarem. Śruba 40 mm przy przełożeniu 22:1 ma długość roboczą 880 mm. Śruba 80 mm w stosunku 22:1 ma długość 1760 mm. Te same proporcje, bardzo różne maszyny.
To, co faktycznie opisuje ten współczynnik, toile pasa startowego musi wykonać śruba. Zasilanie, topienie i dozowanie odbywa się na tej długości. Większa długość oznacza większą zdolność topienia i lepsze mieszanie. Mniejsza długość oznacza mniej obu i krótszy czas, w którym materiał pozostaje gorący.
Większość śrub wtryskowych ma przełożenie pomiędzy 18:1 a 25:1, przy czym w maszynach ogólnego przeznaczenia wspólna masa wynosi 20:1 do 22:1. Przewodnik po filarach obejmuje pełny obraz w naszymprowadnica cylindra ślimaka do formowania wtryskowego.
Dlaczego wtrysk L/D jest krótszy niż wytłaczanie L/D
Wytłaczarki zwykle pracują w proporcjach od 25:1 do 33:1. Śruby wtryskowe pozostają krótsze, a powodem jest cykl, a nie tradycja.
Ślimak wytłaczarki obraca się w sposób ciągły. Materiał wchodzi jednym końcem, przechodzi i wychodzi na drugim. Nic nie czeka.
Śruba wtryskowa pracuje impulsowo. Obraca się, aby uplastycznić jeden strzał, chowa się, a następnie zatrzymuje. Wstrzykuje się, a forma chłodzi. Przez cały ten czas stop znajdujący się już w beczce pozostaje nieruchomy i pozostaje gorący.
To czekanie to cała różnica. Dłuższy cylinder mieści więcej stopionego materiału, a w przypadku wtryskarki więcej stopu oznacza więcej materiału oczekującego na więcej cykli. W przypadku żywicy wrażliwej na ciepło dodatkowa długość nie oznacza dodatkowej pojemności. To dodatkowa historia termiczna.
Zatem projekt wtrysku równoważy zdolność topienia z czasem przebywania, podczas gdy wytłaczanie głównie kupuje zdolność topienia.
Rzecz, której nikt ci nie mówi: nie możesz zmienić L/D
Artykuły na temat L/D mówią tak, jakbyś mógł wybrać liczbę. Na maszynie, którą już posiadasz, nie.
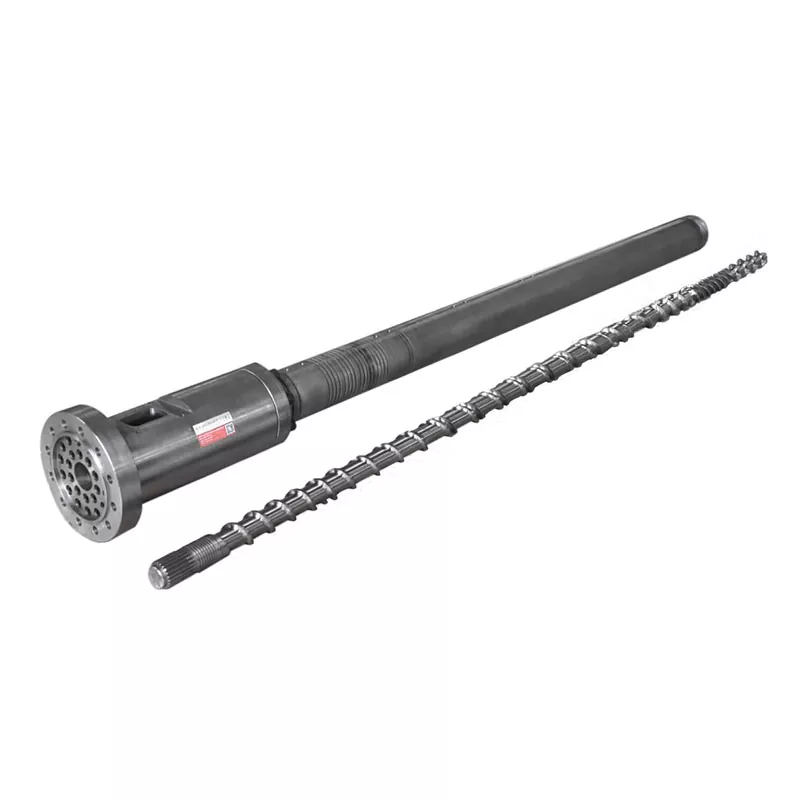
L jest ustalane przez lufę.Lufa to obrobiony maszynowo zbiornik ciśnieniowy przykręcony do ramy maszyny, ze strefami grzewczymi, gardzielą zasilającą i mocowaniem zbudowanymi na jednej długości. Nikt nie produkuje dłuższej lufy.
Zatem jedyną zmienną pozostałą w L/D jest D, średnica śruby. Zmień średnicę, a stosunek zmieni się wraz z nią, ponieważ długość nad linią nigdy się nie przesuwa.
Dlatego konstruktorzy maszyn podają dwie lub trzy średnice śrub dla tej samej maszyny. Nie oferują trzech rozmiarów strzału. Oferują ci trzy punkty na krzywej kompromisu, a wielkość strzału to tylko jedna z rzeczy, które się zmieniają.
Średnica śruby: dźwignia, która porusza wszystko
W nieruchomej beczce jeden wybór przenosi cztery rzeczy na raz. Zrozum tę tabelę, a zrozumiesz wtrysk L/D.
| Jeśli wybierzesz... | Mniejsza średnica śruby | Większa średnica śruby |
|---|---|---|
| Stosunek L/D | Wyższy(to samo L, mniejsze D) | Niżej(to samo L, większe D) |
| Pojemność strzału | Mniejszy(mniejsza objętość na mm skoku) | Większy |
| Dostępne ciśnienie wtrysku | Wyższy(ta sama siła na mniejszym obszarze) | Niżej |
| Wydajność topienia na strzał | Lepsza(więcej L/D za mniej materiału) | Mniej hojny |
| Czas przebywania danej części | Krótszy(strzał wykorzystuje bardziej mniejszą lufę) | Dłużej |
| Garnitury | Małe precyzyjne części, cienkie ścianki, żywice o dużej lepkości i wrażliwe na ciepło | Duże strzały, żywice towarowe, grube sekcje |
Przeczytaj jeszcze raz wiersz dotyczący ciśnienia, ponieważ decyduje on o większej liczbie stanowisk pracy, niż ludzie się spodziewają. Napęd hydrauliczny lub elektryczny maszyny zapewnia stałą siłę na tył śruby. Ciśnienie to siła podzielona przez powierzchnię. Mniejszy ślimak ma mniejszą powierzchnię czołową, więc ta sama siła wytwarza wyższe ciśnienie stopu.
Dlatego prace związane z cienkościennymi ścianami i dużą lepkością często kończą się na małej śrubie: mogą wepchnąć stopiony materiał do ciasnej przestrzeni, której duża śruba nie jest w stanie wypełnić. Wyższe L/D, które się z tym wiąże, jest bonusem, a nie przypadkiem.
Przeczytaj także wiersz dotyczący miejsca zamieszkania. To ten, który po cichu decyduje, czy Twój komputer żółknie.

Jak L/D wpływa na wielkość strzału
Ściśle mówiąc, L/D nie określa rozmiaru strzału. Średnica i skok: objętość strzału to pole przekroju poprzecznego śruby pomnożone przez odległość, jaką się przemieszcza.
Ale na prawdziwej maszynie nie można ich rozdzielić, ponieważ ta sama średnica, która określa twój strzał, określa również twoje L/D. Wybierz małą śrubę dla małej precyzyjnej części, a jednocześnie wybierzesz wyższą wartość L/D.
Praktyczna konsekwencja jest szczęśliwa. Śruba zapewniająca mały wtrysk zapewnia również większą długość topienia na gram materiału i wyższe ciśnienie wtrysku. Te trzy nieruchomości nadają się do tych samych zawodów i dlatego handel ten częściej kończy się sukcesem.
Kiedy przestaje być szczęśliwy, następuje wciśnięcie części na niewłaściwą śrubę. Oddaj bardzo mały strzał na śrubę o dużej średnicy, a uzyskasz najgorsze z obu: niskie L/D, ogromną objętość lufy w stosunku do śrutu i materiał, który przechodzi przez ciepło zdecydowanie za długo.
Czas przebywania: zabójca jakości, który możesz obliczyć
Czas przebywania to czas, przez który dany kawałek polimeru pozostaje gorący w cylindrze, zanim zostanie wtryśnięty. Jest to najbardziej niedoceniana liczba we wtryskarstwie, a można ją oszacować w trzydzieści sekund.
Czas przebywania ≈ (pojemność naboju ÷ wielkość naboju) × czas cyklu
Obie pojemności w tych samych jednostkach. Weź wydajność strzału z parametrów maszyny.
Pracuj nad przykładem. Maszyna o wydajności 200 g, wytwarzająca część o masie 20 g w 30-sekundowym cyklu. Stosunek wynosi 10, więc stop pozostaje przez około dziesięć cykli. Czas przebywania wynosi około 300 sekund lub pięć minut.
Pięć minut w temperaturze topnienia to dużo czasu w przypadku PC, POM, PET lub PVC. Nic w Twoich ustawieniach nie jest błędne. Część jest po prostu za mała na lufę, a materiał gotuje się, czekając na swoją kolej.
Teraz przenieś to zadanie na mniejszą śrubę. Pojemność śrutu spada do powiedzmy 80 g. Ta sama część ważąca 20 g zużywa obecnie jedną czwartą beczki, stop przechodzi przez cztery cykle zamiast dziesięciu, a czas przebywania spada do około dwóch minut.
Nie zmieniłeś żadnej wartości zadanej. Zmieniłeś średnicę śruby, a wraz z nią problem degradacji zniknął.
Zakres wydajności wtrysku 20–80%.
Często cytowane wytyczne branżowe mówią, aby strzał był na poziomie od około 20% do 80% znamionowej wydajności maszyny. Potwierdź opaskę zgodnie z instrukcją obsługi swojej maszyny, ale logika za tym stoi wszędzie.
Poniżej zespołu, czas przebywania jest długi. Materiał ulega zbyt wielu podróżom pod wpływem ciepła, a żywice wrażliwe na ciepło ulegają degradacji. Jest to błąd, który wyłapuje powyższa formuła.
Nad zespołem, dwie rzeczy się psują. Nie ma wystarczającej ilości lufy, aby utrzymać odpowiednią poduszkę, więc pakowanie powoduje niespójne strzały. Ślimak ma mniej czasu i długości, aby stopić prawie pełną beczkę materiału, więc jakość topienia spada dokładnie wtedy, gdy wymaga się od niego najwięcej.
Wyląduj na środku pasma, a maszyna będzie miała miejsce do pracy. Jeśli Twoja część znajduje się poza nią, właściwym rozwiązaniem będzie śruba o innej średnicy lub inna maszyna, a nie heroiczny zestaw ustawień procesu.
Jak L/D wpływa na jakość stopu
Długość to zdolność topienia, a zdolność topienia to jakość.
Więcej L/D zapewnia pełniejsze topienie.Stałe granulki muszą dalej podróżować po gorącej ścianie beczki, więc mniej z nich przetrwa w postaci niestopionej. Twarde plamki i wtrącenia w kształcie soczewki w części powodują problemy z topieniem, a długość je zwalcza.
Więcej L/D daje bardziej jednorodny stop.Temperatura wyrównuje się, kolor i wypełniacz lepiej się rozprowadzają, a stopiony materiał docierający do pierścienia kontrolnego jest bardziej spójny od strzału do strzału. To pojawia się jako szersze okno procesu.
Więcej L/D daje również większą historię termiczną.Ta sama długość, która całkowicie się topi, utrzymuje również materiał dłużej, a w przypadku PVC, PC, POM i PET jest to koszt, a nie korzyść.
Zatem jakość stopu nie oznacza, że więcej znaczy lepiej. Jest to balans: długość wystarczająca do całkowitego stopienia, nie na tyle duża objętość beczki, aby materiał zbyt długo czekał na wykorzystanie. Gdy wydajność topienia jest Twoim konkretnym ograniczeniem, śruba barierowa podnosi ją bez dodawania milimetra beczki.
Wybór L/D i średnicy według żywicy i części
Połącz transakcje, a wybór padnie na żywicę i część.
| Twoja sytuacja | Pochyl się w stronę | Dlaczego |
|---|---|---|
| Małe, cienkościenne części precyzyjne | Mniejsza śruba, wyższe L/D | Wyższe ciśnienie wtrysku wypełnia cienkie sekcje; dobre topienie na gram; krótki pobyt |
| Żywica termoczuła (PC, POM, PET, PVC) | Mniejsza śruba do strzału; krótszy koniec pasma L/D | Czas przebywania jest wrogiem. Utrzymuj duży strzał w stosunku do pojemności lufy |
| Żywica inżynieryjna o wysokiej lepkości | Mniejsza śruba, wyższe L/D | Wymaga ciśnienia do wypełnienia i długości, aby dokładnie się stopić |
| Duże śruty, żywica towarowa (PE, PP, PS) | Większa śruba, niższa L/D | Przewody pojemnościowe; żywice te tolerują zmniejszoną długość topnienia |
| Części o grubych ściankach, wolne cykle | Większa śruba, zegarek | Długie cykle zwielokrotniają czas przebywania. Przelicz ponownie przed zatwierdzeniem |
| Mieszanka wypełniona włóknem szklanym lub ścierna | Średnica na część; zmienićpowierzchnia | L/D podąża za częścią. Odpowiedzią na zużycie jest otwór bimetaliczny, a nie inna długość |
| Nie topi się przy dużej wydajności | Ta sama średnica; śruba barierowa | Potrzebujesz wydajności topienia, a nie długości lufy. Beczka i tak się nie zmienia |
Zwróć uwagę na dwa ostatnie rzędy. Dwa z najczęstszych problemów zgłaszanych nam przez formatorów nie są wcale problemami L/D, a zakup śruby o innej średnicy w celu ich rozwiązania to strata pieniędzy.
Typowe błędy L/D w procesie formowania wtryskowego
- Kopiowanie wytłoczenia L/D.Liczba 30:1 z tabeli wytłaczarki zastosowana do ślimaka wtryskowego ignoruje problem czasu przebywania, który definiuje formowanie wtryskowe. Obie maszyny wykonują różne zadania.
- Zakładając, że dłużej jest lepiej.Większa długość oznacza więcej topnieniaIwięcej historii termicznej. W przypadku żywicy termoczułej wygrywa druga i materiał ulega degradacji.
- Ignorując stosunek strzału do pojemności.Najczęstszym problemem związanym z jakością, który możemy powiązać z geometrią, jest gotowanie małej części w dużej beczce. Nikt tego nie sprawdza, bo nie ma tego na żadnym ekranie ustawień.
- Wierząc, że L/D można zmienić na istniejącej maszynie.Nie może. Lufa ustawia L. Tylko średnica należy do Ciebie.
- Obwinianie L/D za problem z topnieniem.Jeśli nieroztopiony materiał pojawia się tylko przy dużej wydajności, oznacza to, że masz małą zdolność topienia, a nie beczkę. Śruba barierowa naprawia to w tej samej lufie.
- Obwinianie L/D za problem ze zużyciem.Spadek mocy przy tej samej prędkości śruby oznacza zużyty luz, a nie geometrię. Zmierz go, zanim cokolwiek przeprojektujesz.

Jak zamówić odpowiednią śrubę
Producent śrub projektuje na podstawie tego, co mu powiesz. Wyślij je, a otrzymasz zalecenia dotyczące średnicy i geometrii.
- Marka maszyny, model i aktualna średnica ślimaka.Większość z nich pokrywa zdjęcie z tabliczki znamionowej, które informuje nas o długości lufy, w której pracujesz.
- Nominalna wydajność strzału maszyny,jeśli znasz, oraz rzeczywistą wagę części.
- Czas cyklu.Za pomocą dwóch powyższych liczb można obliczyć czas pobytu.
- Zawartość żywicy, gatunku i wypełniacza.To wpływa na profil ściskania i obróbkę powierzchni w równym stopniu, jak na średnicę.
- Wada, której pragniesz, zniknęła.Zażółcenia w miejscu zamieszkania. Punkt nietopnienia ma zdolność topienia. Krótkie strzały celują w ciśnienie lub pierścień kontrolny. Każdy ma inną odpowiedź.
- Rysunek lub zużyta śruba.Albo pozwól nam zbudować na twojej maszynie. Zużytą część mierzy się na sprzęcie CMM z dokładnością do ± 0,01 mm i rekonstruuje geometrię.
Dlaczego warto współpracować z Nanhaiya
Wyślij nam wagę części, czas cyklu i model maszyny, a zanim cokolwiek zacytujemy, przeprowadzimy arytmetykę czasu przebywania. Czasami odpowiedzią jest inna średnica śruby. Czasami jest to śruba barierowa w lufie, którą już posiadasz. Czasami zdarza się, że Twoje zadanie należy do innej maszyny i będziemy to mówić.
Kiedy odpowiedzią jest nowa śruba, firma Nanhaiya zbudowałaśruby do formowania wtryskowegoi beczki od ponad dwudziestu lat, ze stali 38CrMoAlA, 42CrMo, SKD-61 i stali nierdzewnej, azotowanej lub bimetalicznej z warstwą stopu zawierającego wolfram o grubości 2,5–3 mm przy twardości do 62 HRC, gdzie wymaga tego surowiec.
Budujemy według Twojego rysunku, modelu maszyny lub zużytej próbkiczęści zamiennekompatybilny z głównymi markami maszyn, minimalne zamówienie na jeden zestaw i wycena w ciągu 12 godzin.
Walczysz z żółknięciem, nietopliwością lub krótkimi strzałami? Wyślij model maszyny, wagę części, czas cyklu i żywicę. W ciągu 12 godzin poinformujemy Cię, czy chodzi o L/D, średnicę, zdolność topienia czy zużycie, i wycenimy.
Uzyskaj rekomendację dotyczącą śrubCzęsto zadawane pytania
Jaki jest typowy stosunek L/D dla ślimaka do formowania wtryskowego?
Większość śrub wtryskowych pracuje w zakresie od 18:1 do 25:1, przy czym w maszynach ogólnego przeznaczenia wspólna masa wynosi od 20:1 do 22:1. Żywice wrażliwe na ciepło preferują krótszy koniec, ponieważ materiał spędza mniej czasu na gorąco. Tworzywa konstrukcyjne wymagające dokładnego stopienia preferują dłuższy koniec.
Czy mogę zmienić stosunek L/D na mojej wtryskarce?
Nie bezpośrednio. Długość jest ustalana przez lufę, która jest obrabiana maszynowo. To, co można zmienić, to średnica śruby, a ponieważ L pozostaje takie samo, mniejsza średnica automatycznie daje wyższą L/D. Ten pojedynczy wybór zmienia również wydajność wtrysku i dostępne ciśnienie wtrysku.
Czy stosunek L/D wpływa na wielkość strzału?
Pośrednio i nierozłącznie. Objętość wtrysku wynika ze średnicy i skoku śruby, a nie z L/D. Ale w przypadku stałej lufy średnica, która wyznacza twój strzał, określa również twoje L/D. Wybierz mniejszą śrubę, aby uzyskać mniejszy strzał, a jednocześnie uzyskasz wyższe L/D i wyższe ciśnienie wtrysku.
Jak obliczyć czas przebywania przy formowaniu wtryskowym?
Podziel znamionową wydajność wtrysku maszyny przez rzeczywistą wielkość wtrysku, a następnie pomnóż przez czas cyklu. Maszyna o masie 200 g wykonująca część o masie 20 g w 30-sekundowym cyklu zapewnia około 300 sekund lub pięć minut przebywania. To dużo czasu, aby utrzymać PC, POM, PET lub PVC w temperaturze topnienia.
Dlaczego wtrysk L/D jest krótszy niż wytłaczanie L/D?
Ponieważ śruba wtryskowa pracuje impulsowo. Uplastycznia śrut, po czym zatrzymuje się, aż maszyna wykona wtrysk, a forma ostygnie, a stop w lufie będzie przez cały czas gorący. Wytłaczarka pracuje nieprzerwanie i nic nie czeka. Dodatkowa długość cylindra we wtryskarce to dodatkowa historia termiczna, a nie tylko dodatkowa zdolność topienia, dzięki czemu śruby wtryskowe pozostają krótsze.
Jaki procent pojemności lufy powinien wykorzystywać mój strzał?
Często cytowane wytyczne dotyczą w przybliżeniu 20% do 80% znamionowej wydajności strzału, a instrukcja obsługi maszyny jest autorytetem. Poniżej tego zakresu czas przebywania jest długi, a materiał wrażliwy na ciepło ulega degradacji. Nad nim nie ma już miejsca na porządną poduszkę i mniej czasu na przetopienie niemal pełnej lufy.
Czy wyższe L/D jest lepsze w przypadku formowania wtryskowego?
Nie automatycznie. Większa długość zapewnia pełniejsze stopienie i bardziej równomierny stop, co poprawia jakość. Zatrzymuje także dłużej gorący materiał, co powoduje degradację żywic wrażliwych na ciepło. Właściwy L/D całkowicie topi materiał, nie trzymając go dłużej niż to konieczne.
Moje części żółkną. Czy to problem L/D?
Zwykle jest to problem czasu przebywania, czyli problem stosunku wielkości śrutu do pojemności lufy. Najpierw wykonaj obliczenia miejsca zamieszkania. Jeśli w dużej beczce gotuje się mała część, żadne ustawienie temperatury ani geometria ślimaka tego nie naprawi. Odpowiednia będzie mniejsza średnica śruby lub mniejsza maszyna.