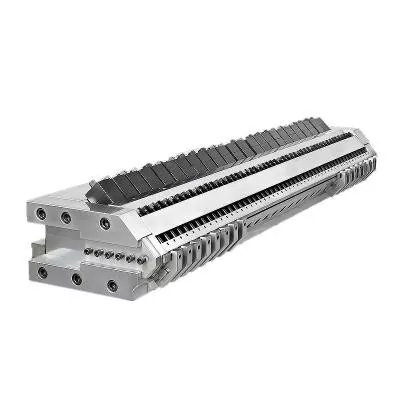
Formy WPC nie można wybrać na podstawie zdjęcia produktu i wymiarów zewnętrznych. Oprzyrządowanie musi odpowiadać recepturze drewna i tworzywa sztucznego, przekroju profilu, wydajności, wyładowaniu wytłaczarki, metodzie kalibracji, linii chłodzenia i testom wydajności zastosowanym dla gotowej płyty lub profilu.


Szybka odpowiedź
Aby kupićForma do wytłaczania WPC, prześlij ostateczny przekrój poprzeczny z tolerancjami, pełną formułę polimeru i wypełniacza drzewnego, metodę przygotowania materiału, docelową wydajność i prędkość linii, interfejs wytłaczarki, układ chłodzenia za nim i plan akceptacji gotowego produktu. Zaznacz na rysunku widoczne powierzchnie, krytyczne ściany, wewnętrzne żebra, wnęki, promienie i wszelkie naddatki na wytłoczenia lub szlifowanie.
Nie należy przyjmować oprzyrządowania wyłącznie na podstawie suchego raportu wymiarowego. Przeprowadź uzgodnioną recepturę przez zamierzoną linię, poczekaj, aż profil ostygnie, a następnie zmierz wymiary, grubość ścianki i żebra, prostoliniowość, skręcenie, stan powierzchni i masę na długość. Testy wydajności produktu pozostają w gestii producenta gotowego produktu.
Kup system formowania, a nie izolowany blok stali
Forma do wytłaczania tworzy gorący profil, gdy stopiony WPC opuszcza wytłaczarkę. Profil ten jest nadal miękki i może zmieniać kształt. Kalibratory, sekcje chłodzące, sprzęt podporowy, odciągowy i tnący następnie utrzymują go i stabilizują. Matryca, która wygląda prawidłowo na stole warsztatowym, może wytworzyć niestabilny profil, jeśli dalsze części nie pasują do niej.
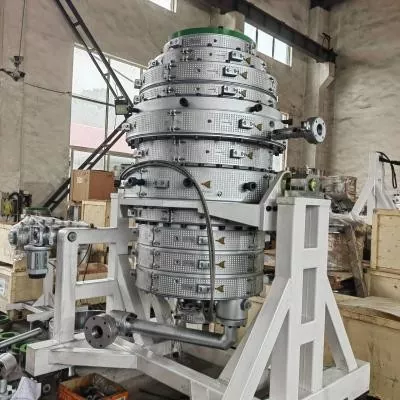
Asortyment form WPC firmy Nanhaiya wykorzystuje stalowe korpusy o hartowanych i polerowanych powierzchniach. Formy są obrabiane CNC i poddawane obróbce cieplnej. Dostępne są opcjonalne kanały chłodzące. Oferta produktowa obejmuje blachy, deski i profile, w tym tarasy, ogrodzenia, panele i elementy mebli ogrodowych wykonane z PE lub PP z wypełniaczem drzewnym.
| Kup przedmiot | To jego praca | Co musi znaleźć się w cytacie |
|---|---|---|
| Adapter i wlot | Łączy wylot wytłaczarki ze ścieżką przepływu profilu | Kołnierz, wzór śrub, rejestr, uszczelka, wlot materiału stopionego, wysokość środka, szczegóły grzejnika i czujnika |
| Matryca do wytłaczania | Rozprowadza stopiony materiał i tworzy gorącą sekcję profilu | Rysunki korpusu i wkładek, materiał, obróbka, strefy grzewcze, wykończenie powierzchni przepływu i punkty regulacji |
| Kalibrator lub narzędzie kalibrujące | Obsługuje krytyczne powierzchnie i wymiary podczas wczesnego chłodzenia | Liczba sekcji, powierzchni stykowych, przyłączy próżniowych lub wodnych, regulacja i montaż |
| Oprzyrządowanie chłodzące | Usuwa ciepło, gdy profil jest podparty | Kanały chłodzące, zapotrzebowanie na wodę, układ zbiornika lub płyty i rozmiary przyłączy |
| Zmień części | Umożliwia planowane warianty produktu lub zastępuje elementy rutynowego zużycia | Numery rysunków, matryca kompatybilności, ilość zapasowa i procedura zmiany |
| Obsługa i wsparcie | Umieszcza oprzyrządowanie i chroni połączenie wytłaczarki | Obciążniki części, punkty podnoszenia, stojak, szyny, regulacja linii środkowej i uchwyty do przechowywania |
| Dokumentacja | Kontroluje produkcję, instalację, działanie i przyszłą wymianę | Zatwierdzone rysunki, zestawienie materiałów, protokoły kontroli, instrukcja obsługi i lista części zamiennych |
Nasz widok fabryki:wyrażenie „jeden zestaw form WPC” jest zbyt niejasne, aby można je było porównać cenowo. Jeden dostawca może zaoferować wyłącznie podgrzewany korpus matrycy. Inny może obejmować adapter, kilka kalibratorów, płyty chłodzące, wsporniki, zapasowe grzejniki i wskazówki dotyczące uruchomienia. Prosimy kupującego o porównanie zakresu pozycji przed porównaniem całości.



Punktem wyjścia jest końcowy rysunek profilu
Zdjęcie katalogowe przedstawia rodzinę produktów, ale ukrywa informacje sterujące oprzyrządowaniem. Potrzebujemy przekroju z wymiarami i tolerancjami. Rysunek powinien również identyfikować powierzchnie współpracujące z klipsami, łącznikami, ramami lub innymi profilami, ponieważ te cechy często wymagają ściślejszej kontroli niż powierzchnia dekoracyjna.
W przypadku profilu pustego podaj każdy wymiar ściany i środnika. Nie pozostawiaj wewnętrznych ubytków jako wzoru artystycznego. Ich geometria wpływa na rozkład materiału, chłodzenie, sztywność, wagę profilu i zachowanie sekcji podczas odciągania.
- Całkowita szerokość, wysokość i orientacja profilu
- Grubość ścianki na każdej powierzchni zewnętrznej
- Wewnętrzna grubość i położenie środnika
- Rozmiar, ilość i geometria wnęki
- Promienie naroży i promienie wewnętrzne
- Rowki, wypusty, klipsy i strefy zapięć
- Tolerancje krytyczne i dane kontrolne
- Dozwolony łuk, skręt i wyprostowanie
- Masa docelowa na jednostkę długości
- Widoczne ściany i granice wad powierzchni
- Naddatek na tłoczenie, szlifowanie lub szczotkowanie
- Długość cięcia i metoda cięcia za nim
- Konstrukcja pełna, pusta, zamknięta lub współwytłaczana
- Zatwierdzona próbka wzorcowa i data rewizji
Nie obrabiaj otworu matrycy jako kopii profilu wykończonego na zimno.Gorąca sekcja WPC może zmieniać się poprzez pęcznienie matrycy, pobieranie, kalibrację i chłodzenie. Kompensację oprzyrządowania należy opracować w oparciu o rzeczywistą formułę, wydajność i dalszy system.
Nasz widok fabryki:czysty rendering 3D jest przydatny w sprzedaży, ale jest kiepskim dokumentem produkcyjnym. Pytamy, które powierzchnie łączą się z inną częścią, która ściana decyduje o wytrzymałości, którą stronę widzi klient i gdzie zakład może zaakceptować zmiany. Ta mapa priorytetów jest bardziej użyteczna niż umieszczanie tej samej wąskiej tolerancji na każdej linii.


WPC to rodzina formuł, a nie jeden surowiec
Producent narzędzi potrzebuje czegoś więcej niż tylko liter WPC. Polimerem może być PE, PP lub PVC. Składnik drzewny może różnić się gatunkiem, formą cząstek, rozkładem wielkości i stanem wilgoci. Formuły mogą również zawierać wypełniacz mineralny, smar, środek sprzęgający, pigment, stabilizator, środek spieniający lub materiał z recyklingu.
Strona form WPC firmy Nanhaiya identyfikuje PE i PP z wypełniaczem drzewnym jako materiały docelowe. Jej asortyment i zakres zastosowań obejmuje również płyty piankowe PCV oraz specjalistyczną obróbkę drewna i tworzyw sztucznych PE. Podaj dokładną formułę produkcji, aby forma była zaprojektowana pod kątem materiału, który będzie do niej wprowadzany.
| Wprowadzanie formuły | Dlaczego dostawca narzędzi tego potrzebuje | Co wysłać |
|---|---|---|
| Matryca polimerowa | Zmienia zachowanie stopu, okno temperaturowe, reakcję schładzania i schładzania | Dokładny gatunek żywicy, karta danych dostawcy i procent |
| Składnik drewna | Wpływa na zachowanie paszy, opór przepływu, wilgotność i wygląd powierzchni | Rodzaj drewna, mąka lub włókno, zakres cząstek, gęstość nasypowa, stan wilgoci i procent |
| Wypełniacz mineralny | Zmienia lepkość, wagę, zużycie i powierzchnię | Nazwa materiału, dane cząstek, obróbka i procent |
| Smar i środek pomocniczy w obróbce | Wpływa na uwalnianie matrycy, ciśnienie, obróbkę powierzchni i dalszą obróbkę | Nazwa produktu, szybkość dodawania i kolejność mieszania |
| Środek sprzęgający i stabilizator | Zmienia skład mieszanki i działanie produktu końcowego | Stopień i procent oraz wszelkie ograniczenia przetwarzania |
| Warstwa pigmentu lub czapki | Wpływa na widoczną powierzchnię, reakcję termiczną i układ współwytłaczania | System kolorów, docelowa grubość warstwy, położenie współwytłaczarki i współczynnik przepływu |
| Treść z recyklingu | Można dodać zmiany lepkości, zanieczyszczeń i wilgoci | Źródło, przygotowanie, maksymalny procent i zmienność partii |
| Układ spieniający | Zmienia rozwój gęstości, ciśnienie i powrót wymiarowy | Kompletna receptura, gęstość docelowa i okno przetwarzania |
Laboratorium Produktów Leśnych Departamentu Rolnictwa Stanów Zjednoczonych wyjaśnia, że wilgoć WPC można usunąć przed przetwarzaniem, podczas oddzielnego etapu mieszania lub w procesie wytłaczania na linii. W rozdziale technicznym wskazano również, że producenci WPC stosują różne metody wyposażenia, w tym wstępnie zmieszane pelety za pomocą jednej śruby, jednoetapowe mieszanie i profilowanie dwuślimakowe oraz systemy tandemowe. Forma musi być dopasowana do trasy dostarczającej stop.
Reguła formuły referencyjnej:umieść jedną zatwierdzoną formułę i metodę przygotowania w umowie o oprzyrządowanie. Możliwe są przyszłe zmiany, ale zespół potrzebuje punktu odniesienia w przypadku zmiany ciśnienia, powierzchni, wymiarów lub wydajności.
Wilgoć zasługuje na osobną pozycję w zapytaniu ofertowym. Pęcherzyki, dziury i niestabilna powierzchnia formy mogą pojawić się podczas przechowywania, suszenia, mieszania, podawania lub odpowietrzania. Wypolerowana powierzchnia płynięcia nie jest w stanie usunąć wody pozostałej w masie.
Dopasuj formę do sposobu wytwarzania stopionego WPC
Wstępnie zmieszany granulat WPC przechodzący przez jednoślimakowy profiler dociera do formy w inny sposób niż sucha mieszanka, która jest mieszana i kształtowana w jednym procesie dwuślimakowym. Wyjście może mieć różną stabilność ciśnienia, rozkład temperatury i wrażliwość na ograniczenia ekranu. Poproś dostawcę formy o sprawdzenie wytłaczarki i adaptera, a nie tylko profilu.
| Trasa produkcyjna | Typowe skupienie na zakupach | Informacje potrzebne na wlocie formy |
|---|---|---|
| Wstępnie zmieszane pelety i profilowanie jednoślimakowe | Stałe przenoszenie, topienie, wytwarzanie ciśnienia i tworzenie profili | Klasa pelletu, wilgotność, średnica ślimaka, wydajność, temperatura topnienia, zakres ciśnienia i filtracja |
| Jednoetapowe mieszanie i profilowanie dwuślimakowe | Podawanie, mieszanie, usuwanie wilgoci i formowanie w jednej, ciągłej drodze | Kompletna formuła, plan podajnika, odpowietrzanie, konfiguracja ślimaka, ciśnienie tłoczenia, zmiany temperatury i szybkości |
| Wytłaczanie tandemowe | Oddziel zadanie mieszania lub suszenia od końcowego docisku i profilowania | Metoda przesyłania, dane drugiej wytłaczarki, stan stopu, logika sterowania i obsługa spęczeń |
| Kapsel współwytłaczany lub warstwa funkcjonalna | Stabilny rozkład warstw i przyczepność wokół profilu | Formuły rdzenia i nasadki, współczynnik przepływu, orientacja wlotu, indywidualne ciśnienia i akceptacja grubości warstwy |
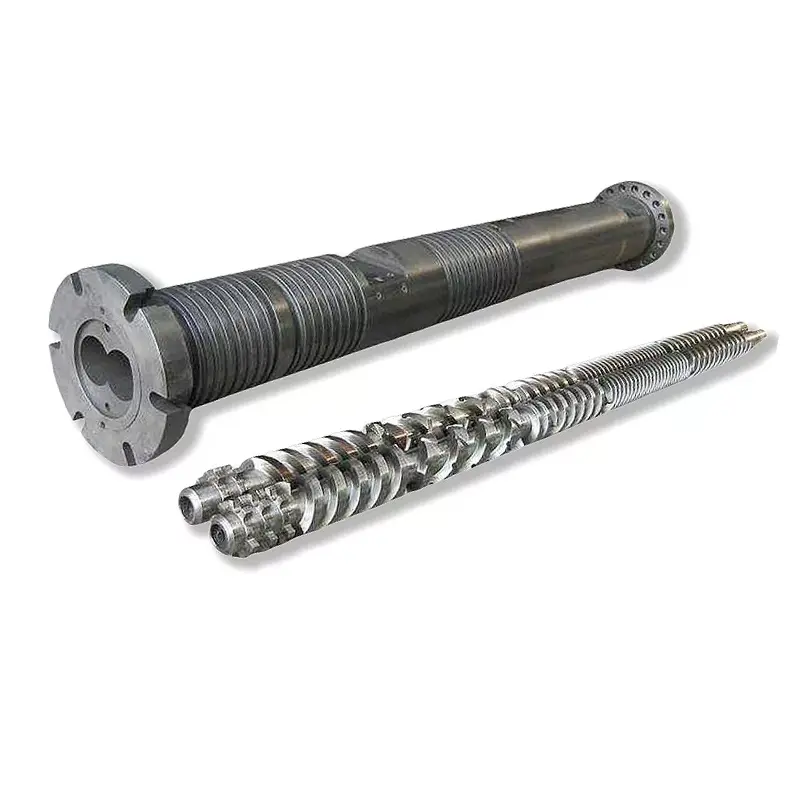
Zaopatrzenie Nanhaiyapojedyncze śruby, równoległe podwójne śruby, stożkowe lufy dwuślimakoweImaszyny do wytłaczania tworzyw sztucznych. Wybierz sekcję plastyfikującą według zadania technologicznego. Następnie zaprojektuj formę w oparciu o stan stopu, jaki może utrzymać sekcja.
W przypadku drewna ściernego i formuł zawierających minerały należy sprawdzić pakiet zużycia ślimaka i cylindra przed zwiększeniem ograniczenia pleśni. Istniejący przewodnik Nanhaiya,Beczka śrubowa do wytłaczania WPC: jak zatrzymać zużycie drewna i tworzyw sztucznych, obejmuje wentylację, temperaturę i wybór powierzchni bez powielania decyzji dotyczących oprzyrządowania profili przedstawionych w tym artykule.
Nasz widok fabryki:gdy nowa forma zwiększa ciśnienie, często natychmiast obwinia się matrycę. Czasami ograniczenie jest błędne. Czasami ślimak nie jest w stanie zapewnić jednolitego, w pełni przygotowanego stopu w żądanej ilości. Porównujemy ciśnienie przed i po zmianach, sprawdzamy stan sita i materiału oraz potwierdzamy rzeczywistą wydajność netto przed ponownym przecięciem ścieżki przepływu.

Przepływ profili musi dotrzeć do wyjścia z matrycy
Profil WPC może zawierać grube ścianki zewnętrzne, cienkie żebra wewnętrzne, głębokie rowki i małe narożniki w jednym odcinku. Każda ścieżka stawia inny opór przepływowi. Jeżeli stopiony materiał dotrze do jednego obszaru zbyt szybko, a drugi zbyt wolno, profil może się ciągnąć, skręcać, rozrywać lub wykazywać nierówną gęstość i powierzchnię.
Konstrukcja oprzyrządowania wykorzystuje kształt przejściowy i lokalne opory przepływu, aby zrównoważyć sekcję. Celem nie jest jednakowa prędkość w każdym punkcie wewnętrznym. Celem jest stabilny profil na wyjściu, który kalibrator może obsłużyć bez nadmiernej korekty.
Ściany zewnętrzne
Widoczne powierzchnie wymagają stabilnego zasilania i odpowiedniej powierzchni na krawędzi matrycy. Grube sekcje również przenoszą więcej ciepła do kalibratora i mogą stygnąć wolniej niż cienkie elementy.
Sieci wewnętrzne
Cienkie żebra są podatne na niepełne wypełnienie lub rozdarcie. Ich ścieżki podawania, połączenia i dalsze wsparcie powinny być widoczne na rysunkach oprzyrządowania i akceptacyjnych.
Rowki i narożniki
Małe funkcje mogą spotęgować lokalne problemy z przepływem i wykończeniem. Zaznacz krawędzie funkcjonalne, aby korekta narzędzia chroniła dopasowanie, zamiast poprawiać niekrytyczną powierzchnię.



Nasz widok fabryki:korekta pleśni powinna mieć wymierny powód. Zaznaczamy, gdzie profil jest ciężki, cienki, szybki, wolny lub zniekształcony, a następnie w kontrolowanych krokach zmieniamy odpowiedzialny obszar przepływu. Szlifowanie krawędzi matrycy z powodu „źle wyglądającego” profilu może zamienić jedną wadę na drugą i usunąć zapis potrzebny do następnego zestawu.
Kalibracja i chłodzenie określają profil zimny
Matryca wytłaczająca tworzy sekcję gorącą. Kalibrator ustala i podtrzymuje powierzchnie krytyczne podczas opuszczania materiału przez ciepło. Chłodzenie odbywa się poprzez płyty, zbiorniki lub sekcje natryskowe, a odciąg przesuwa profil pod kontrolowanym napięciem. Elementy te muszą mieć wspólne odniesienie do linii środkowej i prędkości.
Nanhaiya oferuje opcjonalne kanały chłodzące w swoich formach WPC. Określ przeznaczenie każdego obwodu, wielkość wlotu i wylotu, wymagania dotyczące jakości wody, temperaturę roboczą i dostępny przepływ. Zakład powinien również zaplanować dostęp do kanałów czyszczących, w których może gromadzić się kamień lub zanieczyszczenia.
| Wejście od dołu | Wpływ na profil | Dane kupującego do podania |
|---|---|---|
| Kontakt i wsparcie kalibratora | Utrzymuje wybrane powierzchnie zewnętrzne, rowki, krawędzie lub wnęki podczas stygnięcia sekcji | Rysunek kalibratora, długość, liczba stopni, metoda próżniowa i zakres regulacji |
| Stan wody chłodzącej | Zmienia szybkość usuwania ciepła i stabilizację wymiarową | Zakres temperatury zasilania, przepływ, ciśnienie, jakość wody i system recyrkulacji |
| Odległość od matrycy do kalibratora | Zmienia nieobsługiwane zachowanie gorącego profilu przed zmianą rozmiaru | Układ linii, zakres regulacji i dostęp przy uruchomieniu |
| Typ odciągu i ustawienie | Ustawia prędkość linii i może nierównomiernie ciągnąć profil | Układ pasa lub gąsienicy, zakres prędkości, długość styku i wysokość środka |
| Cięcie i układanie | Może ujawnić lub wywołać ruch po pierwotnym schłodzeniu | Długość cięcia, typ piły lub noża, stół podporowy i metoda układania |
Nie obiecuj zimnych wymiarów na wyjściu z matrycy.Uzgodnij, gdzie i kiedy każdy wymiar zostanie zmierzony po schłodzeniu. Do zatwierdzania próbek i kontroli produkcji należy stosować tę samą metodę kondycjonowania i pomiaru.
Badania USDA Forest Products Laboratory dotyczące wytłaczania profili opisują proces, w którym stopiony WPC był kształtowany za pomocą matrycy, a następnie matrycy zaklejającej, zbiornika natryskowego wody i ściągacza. Ta sekwencja jest użytecznym przypomnieniem: wynik formowania należy do całej linii, nawet jeśli forma jest zakupiona jako jedna pozycja.
Określ konstrukcję formy, obróbkę i kontrolę
Nanhaiya produkuje formy WPC ze stali i opisuje stal stopową o wysokiej wytrzymałości z hartowanymi i polerowanymi powierzchniami w obszarach roboczych. Każda forma jest obrabiana CNC, poddawana obróbce cieplnej i polerowana. Ostateczna umowa powinna przekształcić te ogólne cechy produktu w wymagania na poziomie komponentów.
- Klasa materiału dla każdego głównego komponentu
- Zakres obróbki cieplnej i hartowania
- Gotowe wymagania dotyczące twardości i miejsce testu
- Wymagania dotyczące wykończenia powierzchni płynnej
- Wymiary krytyczne i tolerancje
- Rejestry, kołki i referencje montażowe
- Ilość grzejnika, moc, napięcie i złącza
- Typ termopary, lokalizacja i szczegóły kabla
- Porty ciśnieniowe i temperaturowe
- Rysunek kanału chłodzącego i próba ciśnieniowa
- Materiał, gatunek i ilość części zamiennych
- Wymienna wkładka i definicja części zużywalnej
- Ochrona przed rdzą, sposób pakowania i przechowywania
- Dokumentacja materiałowa, obróbkowa i wymiarowa
Nie żądaj wszędzie możliwie najtwardszej powierzchni. Korpus matrycy, wkładki, elementy złączne, adapter i wspornik mają różne zadania. Specyfikacja powinna uwzględniać stan powierzchni, wytrzymałość podłoża, metodę naprawy i narażenie na korozję z oczekiwaną zawartością drewna i minerałów.


Kwalifikacje dostawcy mogą obejmować kwalifikacje Nanhaiyasprzęt produkcyjny, informacje o certyfikacieIwsparcie w zakresie instalacji i konserwacji. Umieść wymagane dokumenty i wsparcie w zamówieniu zakupu, zamiast polegać na ogólnym wyciągu z katalogu.
Użyj wzorca defektu, aby znaleźć odpowiedzialną strefę
Wady profilu WPC mogą mieć swój początek w surowcu, mieszalniku, podajniku, ślimaku i beczce, formie, kalibratorze, sekcji chłodzącej lub odciągu. Przydatnych wskazówek dostarcza lokalizacja wady na przekroju i jej zmiana w czasie. Zapisz je przed wspólną zmianą temperatury, prędkości i oprzyrządowania.
| Zaobserwowana wada | Kontrola pleśni | Inne kontrole linii | Lekcja zakupów |
|---|---|---|---|
| Profil skręca się w jednym powtarzalnym kierunku | Bilans przepływu, kompensacja ścianek, wyrównanie matrycy i stan rozładowania | Pozycja kalibratora, równowaga chłodzenia i wyrównanie odciągu | Skręć zmierzony element akceptacji po całkowitym ochłodzeniu |
| Jedna ściana lub żebro jest cienka | Lokalne ograniczenia, położenie płytki, osad, zużycie lub uszkodzona powierzchnia przepływu | Konsystencja formuły, wilgotność, stan ekranu i stabilność wyjściowa | Zaznacz na rysunku każdą krytyczną ścianę i żebro |
| Wewnętrzne przerwy w sieci | Ścieżka zasilania sieciowego, projektowanie skrzyżowań i wsparcie przy wyjściach | Wilgoć, zanieczyszczenia, przygotowanie stopu, prędkość i samonośna odległość | Uwzględnij kontrolę przekroju poprzecznego w teście przebiegu |
| Szorstka lub podarta powierzchnia | Wykończenie wargowe, osad, temperatura i przepływ lokalny | Formuła, bilans smaru, wilgotność, dyspersja i prędkość linii | Zatwierdź próbkę powierzchni fizycznej zgodnie z nazwaną formułą |
| Bąbelki lub dziurki | Strefy zatrzymania i lokalne przegrzanie | Wilgotność drewna, suszenie, karmienie, odpowietrzanie i usuwanie substancji lotnych | Zapisz działanie przygotowania wilgoci i wentylacji w planie testu |
| Brązowe lub czarne ślady | Martwe strefy, osady, nadmierna temperatura lokalna i uszkodzenia spowodowane czyszczeniem | Osady beczkowe, historia termiczna, praktyki przestojów i zanieczyszczona pasza | Poproś o udokumentowaną procedurę uruchamiania, wyłączania i czyszczenia |
| Wymiary dryfują podczas biegu | Ruch termiczny, luźna regulacja, zużycie i stan kanału chłodzącego | Wydajność, temperatura, ciśnienie, podciśnienie, woda i prędkość odciągania | Stosuj próbkowanie czasowe w stabilnym przebiegu, a nie jedną wczesną próbkę |
| Wysokie ciśnienie i niska wydajność | Ograniczony przepływ, zablokowana ścieżka, nieodpowiednie przejście lub niska temperatura matrycy | Zablokowanie sita, zużyta śruba, ograniczenie posuwu i lepkość materiału | Zdefiniuj lokalizację ciśnienia i użyteczne okno operacyjne |
Praktyczna metoda diagnostyczna:zaznacz górę, dół, lewą i prawą stronę na wytłoczce i profilu końcowym. Zapisz tę samą orientację za pomocą kalibratora. Jeśli wada obraca się lub zmienia po elemencie linii, badanie ma lepszy punkt wyjścia niż ogólna instrukcja dopasowania formy.
Nasz widok fabryki:jesteśmy ostrożni, gdy wada jest opisywana jedynie jako „zła powierzchnia”. Pytamy, gdzie się pojawia, czy ma charakter ciągły, kiedy zaczyna się po uruchomieniu, jaka partia preparatu jest w obiegu i co dzieje się z ciśnieniem. Bliskie zdjęcie z orientacją i zachowaną sekcją często pozwala zaoszczędzić więcej czasu niż długa wiadomość.

Lista kontrolna zapytań ofertowych dotyczących form do wytłaczania WPC
Kompletne zapytanie ofertowe umożliwia porównywalność ofert i daje zespołowi inżynieryjnemu jasny warunek referencyjny. Użyj jednego numeru wersji na rysunku produktu, recepturze, układzie linii i dokumencie akceptacji.
- Zidentyfikuj gotowy produkt.Stan tarasu, ogrodzenia, ościeżnicy, sufitu, panelu, wykończenia lub innego profilu. Wyjaśnij zastosowanie i które powierzchnie są widoczne lub funkcjonalne.
- Zamocuj kontrolowany przekrój.Uwzględnij wymiary, ściany, żebra, wnęki, promienie, punkty odniesienia, tolerancje, prostoliniowość, skręt i docelową masę na długość.
- Podaj pełną formułę.Wymień gatunek polimeru, rodzaj i zawartość drewna, wypełniacz mineralny, smar, środek sprzęgający, stabilizator, pigment, zawartość materiałów pochodzących z recyklingu oraz dowolny system spieniający lub wierzchni.
- Opisz przygotowanie materiału.Podaj informacje dotyczące suszenia, mieszania, mieszania, granulowania, przechowywania, gęstości nasypowej i kontroli wilgotności.
- Zdefiniuj trasę wyciągnięcia.Stan: pojedyncza śruba, równoległa podwójna, stożkowa podwójna lub tandem; średnica śruby; wyjście; prędkość linii; filtrowanie; normalne ciśnienie; i okno temperaturowe.
- Kontroluj interfejs mechaniczny.Przymocuj kołnierz, rejestr, okrąg śrubowy, wlot stopu, powierzchnię uszczelniającą, wysokość środka, podporę, podnoszenie i obwiednię przestrzeni.
- Wymień dane elektryczne i użytkowe.Podaj napięcie, częstotliwość, sterowanie grzejnikiem, typ termopary, standard kabla, temperaturę wody chłodzącej, przepływ, ciśnienie i jakość.
- Pokaż dalszy układ.Obejmuje sekcje kalibratora, przyłącza próżniowe lub wodne, zbiorniki chłodzące, stoły pomocnicze, zespół odciągowy, zespół wytłaczający, obcinacz i dostępne regulacje.
- Zdefiniuj pracę powierzchniową.Określ, czy produkt opuszcza linię gładką, wytłaczaną, piaskowaną czy szczotkowaną i ile materiału usuwa w procesie wtórnym.
- Wypisz każdy dostarczony komponent.Oddzielny adapter, korpus matrycy, wkładki, kalibratory, płyty chłodzące, grzejniki, czujniki, uszczelki, elementy złączne, stojaki, narzędzia i części zamienne.
- Poproś o dokumentację techniczną.Dołącz rysunki, zestawienia materiałów, zapisy materiałów i obróbki, raport z inspekcji, listę elektryczną, schemat chłodzenia, instrukcję obsługi i listę części zamiennych.
- Napisz test akceptacyjny.Nazwij formułę, profil, wydajność, prędkość, czas trwania, zapisy procesu, częstotliwość pobierania próbek, ograniczenia wymiarowe, próbki powierzchni i testy produktu gotowego.
Ostrzeżenie dotyczące wymiany:nie używaj zużytej formy jako jedynej definicji nowego zestawu. Połącz oryginalne rysunki, wymiary interfejsu maszyny, dobrze zachowany profil i powód wymiany. Kopiowanie zużytych cech przepływu może odtworzyć starą wadę.
W przypadku linii płyt PCV lub WPC przejrzyjBeczka dwuślimakowa stożkowa z płyty PCVz pakietem narzędzi. W przypadku zadań o dużej wydajności lub mieszania porównajwspółbieżna równoległa lufa dwuślimakowai szerszerównoległy zakres dwuślimakowy. Linki te ułatwiają wybór sprzętu; ostateczny wybór nadal zależy od receptury i przebiegu procesu.
Zaakceptuj formę z kontrolowaną serią produkcyjną
Zacznij od kontroli komponentów, a następnie sprawdź wynik formowania na linii. Uzgodniona formuła WPC ma znaczenie, ponieważ inny polimer, zawartość drewna, wilgotność lub system smarowania mogą zmienić ciśnienie, powrót powierzchni i wymiarów.
| Etap akceptacji | Co zweryfikować | Nagraj, aby zachować |
|---|---|---|
| Przegląd dokumentu | Korekty rysunków, lista komponentów, zakres materiałów i obróbki, grzejniki, czujniki, obwody chłodzące, części zamienne i instrukcje | Podpisany rejestr dokumentów |
| Kontrola ławki | Krytyczne interfejsy, rejestry, otwory, wkładki, powierzchnie uszczelniające, elementy złączne, powierzchnie przepływowe i orientacja montażu | Raport wymiarowy i wizualny powiązany z numerami części |
| Instalacja | Wysokość centralna, dopasowanie kołnierza, wspornik, dostęp do podnoszenia, okablowanie grzejnika, czujniki, przyłącza wody i ustawienie względem kalibratorów | Lista kontrolna instalacji i zdjęcia |
| Rozgrzewka | Identyfikacja strefy, reakcja sterownika, odczyt czujnika, pobór prądu, wyciek i stan kanału chłodzącego | Mapa stref i ustabilizowane odczyty |
| Uruchomienie produkcyjne | Zatwierdzona formuła, przygotowanie paszy, wydajność, prędkość linii, temperatury, ciśnienie, obciążenie silnika, warunki chłodzenia i odciągu | Arkusz procesu oparty na czasie i zachowana próbka surowca |
| Kontrola profilu | Wymiary zewnętrzne, przekroje ścian i żeber, prostoliniowość, skręt, powierzchnia, kolor, masa na długość i dopasowanie do współpracujących elementów | Pomiary powiązane z pozycją cięcia i czasem produkcji |
| Zmiana i powrót do zdrowia | Uzgodniona regulacja, normalne zatrzymanie i ponowne uruchomienie lub jedna zmiana rozmiaru lub koloru, jeśli ma to znaczenie w codziennej produkcji | Lista podpisów operatora i pozostałych działań |
Gotowy produkt może wymagać testów wykraczających daleko poza wymiary profili.ASTM D7031jest przewodnikiem oceny właściwości mechanicznych i fizycznych produktów WPC i stwierdza, że użytkownicy powinni wybrać badania odpowiednie do zastosowania.ASTM D7032-21obejmuje oceny wydajności desek tarasowych z WPC i tworzyw sztucznych, stopni schodów, osłon i poręczy.
Do kompozytowych desek tarasowych wzmocnionych włóknem naturalnym,ISO 16616:2015zapewnia metody testowania, natomiastISO 19821:2017dotyczy oceny zakresu. Przed napisaniem umowy potwierdź odpowiednie wydanie, kod krajowy i zakres produktu. Forma nie zapewnia zgodności gotowego produktu.
Nasz widok fabryki:najlepszym przekazaniem jest stabilne okno procesu i zestaw identyfikowalnych próbek. Chcemy wiedzieć, jaka formuła działała, jak szybko poruszała się linia, gdzie osiadło ciśnienie, jak ustawiono chłodzenie i kiedy wycięto każdą próbkę. Jedna ładnie wyglądająca tablica położona na stole nie wyjaśnia, czy linia może się powtórzyć.

Często zadawane pytania
Jakie informacje są wymagane do wyceny formy do wytłaczania WPC?
Wyślij ostateczny rysunek profilu z tolerancjami, pełną formułą WPC, metodą przygotowania materiału, szczegółami wytłaczarki i adaptera, docelową wydajnością i prędkością linii, układem chłodzenia i odciągu, wymaganiami dotyczącymi powierzchni, planem zmiany, dostępnymi mediami i mierzalnym testem akceptacyjnym. Fizyczna próbka produktu jest przydatna, ale nie powinna zastępować kontrolowanego rysunku.
Czy jedna forma WPC może obrabiać kompozyty drewniane na bazie PE, PP i PVC?
Ten sam wykończony kształt nie sprawia, że materiały są wymienne. Preparaty WPC na bazie PE, PP i PVC mogą różnić się przepływem, zakresem temperatur, smarowaniem, opadaniem i reakcją na chłodzenie. Przed podjęciem decyzji, czy jeden korpus narzędziowy i oddzielne wkładki są praktyczne, czy też dedykowane oprzyrządowanie jest bezpieczniejsze, sprawdzamy dokładną formułę i przebieg obróbki.
Czy forma do wytłaczania WPC zawiera kalibrator?
Podany zakres musi powiedzieć. Matryca wytłaczająca kształtuje topliwy materiał, podczas gdy kalibrator, sekcje chłodzące i odciąg utrzymują i stabilizują profil podczas stygnięcia. Poproś o listę elementów zamówienia, która identyfikuje matrycę, adaptery, kalibratory, płyty chłodzące, uszczelki, grzejniki, czujniki i części zamienne.
Dlaczego profil WPC skręca się lub wygina w stosunku do formy?
Skręcenie lub wygięcie może wynikać z nierównomiernego przepływu matrycy, niezrównoważonych sekcji ścian lub wstęgi, nierównego chłodzenia, ustawienia kalibratora, niestabilnej wydajności, nierównomiernej temperatury lub niewspółosiowego odciągania. Przed dostosowaniem kilku zmiennych zmierz kierunek i czas zniekształcenia. Należy sprawdzić cały system formowania i chłodzenia.
Jakiego materiału Nanhaiya używa do form WPC?
Strona form WPC firmy Nanhaiya zawiera listę stali i opisuje stal stopową o wysokiej wytrzymałości z hartowanymi i polerowanymi powierzchniami. Każda forma jest obrabiana CNC i poddawana obróbce cieplnej, z opcjonalnymi kanałami chłodzącymi. Zatwierdzona oferta powinna określać dokładny gatunek, zakres obróbki, wykończenie powierzchni i zapisy z inspekcji dla projektu.
Jak należy określić pusty profil tarasowy WPC?
Podaj pełny przekrój poprzeczny z wymiarami zewnętrznymi, grubością ścian i żeber, geometrią wnęki, promieniami, tolerancjami krytycznymi, widocznymi powierzchniami, naddatkiem na wytłoczenie lub szlifowanie, docelową masą na długość i standardem testu produktu końcowego. Zaznacz, które wymiary są funkcjonalne, aby producent narzędzi wiedział, gdzie regulacja jest najważniejsza.
Czy forma może zagwarantować zgodność ze standardami tarasów WPC?
Nie. Forma kontroluje tworzenie profilu, ale wydajność produktu końcowego zależy również od receptury, składu, kontroli wilgotności, warunków wytłaczania, chłodzenia i systemu jakości produkcji. Producent musi przetestować gotowy taras pod kątem mających zastosowanie wymagań, takich jak wybrana norma ASTM, ISO lub norma krajowa.
Jak powinna zostać przyjęta forma do wytłaczania WPC?
Najpierw sprawdź zatwierdzone rysunki, materiały, obróbkę, interfejsy, grzejniki, czujniki, powierzchnie przepływu i wymień części. Następnie uruchom uzgodnioną formułę produkcji przy określonym profilu, wydajności i prędkości linii. Zapisz warunki procesu i zmierz wymiary schłodzonego profilu, przekroje ścianek i żeber, prostoliniowość, skręcenie, powierzchnię, masę na długość oraz wszelkie testy wymagane przez specyfikację produktu.
Treść techniczna przygotowana na podstawie aktualnych form WPC, beczek śrubowych, stron wyposażenia i usług firmy Nanhaiya. Zewnętrzne wsparcie techniczne ogranicza się do oficjalnych źródeł USDA, ASTM i ISO. Ostateczne wymiary oprzyrządowania, materiały, obróbka, zakres linii i kryteria akceptacji są kontrolowane przez zatwierdzone dokumenty projektowe.