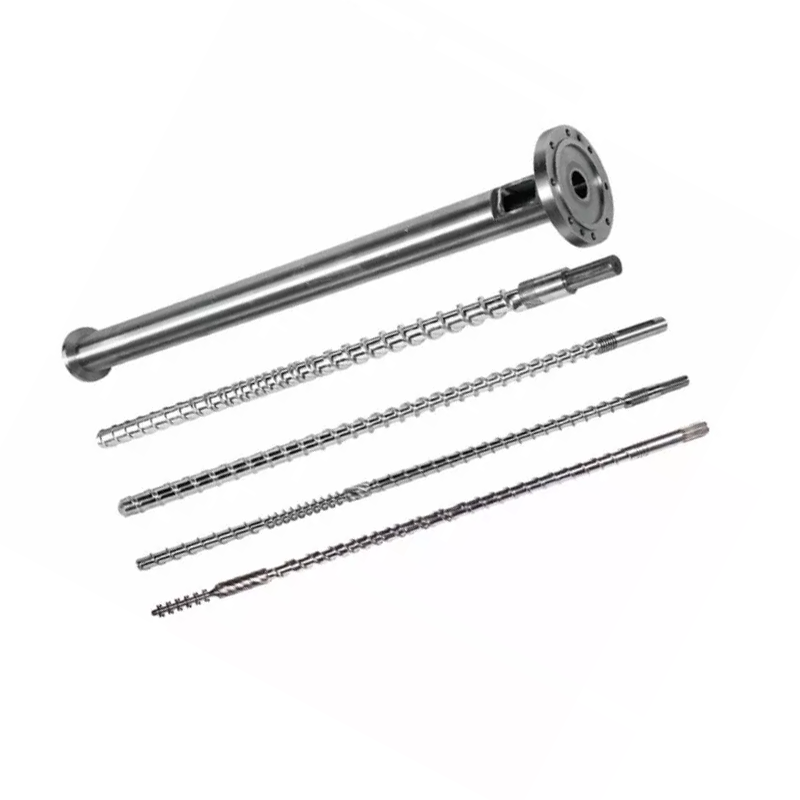
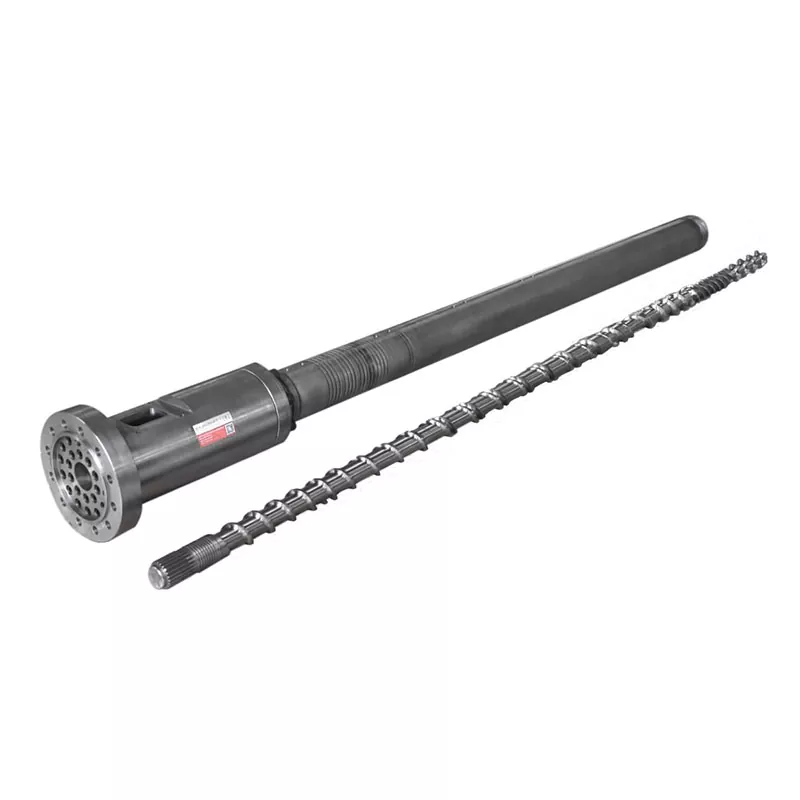
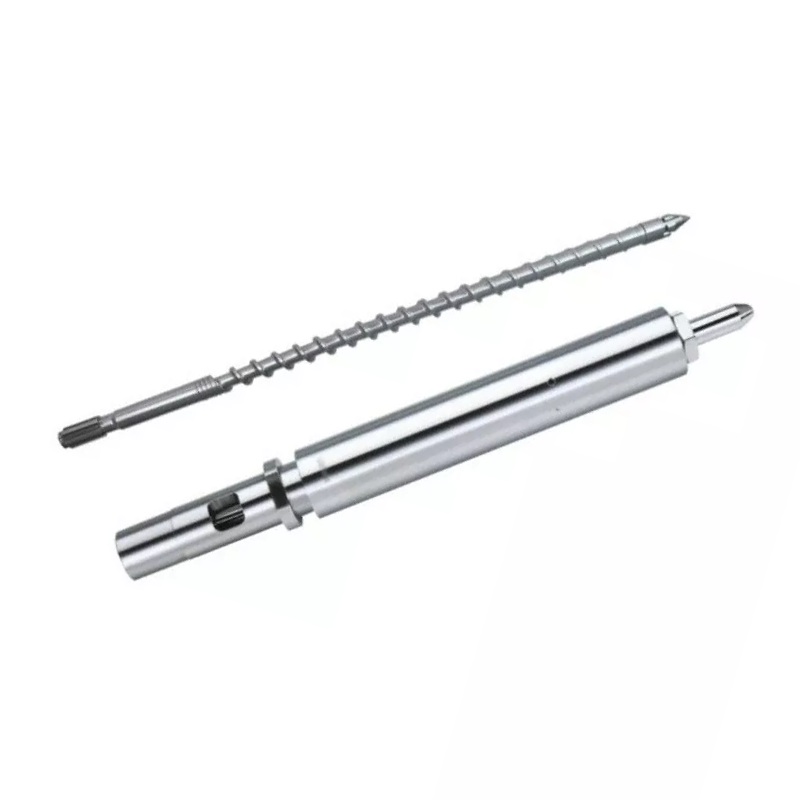
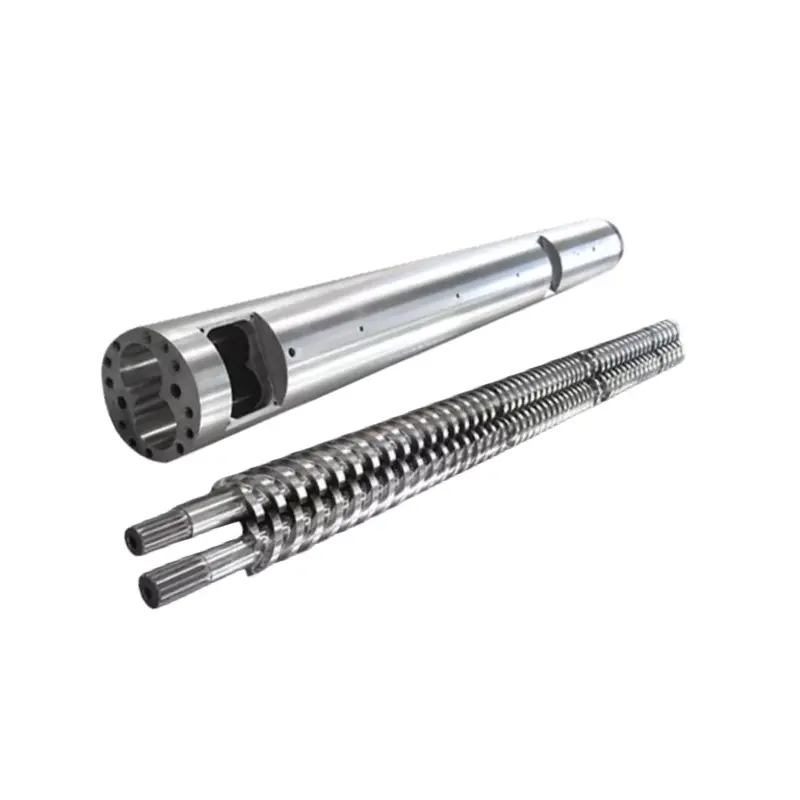
Głowica gwinciarska do rur musi pasować do średnicy większej niż nominalna. Musi pasować do polimeru, receptury, standardu rury, wydajności, połączenia wytłaczarki, systemu kalibracji i sposobu, w jaki operatorzy zmieniają rozmiary. W tym przewodniku te dane wejściowe stają się specyfikacją zakupu dotyczącą produkcji rur z PVC, PE, CPVC, PP i PPR.


Aby kupićGłowica do wytłaczania rur, wyślij dostawcy pięć pasujących zestawów danych: materiał i receptura; standard rury, średnica i zakres ścian; wydajność i prędkość linii; kołnierz wytłaczarki i interfejs wlotu stopu; oraz dołączony kalibrator, układ próżniowy, chłodzący i odciągający. Żądanie zawierające tylko „Rurę PCV 110 mm” nie jest gotowe do opracowania.
Najważniejszym punktem umowy jest warunek akceptacji. Podaj rzeczywisty materiał produkcyjny, rozmiar rury, stabilną wydajność, prędkość linii, ogrzewanie i konfigurację czujnika, dopuszczalne odchylenie ścianki, średnicę zewnętrzną, owalność, stan powierzchni i wymagane testy produktu. Głowica gwinciarska kształtuje topliwy materiał, ale sama w sobie nie może zagwarantować ostatecznego schłodzenia rury.
Pierwszą decyzją nie jest średnica matrycy
Pierwszą decyzją jest koperta produkcyjna. Jedna głowica może obsługiwać grupę pobliskich rozmiarów z wymiennymi matrycami i trzpieniami. Bardzo szeroki zakres rozmiarów może powodować kompromisy w przepływie, czasie przebywania, regulacji, ciśnieniu tłoczenia i pracy przezbrajania. Prawidłowy zakres zależy od materiału i szybkości, a nie tylko od tego, jakie wkładki fizycznie zmieszczą się w korpusie.
Każde zapytanie dzielimy na trzy granice. Granica produktu obejmuje materiał rury, normę, średnicę i ściankę. Granica procesu obejmuje wydajność, prędkość, temperaturę i ciśnienie. Granica mechaniczna obejmuje kołnierz, linię środkową, grzejniki, czujniki, położenie podnoszenia i położenie za zaworem.
| Dane wejściowe kupującego | Dlaczego zmienia głowicę matrycy | Dowód do przesłania |
|---|---|---|
| Polimer i kompletna formuła | Zmienia lepkość, wrażliwość na ciepło, poślizg, zużycie, ryzyko korozji, limit czasu przebywania i metodę czyszczenia | Karta charakterystyki żywicy, zawartość procentowa preparatu i próbka |
| Norma rurowa i zastosowanie | Definiuje gotowy produkt, który linia musi wyprodukować i przetestować | Dokładny numer normy, wydanie, rynek i rysunek wewnętrzny |
| OD, ściana, SDR lub zakres harmonogramu | Ustawia obszar przepływu pierścieniowego, rodzinę narzędzi i praktyczny zakres części zamiennych | Tabela rozmiarów z produktami minimalnymi, normalnymi i maksymalnymi |
| Wydajność netto i prędkość linii | Zmienia prędkość przepływu, ciśnienie, obciążenie grzewcze, czas przebywania i zapotrzebowanie na chłodzenie za zaworem | Stabilna sprzedaż w kg/h dla każdego rozmiaru krytycznego |
| Interfejs wytłaczarki i adaptera | Określa geometrię wlotu, wzór śrub, rejestr, uszczelkę, wysokość środka i podporę | Kontrolowany rysunek plus zmierzone zdjęcia istniejącej maszyny |
| Kalibracja i układ chłodzenia | Wpływa na pobór, końcową średnicę zewnętrzną, owalność, rozkład ścianek i zachowanie podczas uruchamiania | Rysunki kalibratora, dane zbiornika próżniowego, długość chłodzenia i pozycja odciągu |
| Plan zmiany | Określa, które części można zdemontować, jak są wyśrodkowane i jak bezpiecznie obsługują je operatorzy | Zmień częstotliwość, metodę czyszczenia, udźwig dźwigu i docelowy czas przestoju |
Nasz widok fabryki:nie uważamy nominalnej średnicy rury za wystarczającą specyfikację głowicy gwinciarskiej. Jeśli kupujący poda nam tylko nazwę żywicy i średnicę zewnętrzną, przed ustaleniem ścieżki przepływu prosimy o podanie serii ścianek, receptury, wydajności, interfejsu wytłaczarki i metody wymiarowania. Szybka wycena oparta na brakujących danych wejściowych zwykle przenosi pytania bez odpowiedzi do uruchomienia.



Zacznij od gotowego standardu rury
Głowica gwinciarska jest narzędziem produkcyjnym. Nie jest to certyfikacja rur. Kupujący musi określić dokładny standard i wydanie produktu, natomiast dostawca musi przełożyć powłokę rury na ścieżkę przepływu, zestaw narzędzi i metodę regulacji. Ostateczna zgodność jest potwierdzana na gotowej rurze poprzez badania wymagane dla jej rynku i zastosowania.
W przypadku typowych projektów wodociągów dostępne są trzy przydatne oficjalne referencjeISO 1452-2:2009 dla rur PVC-U, ISO 4427-2:2019 dla rur PEIISO 15874-2:2013 dla rur PP stosowanych w instalacjach ciepłej i zimnej wody. Sprawdź aktualne wydanie, zmiany i przyjęcie krajowe, gdy umowa jest przygotowywana.
| Rodzina rur | Oficjalne odniesienie początkowe | Informacje, których specjalista ds. zapytania ofertowego nadal potrzebuje |
|---|---|---|
| Rura ciśnieniowa z PVC-U | ISO 1452-2 lub wymagany odpowiednik krajowy | Skład mieszanki PVC na sucho, seria rur, nominalna średnica zewnętrzna, tabela ścienna, naddatek na gniazda, wydajność, prędkość linii i wymagania dotyczące powierzchni |
| Rura ciśnieniowa PE | ISO 4427-2 lub wymagany odpowiednik krajowy | Dokładny związek PE, zakres SDR, zakres OD, konstrukcja pełna lub współwytłaczana, układ pasków lub warstw, wydajność i układ chłodzenia |
| Rura do ciepłej i zimnej wody z PP lub PPR | ISO 15874-2 lub wymagany odpowiednik krajowy | Dokładny gatunek PP, klasa wymiarów rury, zastosowanie usługi, konstrukcja warstwy, średnica i zakres ścianek, wydajność i metoda kalibracji |
| Przewód elektryczny lub rurka przemysłowa | Obowiązująca specyfikacja krajowa, branżowa lub klienta kupującego | Formuła materiału, sztywność lub cel funkcjonalny, geometria, kolor, nadruk lub pasek, plan testów i dopuszczalne wady powierzchni |
W zapytaniu ofertowym nie należy pisać „zgodnie z międzynarodowym standardem”.Nazwij dokument, część, wydanie i lokalne przyjęcie. Następnie załącz rysunek gotowej rury i plan inspekcji. Podobne rozmiary nominalne mogą mieć różne zakresy ścian, warunki testowe i wymagania identyfikacyjne.
Liczy się jeszcze jedna separacja. Atest dot. wody pitnej dotyczy gotowego produktu rurowego i jego materiałów mających kontakt z wodą. Zamówienie głowicy gwinciarskiej w firmie Nanhaiya nie powoduje przeniesienia aprobaty na wodę pitną na rurę kupującego. Zatwierdzenie żywicy, kontrola mieszanki, dokumentacja produkcji i certyfikacja stron trzecich pozostają częścią systemu zgodności producenta rur.
Podaj rzeczywistą formułę, a nie tylko PVC lub PE
NanhaiyiGłowica do wytłaczania ruroferowany jest do PVC z dodatkami, PE, CPVC i PP. Nazwy te definiują rodziny materiałów. Nie mówią nam o lepkości stopu, zawartości wypełniacza, systemie stabilizatora, zawartości recyklingu, oknie przetwarzania ani tendencji do wypłukiwania.
W przypadku PVC należy przesłać pełny przepis na suchą mieszankę według wagi i warunków mieszania. Poziom węglanu wapnia i obróbka cząstek, bilans środka smarnego, system stabilizatorów, modyfikator udarności, substancje pomocnicze w przetwarzaniu, procent pigmentu i przeróbek mogą zmienić wygląd ściany, ciśnienie tłoczenia i zachowanie osadu.
W przypadku PE lub PPR prześlij dokładny gatunek mieszanki i aktualną kartę danych dostawcy. Należy podać informacje o przepływie masowym lub lepkości stopu opublikowane dla danego gatunku, gęstości, dodatków, sadzy lub systemu barwy, limitu przemiału oraz tego, czy paski identyfikacyjne lub warstwy funkcjonalne są współwytłaczane.
PCV i PCV
Historia rui i czas przebywania zasługują na szczególną uwagę. Ścieżka przepływu powinna unikać niepotrzebnych przestojów, a plan ogrzewania musi umożliwiać kontrolowany rozruch i czyszczenie. Zmiany receptury należy ujawnić przed rozpoczęciem produkcji.
PE
Klasa, wytrzymałość stopu, wydajność i wydajność chłodzenia współdziałają ze sobą. Głowica PE o dużej wydajności wymaga stabilnego przepływu obwodowego i odpowiedniego systemu wymiarowania, a nie tylko większej szczeliny pierścieniowej.
PP i PPR
Podaj dokładną żywicę i produkt serwisowy. Rury do ciepłej i zimnej wody, rury przemysłowe i konstrukcje wielowarstwowe mogą wymagać różnych warunków oprzyrządowania, chłodzenia i akceptacji.
Nasz widok fabryki:gdy zespół produkcyjny zmienia wypełniacz, gatunek żywicy lub procent recyklingu po zatwierdzeniu oprzyrządowania, matryca nie staje się nagle niedokładna. Dane wejściowe procesu uległy zmianie. Zapisujemy formułę referencyjną w umowie technicznej, aby przyszłe rozwiązywanie problemów rozpoczynało się od znanego stanu.

Otwór matrycy nie jest ostatecznym rozmiarem rury
Gorący pierścieniowy stop nie opuszcza matrycy i pozostaje geometrycznie nieruchomy. Może pęcznieć na wyjściu, opadać podczas odciągania, stykać się z kalibratorem, kurczyć się podczas chłodzenia i zmieniać się w miarę wyrównywania się temperatury. Dlatego też rura o nominalnej średnicy 110 mm nie korzysta automatycznie z otworu matrycy o średnicy 110 mm.
Ostateczny wynik zależy od układu: wydajności wytłaczarki, temperatury i ciśnienia stopu, geometrii matrycy i trzpienia, obwodowego bilansu cieplnego, centrowania, ścieżki powietrza, kalibratora, podciśnienia, chłodzenia i prędkości odciągania. Jeżeli te części zostały zakupione od różnych dostawców, kupujący powinien przypisać jeden kontrolowany rysunek interfejsu i jedną matrycę odpowiedzialności za akceptację.
| Element kontrolny | Na co ma to bezpośredni wpływ | Czego nie może udowodnić samodzielnie |
|---|---|---|
| Ścieżka przepływu matrycy i trzpienia | Pierścieniowy rozkład stopu, strata ciśnienia, zachowanie podczas przebywania i początkowy kształt rury | Końcowa średnica zewnętrzna, ścianka, owalność lub ciśnienie na zimno |
| Regulacja centrowania trzpienia | Wstępna szczelina obwodowa i korekta rozkładu ściany | Stabilny wynik, gdy temperatura, przepływ lub wyrównanie za rurociągiem stale się zmienia |
| Układ stref grzewczych | Kontrola termiczna wokół i wzdłuż głowy | Rzeczywista temperatura stopu bez określonej metody pomiaru |
| Kalibrator i zbiornik próżniowy | Zewnętrzne wymiarowanie, wczesne chłodzenie i wsparcie kształtu | Jednolita ściana, gdy przychodząca rura topiąca jest niestabilna |
| Układ chłodzenia | Szybkość krzepnięcia, stabilność wymiarowa i odprowadzanie ciepła resztkowego | Dobra geometria, gdy temperatura lub przepływ wody jest niekontrolowany |
| Odwóz | Prędkość linii, pobór i stały transport | Skoryguj wymiary, jeśli ściągacz jest źle ustawiony lub gdy prędkość jest zmienna |
Przydatna zasada dotycząca rozmiaru:określ najmniejszą i największą rurę, ale zaprojektuj wokół trudnych w obsłudze narożników. Są to często największa rura przy dużej wydajności, najcieńsza ściana przy dużej prędkości linii, mały rozmiar przy małej wydajności, który wydłuża czas przebywania, oraz produkt o najwęższych wymaganiach dotyczących ścian lub powierzchni.


Nanhaiya oferuje regulowane trzpienie, opcje kanałów chłodzących i wymienne wkładki w swoim asortymencie głowic gwinciarskich do rur. Użyj tych opcji z określonego powodu. Regulacja jest przydatna, gdy operatorzy mają powtarzalną metodę centrowania. Wymienne elementy eksploatacyjne są przydatne, gdy ich zakres, ilość części zamiennych i procedura wymiany są jasne.
Zablokuj interfejs wytłaczarki przed rozpoczęciem obróbki
Matryca rurowa może mieć doskonałą wewnętrzną ścieżkę przepływu, a mimo to nie można jej zamontować, ponieważ przyjęto wlot, rejestr, układ śrub, uszczelkę lub wysokość środka. Projekty zamienne są szczególnie podatne na zagrożenia, ponieważ rysunki maszyn mogą być stare, zmodyfikowane lub niedostępne.
Preferujemy trzy formy dowodów: oryginalny kontrolowany rysunek, świeże pomiary i wyraźne zdjęcia z odniesieniem do skali. Jeśli ta trójka nie zgodzi się ze sobą, rozwiąż konflikt przed opublikowaniem rysunku produkcyjnego.
- Marka, model i konfiguracja wytłaczarki
- Średnica śruby i znamionowy zakres mocy
- Rysunek kołnierza wylotowego lub adaptera
- Rejestruj średnicę, głębokość i tolerancję
- Ilość śrub, gwint, średnica podziałowa i orientacja
- Geometria powierzchni uszczelniającej i metoda uszczelek
- Średnica wlotu stopu i długość przejścia
- Wymagana płyta wyłącznika lub interfejs ekranu
- Rozmiar i lokalizacja portu czujnika ciśnienia
- Typ i sposób montażu czujnika temperatury topnienia
- Napięcie, częstotliwość, moc i złącza grzejnika
- Typ termopary i kompatybilność sterownika
- Wysokość środka głowicy gwinciarskiej i kierunek przepływu
- Rama nośna, koła, szyny lub punkty podnoszenia
- Dostępny odstęp montażowy i konserwacyjny
- Odległość do kalibratora i odniesienie do zestrojenia
Nanhaiya produkuje konfigurowalnekołnierze beczkowei elementy głowicy gwinciarskiej, dzięki czemu adapter można omówić z głowicą, a nie pozostawić jako niespodziankę montażową. Aby uzyskać kompletny projekt linii, wyrównaj interfejs matrycy z wybranymmaszyna do wytłaczania tworzyw sztucznych, elementy sterujące i urządzenia końcowe.
Nasz widok fabryki:zdjęcie kołnierza wykonane telefonem pomaga nam zrozumieć układ, ale nie definiuje okręgu śrub ani pasowania pasującego. Używamy zdjęcia, aby znaleźć pytania. Do cięcia metalu używamy podpisanego rysunku. To rozróżnienie zapobiega opóźnieniu całej instalacji przez niewielki błąd interfejsu.


Wybierz konstrukcję dostosowaną do materiału i obowiązku czyszczenia
Dedykowana głowica gwinciarska do rur firmy Nanhaiya wykorzystuje stal stopową o wysokiej wytrzymałości z hartowanymi powierzchniami i jest wytwarzana w wyniku precyzyjnej obróbki CNC i obróbki cieplnej. Jego generałgłowica wytłaczarkistrona zawiera wykaz 38CrMoAl, azotowanie i twardość powierzchni od HV950 do HV1000.
Wartości te są użytecznymi danymi wyjściowymi, ale zatwierdzona specyfikacja powinna nadal określać dokładny materiał komponentu, zakres obróbki, kryterium twardości gotowej, wykończenie powierzchni płynięcia, kontrolę wymiarową i wszelkie wymagania dotyczące korozji. Nie należy kopiować wartości twardości jednego elementu do każdego elementu złącznego, osłony grzejnika lub części konstrukcyjnej.
| Stan serwisowy | Obawy dotyczące zamówień | Co zdefiniować w cytacie |
|---|---|---|
| Wypełnione PCV | Abrazyjny wypełniacz mineralny, osady i częstotliwość czyszczenia | Skład, poziom wypełniacza, materiał i obróbka zwilżanych elementów, zakres zużycia wymiennego i metoda czyszczenia |
| CPVC lub związek wrażliwy na ciepło | Historia termiczna, zatrzymywanie i degradacja materiału | Okno przetwarzania, koncepcja ścieżki przepływu, strefy grzewcze, punkty czujnikowe, procedura uruchamiania i wyłączania |
| PE w kolorze czarnym | Stabilna dystrybucja, jakość powierzchni i długie serie | Klasa mieszanki, zakres mocy, okno ciśnieniowe, rozmieszczenie grzałek i dostęp do czyszczenia |
| Treść z recyklingu | Zanieczyszczenia, zmiany lepkości i cząstki ścierne | Źródło, maksymalny procent, plan filtracji, próbka, oczekiwana zmienność i limity akceptacji |
| Częste zmiany kolorów | Zatrzymanie, dostęp, obsługa części zamiennych i złomowanie | Sekwencja kolorów, materiał czyszczący, dozwolony czas wymiany, procedura czyszczenia i wyjmowane części |
Harder nie jest kompletną strategią materialną.Twardość powierzchni, głębokość obudowy, wytrzymałość podłoża, zachowanie korozyjne, wykończenie i metoda naprawy muszą odpowiadać komponentowi i procesowi. Poproś dostawcę o wypisanie, co jest poddawane obróbce, w jaki sposób jest to weryfikowane i jaki zapis kontroli jest dołączony do zamówienia.


Przejrzyj recenzję Nanhaiya'ssprzęt produkcyjny, certyfikatyIserwis technicznypodczas kwalifikacji dostawców. Wytyczne dotyczące instalacji i porady dotyczące długoterminowej konserwacji mogą być uwzględnione w uzgodnionym zakresie wsparcia.
Niech zmiana rozmiaru będzie częścią kalkulacji zakupu
Niższa cena oprzyrządowania może być kosztowna, jeśli każda zmiana wiąże dźwig, powoduje uszkodzenie grzejników lub wymaga wielokrotnego centrowania metodą prób i błędów. Zapytaj, w jaki sposób usuwa się matrycę i trzpień, gdzie umieszcza się gorące części, z jakimi elementami mocującymi się obchodzi, w jaki sposób przywraca się współosiowość oraz jakie uszczelki lub materiały eksploatacyjne wymienia się.
| Pytanie o zmianę | Dlaczego kupujący powinien się tym przejmować | Wyjście kontraktowe |
|---|---|---|
| Które rozmiary mają wspólne ciało? | Pokazuje rzeczywistą liczbę głowic i zestawów części zamiennych | Matryca kompatybilności według średnicy zewnętrznej rury, zakresu ścian i materiału |
| Co musi ostygnąć przed usunięciem? | Wpływa na przestoje i bezpieczeństwo obsługi | Pisemna procedura dotycząca temperatury i postępowania |
| W jaki sposób matryca i trzpień są wycentrowane? | Wpływa na złom rozruchowy i korektę ścian | Schemat regulacji, pozycje referencyjne i szkolenie |
| Jakie narzędzia i urządzenia podnoszące są potrzebne? | Zapobiega niebezpiecznej, improwizowanej obsłudze | Lista narzędzi, ciężary części, punkty podnoszenia i rysunki osprzętu |
| Które części są częściami zamiennymi rutynowo? | Skraca przestoje po uszkodzeniu gwintu, uszczelki, grzałki lub czujnika | Zalecana dwuletnia lista części zamiennych, wyceniona według pozycji |
| W jaki sposób czyści się ścieżkę przepływu? | Zmienia siłę roboczą, ryzyko powierzchniowe i złom zmieniający kolor | Zatwierdzone narzędzia do czyszczenia, materiały i etapy demontażu |
W przypadku mieszanego harmonogramu produktów oblicz koszt zmiany według godzin, robocizny i braków rozruchowych. Jeśli w zakładzie kilka razy w tygodniu zmienia się rura o dwóch odległych rozmiarach, dwie kompletne głowice mogą zapewnić więcej czasu produkcji niż jeden korpus z wieloma wkładkami. Jeśli zmiany są rzadkie, a zakres jest niewielki, wspólne ciało może być rozsądne.
Nasz widok fabryki:pytamy, kto wymieni oprzyrządowanie i jaki sprzęt dźwigowy jest dostępny. Projekt, który działa na czystym stole montażowym, może być niewygodny w pobliżu gorącej wytłaczarki i zbiornika próżniowego. Dostęp operatora to wkład inżynieryjny, a nie szczegół posprzedażny.

Użyj defektów rur, aby znaleźć odpowiedzialną strefę procesową
Kiedy rura odbiega od specyfikacji, operatorzy często najpierw regulują matrycę, ponieważ widoczne są jej śruby centrujące. Może to tymczasowo poprawić jeden odczyt, ukrywając problem z temperaturą, wytłaczarką lub dalszą częścią procesu. Przed wprowadzeniem kilku zmian na raz zanotuj wadę na obwodzie i wzdłuż rury.
| Zaobserwowana wada | Kontrole głowy | Kontrole na górze i na dole | Lekcja kupowania |
|---|---|---|---|
| Jedna strona stale grubsza | Centrowanie trzpienia, osady na ścieżce przepływu, uszkodzenia, wyważenie grzejnika i wyrównanie zespołu | Wyrównanie wytłaczarki, wyrównanie kalibratora, rozkład podciśnienia, wyrównanie chłodzenia i odciągu | Wymagają dostępnego centrowania, stref temperaturowych i odniesienia do wyrównania |
| Ściana zmienia się wokół i wzdłuż rury | Luźna regulacja, cykle termiczne, niestabilne ciśnienie lub nierówny przepływ | Podawanie, wyjście ślimaka, kontrola prędkości linii, stabilność próżni i temperatury wody | Zaakceptuj stabilne okno operacyjne, a nie jeden krótki zestaw pomiarów |
| Długie linie powierzchniowe | Zanieczyszczenie, osad, zadrapanie lub uszkodzona powierzchnia krawędzi matrycy | Niestopione cząstki, filtracja, uszkodzenia kalibratora i ślady manipulacji | Zdefiniuj narzędzia czyszczące, plan filtrów, kontrolę powierzchni i narzędzia zapasowe |
| Żółte, brązowe lub czarne smugi | Martwe strefy, osady, nadmierne lokalne ciepło i długi czas przebywania | Zanieczyszczona pasza, osady w beczkach, zużycie śrub i praktyki związane z przestojami | Przed skopiowaniem starej geometrii przejrzyj pełną ścieżkę topienia i procedurę czyszczenia |
| Wysokie ciśnienie w głowie | Ograniczona szczelina pierścieniowa, niska temperatura, blokada lub nieodpowiednia droga przepływu | Ograniczenia ekranu, lepkość materiału, zapotrzebowanie na moc i stan czujnika | W specyfikacji podać punkt pomiaru ciśnienia i granicę roboczą |
| Owalność rury | Nierówny przepływ na wyjściu lub początkowe położenie rurki | Zużycie kalibratora, podciśnienie, równowaga chłodzenia, wyrównanie podpór i odciągu | Ostateczna owalność należy do testu akceptacji pełnej linii |
| Szorstka powierzchnia wewnętrzna | Wykończenie trzpienia, osady, temperatura i płynność | Wilgotność materiału, dyspersja, degradacja i stabilność wyjściowa | W zatwierdzeniu próbki uwzględnij kryteria dotyczące powierzchni wewnętrznej i zewnętrznej |
Zasada jednej zmiany:zanotuj linię bazową, zmień jedną kontrolowaną zmienną, poczekaj, aż materiał przejdzie przez linię, zaznacz odpowiednią rurę i dokonaj ponownego pomiaru. Losowa regulacja temperatur, centrowanie, podciśnienie i jednoczesne odciąganie niszczą dowody potrzebne do zidentyfikowania przyczyny.
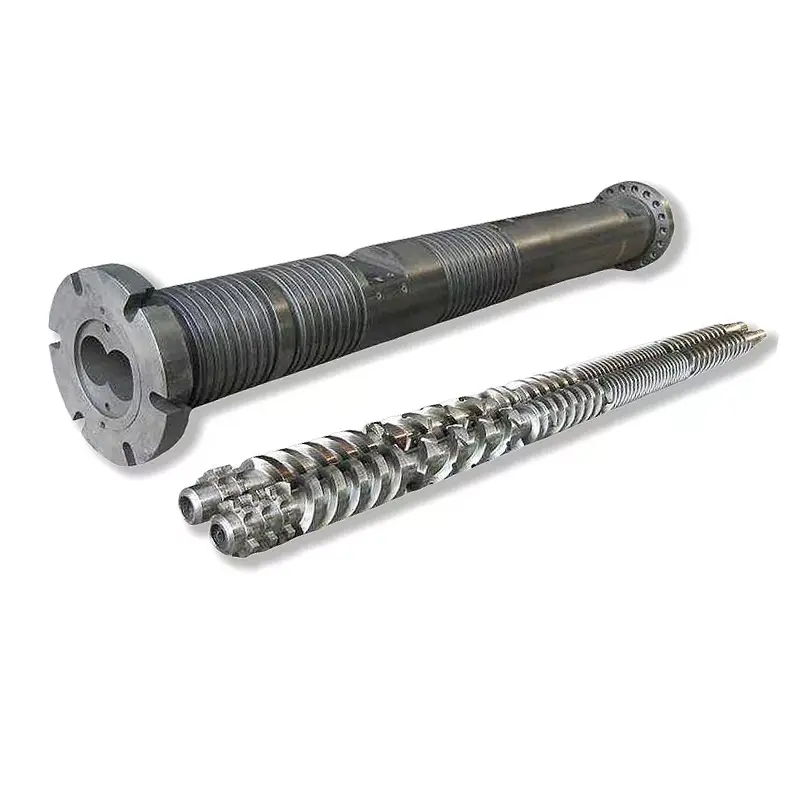
Jeśli ciśnienie wyjściowe lub stopu przed głowicą jest niestabilne, sprawdź także śrubę i cylinder. Zaopatrzenie NanhaiyaPojedyncze śruby do rur PCV, Beczki śrubowe równoległe z rur PVCIBeczki stożkowe dwuślimakowe z rur PVC. Nie należy przeprojektowywać matrycy w celu skompensowania zużytej lub nieodpowiedniej sekcji plastyfikującej.

Lista kontrolna zapytań ofertowych dotyczących głowicy do wytłaczania rur
Kompletne zapytanie ofertowe umożliwia kupującemu porównanie zakresu inżynieryjnego zamiast porównywania niskiej ceny podstawowej z ofertą obejmującą. Umieść następujące elementy w jednym pakiecie z kontrolą wersji.
- Zidentyfikuj produkty.Wymień każdą średnicę zewnętrzną rury, zakres ścian, SDR lub harmonogram, budowę warstw, kolor i zastosowanie. Zaznacz normalny produkt i najtrudniejszy rozmiar.
- Nazwij normę.Podaj dokładną normę, część, wydanie, przyjęcie krajowe i rysunek wewnętrzny. Załączyć plan kontroli gotowej rury.
- Ujawnij materiał.Podaj pełną formułę PVC lub dokładny gatunek PE, PP lub PPR, dodatki, wypełniacz, pigment, zawartość materiałów pochodzących z recyklingu i arkusze danych dostawcy.
- Zdefiniuj stawkę.Podaj sprzedawaną wydajność netto i prędkość linii dla każdego krytycznego produktu, a także dostępną wydajność chłodniczą i normalny harmonogram pracy.
- Opisz wytłaczarkę.Stan: pojedyncza, równoległa podwójna lub stożkowa podwójna śruba; średnica śruby; moc silnika; normalne ciśnienie i temperatura stopu; układ adaptera; i aktualne ograniczenia procesu.
- Kontroluj interfejs.Zamocuj kołnierz, rejestr, okrąg śrubowy, powierzchnię uszczelniającą, wlot materiału stopionego, wysokość środka, port czujnika i rysunki wsporników.
- Określ szczegóły elektryczne.Wymień napięcie i częstotliwość grzejnika, typ termopary, standard złącza, kompatybilność sterownika, długość kabla i wymagania dotyczące obszaru niebezpiecznego, jeśli ma to zastosowanie.
- Pokaż linię dolną.Uwzględnij wymiary kalibratora, zbiornik próżniowy, długość chłodzenia, układ natryskowy lub zanurzeniowy, typ odciągania, linię środkową i odległość od wyjścia z matrycy.
- Wybierz zakres przełączenia.Wypisz zestawy części zamiennych, zapasowe grzejniki i czujniki, uszczelki, elementy złączne, narzędzia do manipulacji, stojaki do przechowywania i żądaną procedurę zmiany rozmiaru.
- Zdefiniuj dokumenty.Poproś o rysunki montażowe i części, zestawienia materiałowe, dokumentację materiałów i obróbki cieplnej, kontrolę wymiarową, listę elektryczną, instrukcje obsługi i listę części zamiennych.
- Napisz test akceptacyjny.Podaj nazwę żywicy, recepturę, rozmiar rury, czas trwania procesu, wydajność, prędkość linii, zapisy procesu, próbkowanie wymiarów i kryteria pozytywnego/negatywnego wyniku.
- Wyjaśnij wsparcie.Uzgodnij wytyczne dotyczące instalacji, odpowiedzialności za uruchomienie, szkolenie operatorów, pomoc zdalną i granicę pomiędzy wydajnością głowicy gwinciarskiej a wydajnością całej linii.
Ostrzeżenie dotyczące wymiany:zużyta matryca może nie zachowywać już swoich pierwotnych wymiarów. Zmierz interfejs maszyny i dobrze zachowaną rurę, znajdź oryginalne rysunki i wyjaśnij, dlaczego wymieniana jest stara głowica. Kopiowanie każdego zużytego wymiaru może odtworzyć ten sam problem z przepływem lub wyrównaniem.
Konfiguracja śrub musi również odpowiadać obciążeniu materiału. Przeglądaj Nanhaiya'spojedyncze śruby, równoległe podwójne śrubyIstożkowe lufy dwuślimakowegdy zapytanie dotyczy sekcji pełnego uplastyczniania. W przypadku akcesoriów i podłączonych narzędzi użyjasortyment części zamiennych do wytłaczania.
Zaakceptuj głowicę w stanie produkcyjnym, który planujesz sprzedać
Kontrola wymiarowa potwierdza zgodność wyprodukowanych elementów z rysunkiem. Nie dowodzi, w jaki sposób konkretny związek będzie przepływał przez całą linię. Solidny plan akceptacji składa się z dwóch części: weryfikacji komponentów i serii produkcyjnej.
| Etap akceptacji | Co zweryfikować | Zapisz, aby zachować |
|---|---|---|
| Przegląd dokumentu | Zatwierdzona wersja rysunku, zestawienie materiałów, matryca części zamiennych, lista grzejników i czujników, instrukcje obsługi i zakres części zamiennych | Podpisany rejestr dokumentów |
| Kontrola komponentów | Krytyczne interfejsy, cechy koncentryczne, powierzchnie uszczelniające, elementy złączne, porty, materiał, obróbka i widoczny stan powierzchni przepływu | Zapisy wymiarowe i materiałowe lub obróbcze określone w zamówieniu |
| Kontrola montażu | Dopasowanie, orientacja, instalacja grzejnika, wprowadzenie czujnika, ruch centrujący, podparcie, podnoszenie i dostęp | Lista kontrolna montażu ze zdjęciami |
| Kontrola rozgrzania | Identyfikacja strefy, reakcja sterownika, odczyt czujnika, pobór prądu i stabilność termiczna | Mapa stref i ustabilizowane odczyty |
| Uruchomienie produkcyjne | Uzgodniony materiał, rozmiar rury, wydajność, prędkość linii, temperatura, ciśnienie stopu, obciążenie silnika, warunki próżni i chłodzenia | Arkusz procesu oparty na czasie i zachowane próbki |
| Inspekcja rur | OD, ściana w wielu pozycjach zegara, owalność, masa na długość, powierzchnia wewnętrzna i zewnętrzna, prostoliniowość i wymagane testy standardowe | Raport z inspekcji powiązany z pozycją próbki i czasem produkcji |
| Rutynowa operacja | Uruchomienie, korekta centrowania, normalne zatrzymanie, bezpieczny demontaż lub jedna uzgodniona zmiana rozmiaru | Podpisanie się operatora i lista otwartych pozycji |
Jeśli jest to praktyczne, użyj normalnego sformułowania kupującego. Jeśli wymagany jest materiał zastępczy, zapisz różnicę i ogranicz wyniki badania. Pomyślna próba PE nie potwierdza formuły PVC, a grubościenny produkt o niskiej prędkości nie potwierdza warunków cienkościennych przy dużej prędkości.
Nasz widok fabryki:wolimy stabilny przebieg z identyfikowalnymi pomiarami niż krótki wyświetlacz przy maksymalnej wydajności. Ciśnienie powinno się ustabilizować, odczyty na ścianach powinny pozostać możliwe do kontrolowania, grzejniki nie powinny działać nieprawidłowo, a schłodzona rura powinna spełniać uzgodnione warunki kontroli. Wynik ten daje obu stronom użyteczny punkt wymiany.


Często zadawane pytania
Jakie informacje są wymagane do wyceny głowicy do wytłaczania rur?
Wyślij gatunek i skład polimeru, standard rury, pełny rozmiar i zakres ścianek, docelową wydajność i prędkość linii, typ wytłaczarki, wlot stopu i rysunek kołnierza, napięcie grzejnika, wymagania dotyczące czujników, szczegóły kalibracji na dalszym etapie, preferowane części do wymiany i plan akceptacji. Zdjęcia i rysunki pomiarowe obecnego połączenia są również przydatne przy projektach zastępczych.
Czy jedna głowica gwinciarska może pracować z PVC, PE i PPR?
Wspólny korpus zewnętrzny może być technicznie możliwy w wąsko zdefiniowanym projekcie, ale PVC, PE i PPR nie stwarzają takich samych warunków przepływu, termicznych i wymiarowych. Najpierw porównujemy pełną formułę, wydajność, zakres wielkości, wymagania dotyczące ścieżki przepływu i metodę czyszczenia. Oddzielne oprzyrządowanie lub oddzielna głowica mogą być bezpieczniejszym wyborem podczas produkcji.
Czy średnica matrycy rury jest równa końcowej średnicy rury?
Zwykle nie. Gorąca rura zmienia się po opuszczeniu matrycy, ponieważ stop pęcznieje, zasysa się, wchodzi do kalibratora i ochładza się. Wymagane wymiary matrycy i trzpienia należy projektować z uwzględnieniem materiału, wydajności, prędkości linii, wymiarów próżniowych i układu chłodzenia, a nie kopiować bezpośrednio z nominalnego rozmiaru rury.
Czy sama głowica gwinciarska może zagwarantować grubość i owalność ścianki rury?
Nie. Głowica tłocząca ustala pierścieniowy rozkład stopu, ale ostateczna grubość ścianki i owalność zależą również od stabilności stopu, centrowania, równowagi temperaturowej, stanu kalibratora, próżni, chłodzenia, wyrównania odciągu i prędkości linii. Akceptacja powinna przetestować kompletną linię operacyjną.
Jakiego materiału Nanhaiya używa do głowic wytłaczających?
Na stronie głównej wytłaczarki Nanhaiya wymieniono 38CrMoAl z azotowaniem i twardością powierzchniową od HV950 do HV1000. Dedykowana głowica do wytłaczania rur jest opisana jako stal stopowa z hartowanymi powierzchniami. Wymagania dotyczące materiału końcowego, obróbki cieplnej i powierzchni zwilżanej dla żywicy, dodatków i metody czyszczenia należy potwierdzić w zatwierdzonej specyfikacji.
Czy powinienem kupić jedną głowicę z wkładkami o wielu rozmiarach, czy kilka kompletnych głowic?
Części wymiennych należy używać, gdy zakres rozmiarów, wydajność i procedura czyszczenia pozwalają jednemu korpusowi wykonać zadanie bez nadmiernej regulacji. Oddzielne głowice mogą mieć sens, gdy produkty znacznie różnią się średnicą, polimerem, wydajnością, strukturą warstw lub częstotliwością wymiany. Porównaj całkowity czas przezbrajania i ryzyko produkcyjne, a nie samą cenę oprzyrządowania.
Jak należy przyjąć głowicę do wytłaczania rur?
Zacznij od sprawdzenia rysunku, materiału, obróbki, grzejnika, czujnika, kołnierza i ścieżki przepływu. Następnie uruchom uzgodniony materiał produkcyjny przy określonym rozmiarze rury, wydajności i prędkości linii. Rejestruj temperatury, ciśnienie stopu, odczyty ścianek na obwodzie, średnicę zewnętrzną, owalność, stan powierzchni, masę na długość i wszelkie testy wymagane przez docelową normę rury.
Co powoduje, że jedna strona wytłaczanej ściany rury jest grubsza?
Możliwe przyczyny obejmują nieprawidłowe wycentrowanie matrycy lub trzpienia, nierównowagę temperatury obwodowej, nierówny przepływ stopionego materiału, osady lub uszkodzenia na ścieżce przepływu, niestabilną wydajność wytłaczarki, niewspółosiowość kalibratora, nierówne podciśnienie lub chłodzenie oraz niewspółosiowość odciągania. Sprawdź trend przed użyciem śrub centrujących, aby ukryć problem w dalszej części instalacji.
Treść techniczna przygotowana na podstawie aktualnych informacji o produktach, sprzęcie i usługach firmy Nanhaiya, obsługiwana wyłącznie przez oficjalne strony zawierające normy ISO dotyczące rur. Ostateczna geometria matrycy, materiał, obróbka, wymiary i kryteria akceptacji są określone w zatwierdzonej specyfikacji projektu.