Jaka jest różnica między mieszaniem dystrybucyjnym a dyspersyjnym?
Pomyśl o dystrybucji jako o lokalizacji, a rozproszenie jako o wielkości domen lub aglomeratów. Przeniesienie dużej grudki pigmentu do innej części stopu powoduje zmianę jego położenia. Rozbicie tej bryły na mniejsze aglomeraty powoduje zmianę jej rozproszenia. Jeden wynik nie przesądza o drugim.
| Pytanie | Mieszanie dystrybucyjne | Mieszanie dyspersyjne |
|---|---|---|
| Co powinno się zmienić? | Jednorodność przestrzenna komponentów. | Wielkość aglomeratu lub fazy rozproszonej. |
| Co robi przepływ? | Dziel, reorientuj i ponownie łącz materiał. | Zastosuj wystarczające naprężenie w celu odkształcenia lub pęknięcia. |
| Co powinniśmy zbadać? | Spójność składu lub koloru w zdefiniowanych próbkach. | Pozostałe aglomeraty lub morfologia fazowa. |
| Co jest niewystarczającym dowodem? | Drobne cząstki w jednej izolowanej próbce. | Pellet o jednolitym kolorze. |
Rozróżnienie wyjaśniono wPrzewodnik po funkcjonalności śrub w NC State Extension. Większość rzeczywistych elementów uczestniczy w obu procesach. Przydatnym pytaniem jest to, czy materiał uzyskuje wymaganą równowagę, a nie to, czy element należy na stałe do jednej kategorii.
W przypadku zakupu zapisz pożądany wynik jako obserwowalny wymóg. Określ, co musi stać się bardziej jednolite, które aglomeraty lub cechy fazowe są niedopuszczalne i w jaki sposób laboratorium będzie je raportować. Prośba o „lepsze wymieszanie” pozostawia te decyzje bez rozstrzygnięcia.
Ten przewodnik dotyczy współbieżnego mieszania dwuślimakowego. Najpierw ustal obciążenie sprzętu, jeśli porównujesz linię jednoślimakową lub proces PVC o przeciwnych obrotach. Naszprowadnica materiału jednoślimakowa w porównaniu z dwuślimakowąuwzględnia ten szerszy wybór.
Zdiagnozuj usterkę przed wymianą śruby
Opisz wadę przed nazwaniem elementu zamiennego. Prosimy o próbki powiązane z tym samym okresem pracy co podajnik, prędkość, temperatura i obciążenie. Próbka pozbawiona warunków procesowych utrudnia odróżnienie powtarzalnego problemu konfiguracyjnego od tymczasowego zakłócenia.
| Obserwacja | Dowody, o które prosimy | Pierwsza decyzja |
|---|---|---|
| Kolor zmienia się z biegiem czasu | Próbki z oznakowaniem czasowym i zapisy dostaw podajnika. | Przed zmianą geometrii sprawdzić konsystencję dozowania. |
| Widoczne plamki | Przekroje lub mikrografie w porównaniu z przychodzącymi składnikami. | Zidentyfikować aglomeraty, niestopiony materiał, degradację lub zanieczyszczenie. |
| Wada zaczęła się po zmianie receptury | Poprzednie i aktualne receptury, formy i ustawienia paszy. | Oddziel nowe zadanie obróbcze od pogorszenia stanu spowodowanego zużyciem. |
Co sprawdzam przed zaleceniem mocniejszego miksowania
Kiedy oceniam problem mieszania dwuślimakowego, najpierw oddzielam nierówny skład od cząstek, które nie uległy rozkładowi. Widoczne plamki w próbce peletu nie wystarczą, aby uzasadnić mocniejszą sekcję ugniatania. Proszę o gatunek żywicy, formę i zawartość dodatku, aktualny układ ślimaków, zapisy podawania i próbki pobrane w stabilnych warunkach pracy.
Następnym krokiem będzie ustalenie, czym właściwie są te plamki. Badałem fragmenty materiału i porównywałem wadę z oryginalnymi składnikami. Aglomerowany pigment, niestopiona żywica i zdegradowany materiał wymagają różnych reakcji. Dodanie intensywności mieszania przed zidentyfikowaniem wady może skierować badanie w złym kierunku. Rozróżnienie między słabym topieniem a złym mieszaniem jest również głównym ostrzeżeniem wWskazówki dotyczące mieszania jednoślimakowego Jima Franklanda.
Przy przeglądzie ślimaków uwzględniam łącznie szerokość tarczy, długość bloku, kąt przesunięcia i kierunek przenoszenia. Sprawdzam także otaczające elementy, miejsca podawania i mierzone prześwity. Bloku ugniatającego nie można właściwie ocenić na podstawie samego kąta. Znaczenie ma jego miejsce w procesie i wchodzące w niego warunki materialne.
Przed zaleceniem zmiany ustaliłbym punkt odniesienia dla wydajności, rzeczywistej temperatury stopu, obciążenia napędu i odpowiednich pomiarów jakości. Następnie porównałbym jedną uzasadnioną zmianę konfiguracji po ustabilizowaniu się procesu, zachowując spójność receptury i metody pobierania próbek. Jeśli podawanie jest niestabilne lub istniejące komponenty są zużyte, rozwiązałbym te problemy przed użyciem nowej sekcji mieszania w celu kompensacji.
Moim kryterium akceptacji jest uzgodniona specyfikacja produktu. Konfiguracja, która usuwa widoczne aglomeraty, ale uszkadza wymaganą morfologię włókien lub przekracza granice operacyjne, nie jest akceptowalnym ulepszeniem. Wolałbym zachować konfigurację zapewniającą wymaganą jakość mieszania w granicach termicznych i mechanicznych linii, zamiast dalej dodawać ograniczenia tylko dlatego, że maszyna to toleruje.
Jak wytłaczarki dwuślimakowe generują mieszanie
Przegrupowanie przepływu i lokalne naprężenia wykonują różne zadania
Działanie dystrybucyjne wynika z powtarzającego się dzielenia, rozciągania i przestawiania materiału. Działanie dyspersyjne wymaga naprężeń wystarczających do odkształcenia fazy rozproszonej lub pokonania oporu w aglomeracie. Przepływ ścinający i rozciągający opisują mechanizmy deformacji; nie są to odrębne cele jakościowe, które zastępują dystrybucję i rozproszenie.
Charliego Martinaprzegląd techniczny mieszalnika dwuślimakowego ciągłegoopisuje interakcję elementów ślimakowych, wypełnionych obszarów przetwarzania i sekcji transportowych. Przydatne jest tutaj omówienie sprzętu; warunków dotyczących receptury farmaceutycznej zawartych w tym przeglądzie nie należy przenosić na recepturę przemysłowych tworzyw sztucznych.
Szybkość to dane wejściowe, a nie wynik akceptacji
W przypadku lokalnej interpretacji przepływu ścinającego naprężenie zależy od lepkości materiału w odpowiedniej temperaturze i szybkości odkształcania. Sama liczba obrotów na minutę nie definiuje tych warunków, ponieważporównanie śledzenia cząstek poniżejilustruje. Porównaj proponowaną zmianę prędkości z rzeczywistą temperaturą stopu, szybkością podawania i wynikami jakości, zamiast używać prędkości jako substytutu pomiaru dyspersji.
Spójrz poza średni czas przebywania
Rozkład czasu przebywania opisuje, jak długo różne porcje materiału pozostają w procesie. Aby zapoznać się z opisem przeglądu, zapytaj, gdzie wchodzi znacznik, gdzie jest wykrywany i jakie mają zastosowanie warunki pracy. Wartość średnia bez tej informacji nie wystarczy do porównania dwóch układów.
Zalecany przez nas zapis próbny oddziela dane wejściowe od wyników. Zapisuj ustawienia i dostawę materiałów jako dane wejściowe; zapisz konsystencję i morfologię gotowego materiału jako wyniki. Utrzymuj temperaturę i obciążenie jako ograniczenia operacyjne. Taka struktura uniemożliwia w raporcie z próby stwierdzenie, że większy nakład energii oznacza poprawę jakości, zanim produkt zostanie oceniony.
Elementy ślimakowe wytłaczarki i ich funkcje mieszające
Rodzina elementów to przydatna etykieta początkowa, a nie pełna specyfikacja wydajności.Przewodnik po elementach stanu NCrozróżnia elementy transportowe, zwrotne, ugniatające i zębate oraz wyjaśnia, że nazewnictwo różni się w zależności od producenta. Zamiast przenosić kod innego dostawcy do oferty, wykorzystalibyśmy rzeczywisty rysunek i geometrię.
| Rodzina elementów | Rola do sprawdzenia | O co byśmy prosili |
|---|---|---|
| Przenoszenie | Transport i lokalne warunki napełniania. | Ołów, długość, ręczność i ograniczenia sąsiadujące. |
| Blok do ugniatania | Deformacja, mieszanie i przenoszenie lub ograniczanie. | Szerokość dysku, liczba, długość całkowita, przesunięcie i kierunek transportu. |
| Mieszadło zębate lub dedykowane | Przegrupowanie przepływu i narażenie na naprężenia zależne od geometrii. | Pełny profil, stanowisko operacyjne i dowody dotyczące zamierzonego zadania. |
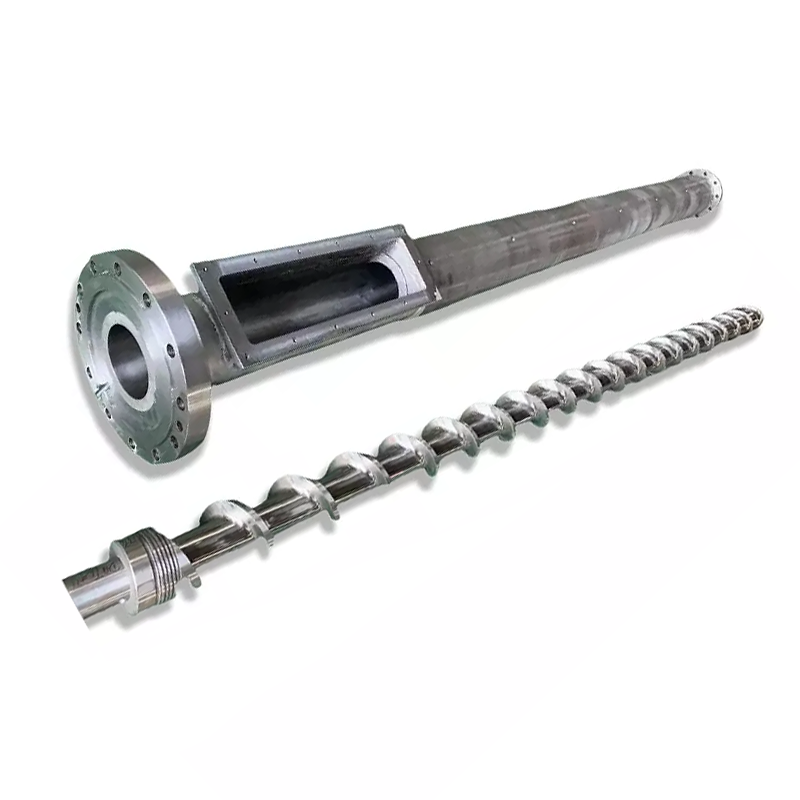
Nie należy zakładać, że elementy transportowe w żaden sposób nie przyczyniają się do mieszania lub że każdy element zębaty pełni wyłącznie funkcję rozdzielczą. Właściwe porównanie odbywa się pomiędzy zdefiniowanymi geometriami w określonych warunkach. Przed omówieniem możliwości wymiany należy ustalić, czy rysunek przedstawia zespół segmentowy czy jednoczęściową śrubę.
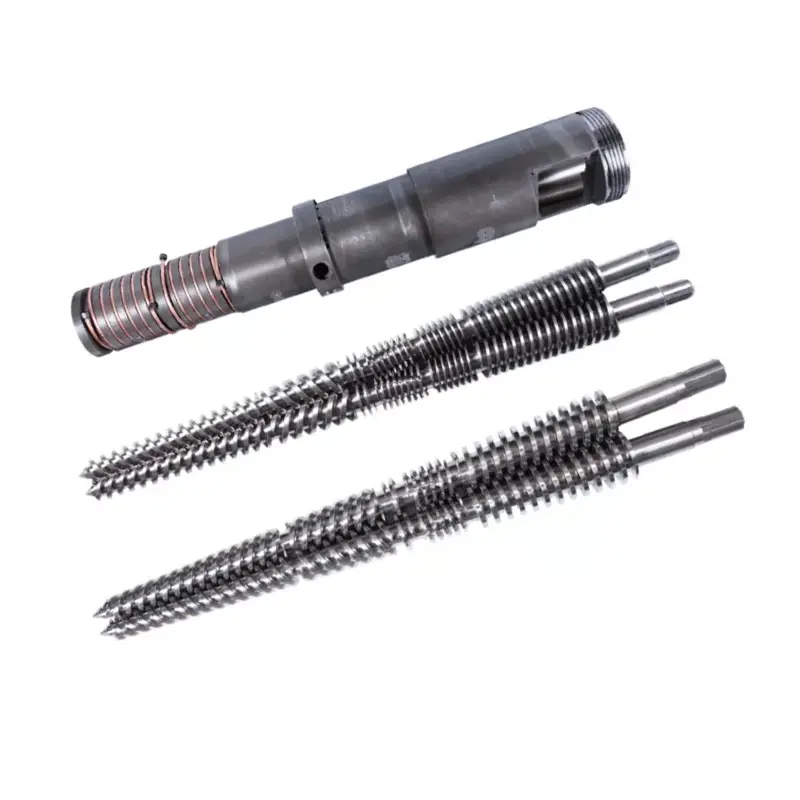
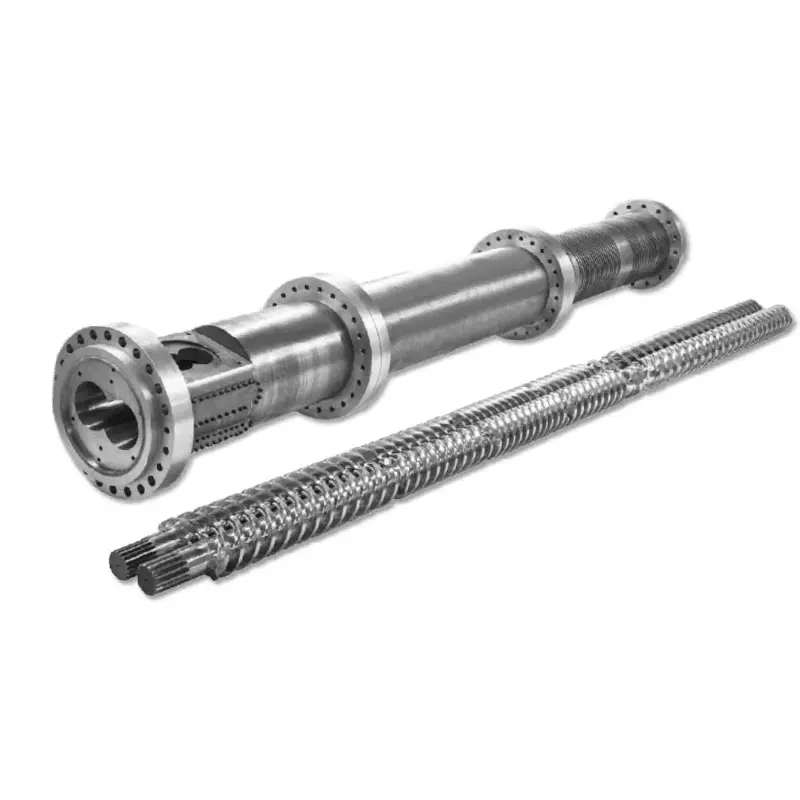
Naszwspółbieżna równoległa lufa dwuślimakowastrona produktu identyfikuje zastosowania związane z obrotem w tym samym kierunku, zazębianiem i łączeniem. Szczegóły te ustalają odpowiednią kategorię sprzętu. Aby złożyć zamówienie, zatwierdzona konfiguracja musi jeszcze określać poszczególne sekcje robocze i współpracujące interfejsy.


Cechy konstrukcyjne śruby kontrolujące mieszanie, nagrzewanie i zużycie
Oddzielna szerokość dysku, liczba dysków i długość bloku
Są to wymiary powiązane, ale nie są to opisy zamienne. Kennetha Russellaanaliza mieszania dwuślimakowegowyjaśnia znaną tendencję szerszych dysków do faworyzowania działania dyspersyjnego, a węższych dysków do sprzyjania podziałowi i redystrybucji. Podkreślono także wpływ temperatury zagęszczenia, wypełnienia i topnienia.
Tendencja ta nie jest uniwersalną zasadą zakupową. Jeśli porównanie zmienia jednocześnie szerokość tarczy, długość bloku i zachowanie przenośnika, wyniku nie można przypisać samej szerokości. Zapytaj, która zmienna uległa zmianie i który pomiar jakości uległ poprawie.
Odczytaj kąt przesunięcia z kierunkiem transportu i napełnij
Neutralny blok ugniatający nie ma naturalnego działania pompującego do przodu; materiał może nadal przechodzić pod wpływem otaczającego procesu. Elementy odwrotne przeciwstawiają się transportowi do przodu. Ich przydatność zależy od zamierzonych warunków napełniania i ciśnienia. Ani „neutralny”, ani „odwrócony” nie jest automatyczną instrukcją mającą na celu poprawę każdej sekcji miksowania.
| Proponowana zmiana | Wymagany rekord porównawczy | Powód odrzucenia rozprawy |
|---|---|---|
| Inna geometria ugniatania | Wymiary, kolejność elementów, dane dotyczące jakości i stabilna przepustowość. | Docelowa wada pozostaje lub wymagana właściwość ulega pogorszeniu. |
| Większe ograniczenie | Rzeczywista temperatura stopu, ciśnienie, obciążenie napędu i zachowanie podczas podawania/odpowietrzania. | Przekroczono limit maszyny lub materiału. |
| Przywrócono luzy robocze | Dopasowane wymiary śruby/beczki w określonych pozycjach. | Zespół nie spełnia zatwierdzonych wymagań dotyczących dopasowania lub prześwitu. |
Trwałość zaczyna się od rzeczywistego obowiązku
Na naszej stronie publikujemy 38CrMoAlA i zakres głębokości azotowania od 0,50 do 0,70 mm.współrotująca specyfikacja produktu. Są to dane dotyczące materiału i obróbki, a nie ocena jakości mieszania lub gwarancja żywotności. Nie określają one luzu roboczego.
W przypadku formuły ściernej przed wyborem systemu powierzchniowego prosimy o podanie tożsamości wypełniacza, mapy obciążenia i zużycia. Przegląd geometrii i ochrona przed zużyciem to osobne decyzje. Twardsza powierzchnia nie może wykazać, że niewłaściwy profil mieszania jest prawidłowy. Naszrównoległy luz dwuślimakowy i prowadnica zużyciawyjaśnia dopasowany zapis inspekcji.
Sprawdzaj komponenty wyłącznie zgodnie z zatwierdzonymi przez zakład procedurami izolacji, chłodzenia i postępowania. Nie zmniejszaj luzu ani nie modyfikuj zespołu poza limitami zatwierdzonymi przez producenta maszyny, aby uzyskać lepsze mieszanie.
Jak ułożyć profil dwuślimakowy do mieszania
Przed wybraniem bloku mieszającego przejrzyj kolejność zadań przetwarzania. Martinarecenzja ciągłego mieszaniaopisuje odmierzone podawanie, transportowanie, topienie, wypełnione obszary mieszania i wyładunek. Profil musi zapewniać te funkcje łącznie. Zalecenia dotyczące samodzielnego elementu pozostawiają nieokreślone warunki wlotowe i ciśnienie za zaworem.
Zdefiniuj, co dociera do każdej sekcji mieszania
W przypadku proponowanej zmiany należy określić, czy składnik jest wprowadzany w postaci granulatu, proszku, płynu czy koncentratu, oraz określić miejsce jego podawania. Przed zamierzonym zadaniem dyspergowania zapytalibyśmy, jakie warunki topnienia lub zwilżania są wymagane. Porównanie mieszania nie powinno ukrywać zmiany w sposobie, w jaki składnik wchodzi do procesu.
Utrzymuj połączenie podawania, ograniczania i odpowietrzania
Przed dodaniem elementu ograniczającego poproś projektanta procesu o sprawdzenie wymagań dotyczących ciśnienia i napełniania wokół bocznych podajników i otworów wentylacyjnych. Nie zaakceptowalibyśmy zmiany w szkicu przeznaczonym wyłącznie do miksowania, który pomija te interfejsy. Zapisz akceptowalne zachowanie przy każdym otwarciu w ramach opisu próby.
Określ, gdzie mierzona jest temperatura materiału i skąd pobierana jest próbka jakościowa. W przeciwnym razie wyższy odczyt w innym miejscu można pomylić ze wzrostem temperatury spowodowanym przez nowy element. Jeśli celem jest bezpośrednie porównanie, miejsca pomiarów powinny być stałe.
Dopasuj równowagę mieszania do receptury
Określ składnik wprowadzany do wytłaczarki. Wstępnie zdyspergowany koncentrat koloru i aglomerujący surowy pigment nie mają tego samego zadania. Przed podjęciem decyzji, czy podstawową potrzebą jest redystrybucja, deaglomeracja, czy jedno i drugie, zwracamy się do dostawcy z prośbą o istotne informacje i sprawdzamy otrzymany formularz.
| Krótki materiał | Pytanie, na które należy odpowiedzieć | Dowody, które należy dołączyć do akceptacji |
|---|---|---|
| Wstępnie zdyspergowana przedmieszka kolorowa | Czy dozowanie i dystrybucja są spójne i czy występują resztkowe aglomeraty? | Próbkowanie w czasie/pozycji, spójność kolorów i ocena odpowiedniej dyspersji. |
| Pigment aglomerujący lub wypełniacz mineralny | Czy składnik został zwilżony i pozostały na nim niedopuszczalne aglomeraty? | Zdefiniowane wymiary aglomeratów i wymagane właściwości produktu. |
| Mieszanka włókna szklanego | Czy mieszanka spełnia wymagania dotyczące jednorodności i zawartości włókien zatrzymanych? | Morfologia włókien i określone właściwości mechaniczne. |
| Mieszanka polimerów lub związek wrażliwy na ciepło | Jaka morfologia fazowa i ograniczenia temperaturowo-czasowe mają zastosowanie? | Morfologia, wskaźniki degradacji i odpowiednie badania produktu gotowego. |
Russellamieszanie dyskusjiwykorzystuje spójną sadzę jako przykład materiału wymagającego dyspersji i kontrastuje intensywne sekcje z delikatniejszą obróbką włókien. To potwierdza wytyczne dotyczące konkretnego materiału, a nie zasadę, że każdy wypełniony materiał wymaga najbardziej restrykcyjnej konfiguracji.
Nie należy podawać jednego profilu dla każdego obciążenia związanego z granulacją
Naszgranulacja równoległa dwuślimakowastrona zawiera listę produkcji pelletu termoplastycznego, w tym PE i PP, a także obsługuje materiały pierwotne i pochodzące z recyklingu z możliwością dostosowania konfiguracji. W przypadku wyceny te szerokie kategorie muszą zostać zawężone do rzeczywistego gatunku, zawartości dodatku, postaci paszy i wymaganego produktu.
Przed przypisaniem ślimakowi nowej wady zapytalibyśmy, czy pasza pochodząca z recyklingu zmieniła skład lub poziom zanieczyszczenia. Podobnie nie zaakceptowalibyśmy kontroli wyłącznie koloru w przypadku gatunku wzmocnionego włóknem, którego specyfikacja zakupu uwzględnia właściwości mechaniczne. Test akceptacyjny powinien wynikać z przyczyny obecności dodatku.
Jak sprawdzić jakość miksowania zamiast zgadywać
Dlaczego porównuję narażenie na naprężenia, a nie samą prędkość śruby
Jako przydatny punkt wyjścia przy porównywaniu konfiguracji mieszania wykorzystałbym badanie Jana Philippa Oldemeiera i Volkera Schöppnera. W swoich badaniach zbadano elementy śrubowe, wykorzystując trójwymiarową symulację przepływu i śledzenie cząstek, zamiast zakładać, że każda cząstka doświadcza takich samych warunków mieszania.
Dla geometrii ZSK25 z PP FPH50 badacze określili temperaturę topnienia 220°C i wydajność 20 kg/h. Zwiększenie prędkości obrotowej zębatego elementu mieszającego z 200 do 400 obr/min podniosło średnie maksymalne naprężenia ścinające cząstek gąsienicowych z około 37 900 do 54 400 Pa. Dla bloku ugniatającego KB24 w tych samych warunkach odpowiednie wartości wzrosły z około 27 900 do 48 400 Pa.
Były to symulowane wyniki naprężeń, a nie zmierzona poprawa jakości gotowej mieszanki. Autorzy stwierdzili również, że weryfikacja eksperymentalna wciąż trwa.Przeczytaj oryginalne badanie.
Mój inżynierski wniosek jest taki, że sama prędkość to niekompletna specyfikacja. Zanim zarekomenduję którykolwiek element do produkcji, wymagam dowodu, że narażenie na naprężenia powoduje rzeczywistą wadę, a następnie sprawdzenia dyspersji, temperatury topnienia, obciążenia napędowego i wymaganych właściwości produktu.
Wybierz test pasujący do próbki
ISO 23900-5:2015potwierdzony w 2025 roku opisuje badanie wartości ciśnienia filtra służące do oceny dyspersji barwników w polimerach termoplastycznych. Jest to odpowiednia metoda do rozważenia w przypadku koncentratów barwiących stosowanych w procesie wytłaczania i przędzenia ze stopu; laboratorium musi ustalić mające zastosowanie warunki przygotowania i badania.
ISO 18553:2025dotyczy wielkości cząstek/aglomeratów i stopnia dyspersji w rurach, kształtkach i związkach poliolefinowych. Jego podany zakres obejmuje zawartość sadzy poniżej 3% masowych i zawartość pigmentu poniżej 5%. Nie należy stosować tego zakresu automatycznie do silnie skoncentrowanej przedmieszki lub do każdego systemu wypełniającego.
Oddziel zapis jakościowy od zapisu operacyjnego
W przypadku dystrybucji należy określić, gdzie i kiedy pobierane są próbki oraz jaki pomiar konsystencji jest odpowiedni. W przypadku dyspersji należy określić przygotowanie próbki i odpowiednią ocenę aglomeratu lub morfologii. Uzgodnij kryteria akceptacji ze specyfikacją produktu i laboratorium przed rozpoczęciem próby, zamiast wybierać próg zaliczenia po zobaczeniu wyniku.
W przypadku porównań energii należy określić, czy zgłaszana wartość jest mocą wejściową napędu, szacunkową mocą na wale czy pomiarem szerszej linii, a także określić podstawę przepływu masowego. Nie porównuj liczb w przeciwieństwie do liczb „MŚP” ani nie traktuj jednej średniej wartości energii jako dowodu lokalnego narażenia na stres. Rejestrowalibyśmy energię i obciążenie obok jakości, a nie zastępowali nimi testy jakości.
Nasze zalecenie: zachować oddzielne kolumny dla jakości, stabilnej akceptowanej wydajności, temperatury topnienia i obciążenia mechanicznego. Zatwierdź konfigurację tylko wtedy, gdy spełnia ona wymagania uzgodnione w każdej odpowiedniej kolumnie.
Przegląd konfiguracji śrub pod kątem jakości i trwałości mieszania
Użyj kontrolowanego przeglądu, a nie sekwencji niepowiązanych ze sobą korekt. Poniższy przepływ pracy to proponowana przez nas metoda przekształcenia skargi dotyczącej mieszania w wytyczne dotyczące konfiguracji. Nie zezwala na pracę poza granicami producenta maszyny ani nie zastępuje zakładowych procedur kontroli zmian i bezpieczeństwa.
-
Zdefiniuj defekt i cel akceptacji
Opisz wadę za pomocą reprezentatywnych próbek i wymaganej specyfikacji produktu. Zdecyduj, które pomiary rozkładu, dyspersji i gotowej nieruchomości będą decydować o akceptacji przed zmianą linii.
-
Zapisz porównywalny poziom bazowy
Zapisz wersję receptury, postać składnika, szybkość podawania, prędkość ślimaka, zmierzoną temperaturę stopu, ciśnienie, obciążenie napędu i stabilną akceptowaną wydajność. Oznakuj próbki o tym samym okresie eksploatacji i miejscach pomiarów.
-
Sprawdź podawanie, topienie i zużycie
Sprawdź konsystencję podajnika i zidentyfikuj cząstki w defektach. Jeśli podejrzewa się zużycie, przed zaleceniem skorygowania geometrii mieszania należy uzyskać dopasowane pomiary śrub i cylindrów zgodnie z zatwierdzonymi procedurami kontrolnymi.
-
Wybierz jedną uzasadnioną zmianę
Należy określić mechanizm, którego ma dotyczyć zmiana. Udokumentuj wymiary elementu, kierunek, kolejność i dotknięte interfejsy. Poproś odpowiedzialnego inżyniera procesu o zatwierdzenie zmiany i jej ograniczeń operacyjnych.
-
Porównaj po ustabilizowaniu się procesu
Zastosuj uzgodnioną procedurę stabilizacji i pobierania próbek. Utrzymuj spójność receptury i metody badania, rejestruj wszelkie nieuniknione różnice i porównuj jakość wraz z temperaturą, obciążeniem i akceptowaną mocą wyjściową.
-
Zaakceptuj, popraw lub wróć do linii bazowej
Zaakceptuj zmianę tylko wtedy, gdy spełnia ona określone wcześniej kryteria jakościowe i operacyjne. Jeżeli to się nie powiedzie, zachowaj ustalenia i postępuj zgodnie z zatwierdzoną procedurą zwrotu lub rewizji, zamiast dodawać kolejne ograniczenie bez nowej hipotezy.
Czego potrzebujemy do briefu komponentowego
Wyślij dane identyfikacyjne maszyny, rysunek konfiguracyjny, nominalną średnicę śruby, odległość od środka, szczegóły połączenia wału lub napędu oraz zmierzoną mapę zużycia. Dołącz powyższą dokumentację materiałową i eksploatacyjną. W przypadku systemu segmentowego określ kolejność elementów; w przypadku śruby jednoczęściowej określ sekcje robocze na całym rysunku. Pasowanie mechaniczne i wydajność mieszania wymagają odrębnych kontroli akceptacyjnych.
Często zadawane pytania
Czy mieszanie rozdzielcze może rozbić aglomeraty pigmentu?
Mieszanie dystrybucyjne przede wszystkim powoduje redystrybucję materiału; samo w sobie nie stwierdza, że dostępne naprężenie jest wystarczające do rozerwania aglomeratu. Rzeczywisty element może przyczyniać się do obu trybów mieszania. Przed podjęciem decyzji, czy potrzebne jest bardziej rozpraszające działanie, należy zbadać pozostałości aglomeratów oddzielnie od koloru lub jednorodności składu.
Czy zwiększenie prędkości ślimaka zawsze poprawia mieszanie?
Nie. Prędkość jest parametrem wejściowym, natomiast akceptowalne mieszanie jest mierzonym wynikiem produktu. Porównaj zmianę prędkości z warunkami podawania, rzeczywistą temperaturą stopu, obciążeniem napędu i ustalonymi testami jakości. Nie zgadzaj się na wyższe ustawienie prędkości obrotowej, jeśli wymagane właściwości produktu lub ograniczenia operacyjne nie są już spełnione.
Czy bloki ugniatające o kącie 90 stopni są zawsze lepsze pod względem dyspersji?
Nie. Kąt przesunięcia jest tylko jedną zmienną geometrii. Szerokość dysku, całkowita długość bloku, kierunek transportu, warunki napełniania i konfiguracja otoczenia również wymagają przeglądu. Neutralny blok może przepuszczać materiał pod wpływem otaczającego go procesu; neutralny nie oznacza, że materiał pozostaje nieruchomy.
Czy zębate elementy mieszające mogą zapewniać również mieszanie dyspersyjne?
Tak, w zależności od geometrii i warunków pracy. Element określany jako mieszalnik rozdzielczy może w dalszym ciągu generować lokalne naprężenia. Poproś o dowody dotyczące faktycznego profilu i obowiązków materiałowych, zamiast traktować nazwę kategorii jako pełny opis jej wyników.
Dlaczego po dodaniu kolejnych bloków ugniatających mogą pozostać kolorowe smugi?
Więcej bloków ugniatających samoczynnie nie identyfikuje i nie eliminuje przyczyny. Sprawdź stabilność dozowania, postać przychodzącego składnika, warunki topnienia i próbki zebrane podczas porównywalnych operacji. Następnie określ, czy pozostałym problemem jest rozkład przestrzenny, niezdyspergowane aglomeraty czy inna wada przed dokonaniem dalszej zmiany konfiguracji.
Co oznacza konfiguracja łopatek ślimakowych w wytłaczaniu dwuślimakowym?
W tym przewodniku użyteczną konfiguracją jest osiowe rozmieszczenie sekcji przenoszenia, ugniatania i mieszania, łącznie z ich wymiarami i kierunkiem. Użyj tych konkretnych terminów na rysunku. Nazywanie całego zespołu konfiguracją ostrza nie określa jego funkcji przetwarzania ani nie powoduje wymienności kodów elementów różnych dostawców.