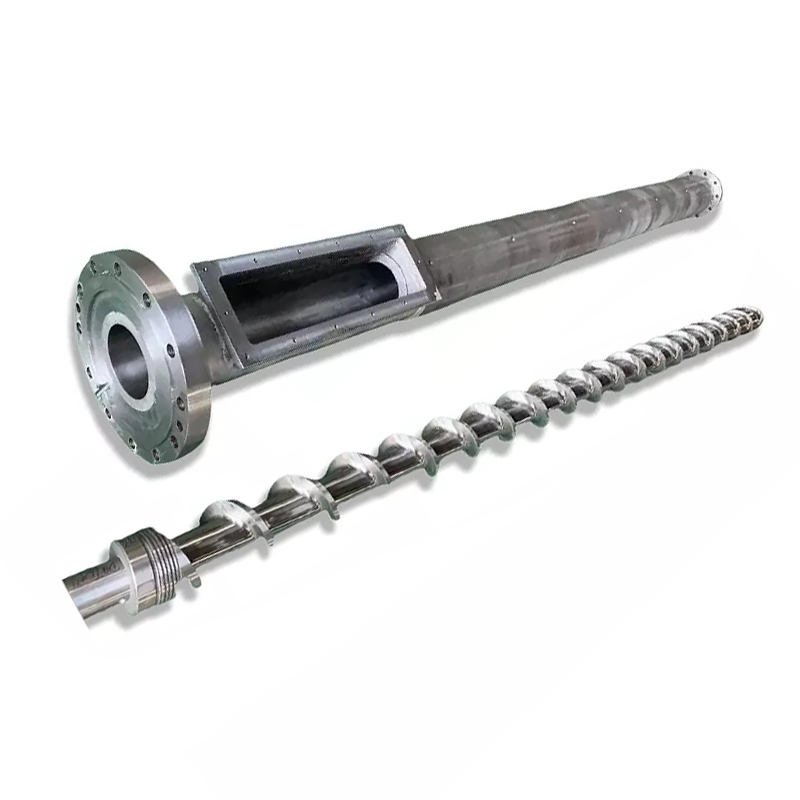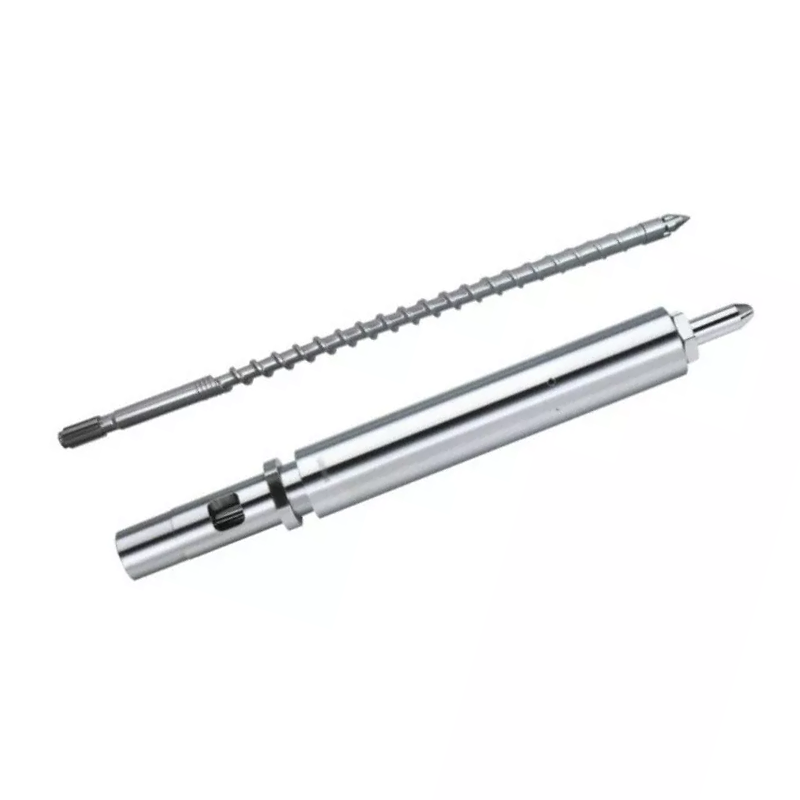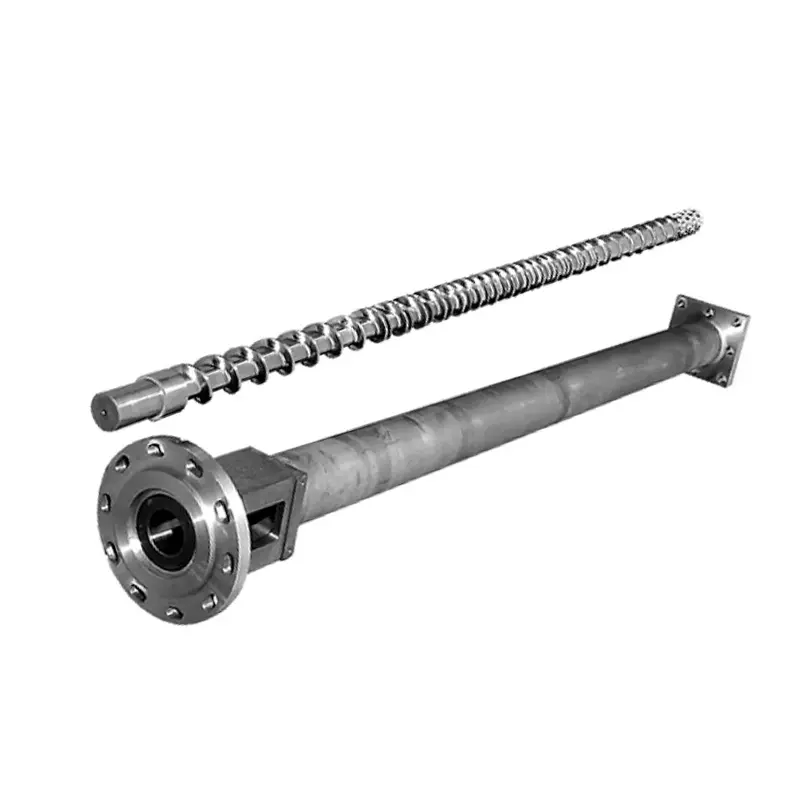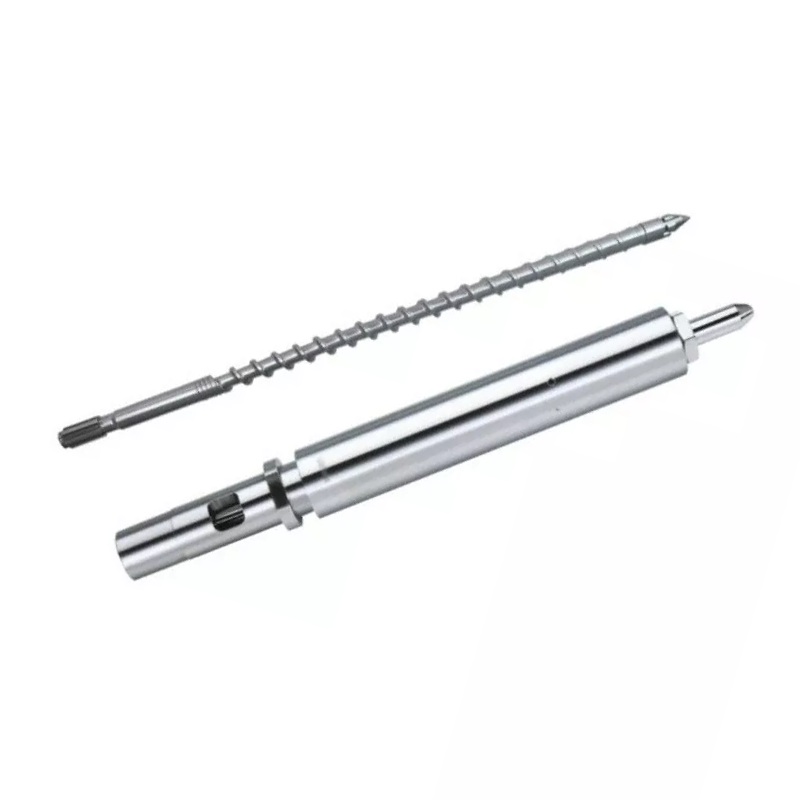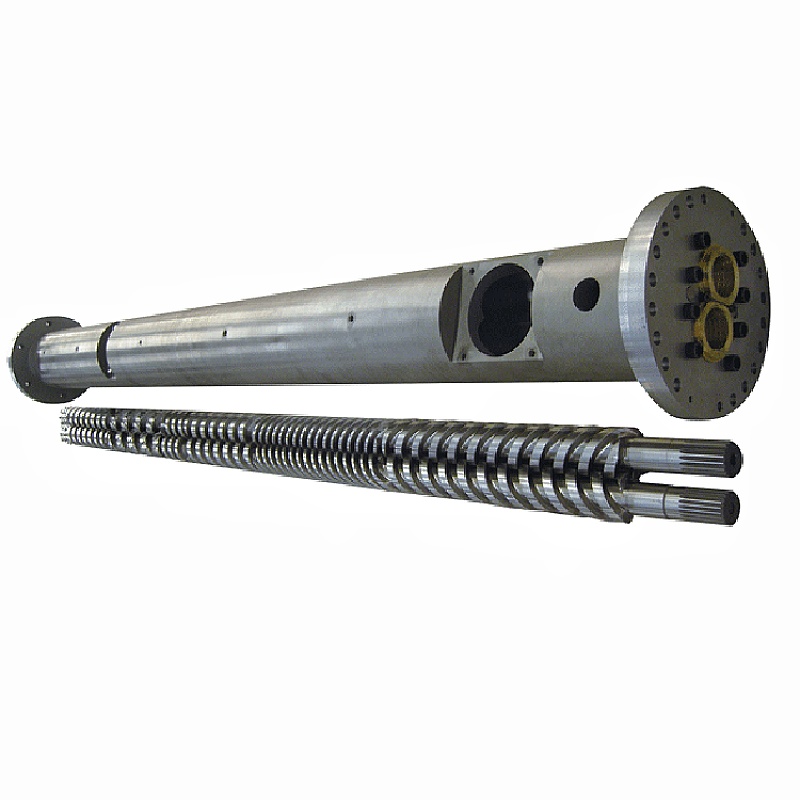
Twójcylinder ślimakowy do formowania wtryskowegodecyduje o jakości stopu, konsystencji wtrysku i czasie cyklu. Poniżej: jak wybrać geometrię i obróbkę powierzchni żywicy, jak konserwować zestaw i jak wyśledzić defekt aż do śruby, lufy lub pierścienia kontrolnego, zamiast gonić za ustawieniami maszyny. Nasze azotowane śruby wtryskowe 38CrMoAlA mają warstwę azotu o grubości 0,5–0,8 mm przy 950–1050 HV i są odpowiednie dla PE, PP, PS i ABS oraz wytrzymują włókno szklane do 30%. Poza tym lub w przypadku żrącej żywicy otwór wymaga natryskiwania twardym stopem do 62 HRC. Jeżeli moc wyjściowa spadła, a cykle się wydłużyły, przed dotknięciem innej wartości zadanej przeczytaj tabelę rozwiązywania problemów.

Co to jest beczka ślimakowa do formowania wtryskowego?
Ślimak i bęben tworzą jednostkę uplastyczniającą wtryskarki. Razem pobierają stałe pelety ze zbiornika, topią je, mieszają w jednolity stop, odmierzają dokładny zastrzyk i wtryskują go do formy. Każda część wyprodukowana przez Twoją maszynę przechodzi przez tę parę.
Formerzy wymieniają dysze, dostrajają formy i regulują temperaturę tygodniami, zanim spojrzą na jednostkę plastyfikującą. Ta kolejność jest odwrotna. Gdy śruba lub cylinder się zużyje, żadna wartość zadana na sterowniku nie przywróci procesu.
Rola ślimaka w plastyfikacji
Większość topienia wykonuje śruba, a nie opaski grzejne. Przyczynia się do tego ciepło beczki, ale dominujący mechanizm topieniaciepło ścinające: śruba ciągnie polimer po gorącej ściance cylindra, a tarcie wytwarza ciepło wewnątrz samego materiału. Dlatego geometria ślimaka zmienia temperaturę topnienia nawet wtedy, gdy wartości zadane nie ulegają zmianie.
Śruba odmierza także strzał. Obraca się w celu uplastycznienia, cofa się w miarę gromadzenia się stopu przed końcówką, a następnie zatrzymuje się. Odległość, na którą jest cofnięty, to wielkość strzału. Jakikolwiek stopiony materiał wyciekający do tyłu przez zgarniaki lub obok pierścienia kontrolnego zakłóca pomiar.
Na koniec następuje wstrzyknięcie śruby. Przestaje się obracać i przesuwa się do przodu jak tłok, przepychając stop przez dyszę. Ta podwójna rola, obrotowa i posuwisto-zwrotna, oddziela ślimak wtryskowy od ślimaka wytłaczającego.
Rola beczki w przenoszeniu i zatrzymywaniu ciepła
Lufa jest precyzyjnym naczyniem ciśnieniowym z podgrzewanym otworem. Zawiera ciśnienie wtrysku, przenosi ciepło z pasm do polimeru i zapewnia twardą ścianę, o którą śruba ścina materiał.
Jego otwór musi pozostać okrągły, prosty i dopasowany wymiarowo. Kiedy otwór się zużywa, zwiększa się prześwit pomiędzy zabierakiem śruby a ścianą lufy. Stop następnie wycieka do tyłu po zgarniakach, zamiast przesuwać się do przodu, a stopień plastyfikacji spada.
Ogrzewanie beczki jest strefowe, zwykle zasilane, sprężane i dozujące, każde z własnym sterownikiem i termoparą. Przesunięta termopara w jednej strefie może gotować materiał przez wiele miesięcy, podczas gdy wyświetlacz wskazuje normalnie.
Jak śruba i lufa współpracują jako system
Obie części działają jak dopasowana para, a liczba opisująca tę parę toluz promieniowy: połowa różnicy między średnicą otworu lufy a średnicą przelotu ślimaka.
Luz jest z założenia mały. Praktyczna zasada branżowa dotycząca nowego zestawu to około 0,001 cala luzu na stronę na każdy cal średnicy śruby. W przypadku śruby o średnicy 60 mm (około 2,36 cala) jest to około 0,06 mm na stronę. Twój rysunek kompilacji jest autorytetem i zawsze powinien to być numer, z którym sprawdzasz.
Ta mała szczelina naprawdę działa. Zmusza polimer do ścinania się o ściankę lufy, zamiast się po niej przesuwać. Podwój luz, a ścinanie słabnie, topienie zwalnia, wydajność spada, a maszyna próbuje kompensować ciepło, którego nie powinna potrzebować.
Wymiana samej części rzadko naprawia zużytą parę. Nowa śruba wewnątrz zużytej lufy przywraca tylko połowę utraconego luzu, a niedopasowanie powoduje szybsze zużycie nowej części niż powinno.
Anatomia śruby do formowania wtryskowego
Standardowa śruba wtryskowa jest podzielona na trzy strefy oraz zespół końcówki. Każda strefa ma swoje zadanie i każda zawodzi w sposób, który można rozpoznać.
| Strefa | Głębokość kanału | Stanowisko | Jak wygląda porażka |
|---|---|---|---|
| Karmić | Głęboko | Weź pellet i przekaż go dalej | Pomostowanie, głód, nieregularne karmienie, nierówna regeneracja |
| Kompresja (przejście) | Spłycanie | Zagęścić i stopić polimer przy ściance beczki | Nieroztapia się, słabe wymieszanie, ta strefa zużywa się jako pierwsza |
| Dozowanie | Płytki | Zhomogenizować i pompować jednolity stop | Zmienność strzału, skoki temperatury |
| Wskaż i sprawdź pierścień | — | Uszczelnienie przed przepływem wstecznym podczas wtrysku | Zmiana wielkości strzału, strzały krótkie, utrata poduszki |
Strefa karmienia
Głębokie kanały wychwytują pelety z gardzieli leja i przesuwają je do przodu w postaci stałej. Strefa ta nie topi się zbytnio. To przekazuje.
Problemy z karmieniem udają problemy z topnieniem. Jeśli pelety znajdą się w gardzieli lub sekcja podająca będzie zbyt gorąca, a pelety zmiękną i skleją się wcześniej, ślimak będzie głodny. Czas regeneracji się zmienia, a wielkość strzału podąża. Sprawdź chłodzenie gardła zasilającego, zanim zrzucisz winę na geometrię.
Strefa kompresji (przejściowa).
Na tym odcinku kanał staje się płytszy. That shallowing squeezes the polymer against the hot barrel wall and generates the shear heat that does the melting.
Strefa ściskania to miejsce, w którym koncentruje się zużycie. Tutaj osiągane są szczytowe wartości ciśnienia, a wypełniacze ścierne mielą najciężej. Kiedy mierzysz zużytą śrubę, najpierw znajdziesz liczby.
Strefa pomiarowa
Płytkie kanały o stałej głębokości homogenizują stop i pompują go do przodu pod stałym ciśnieniem. Strefa ta określa spójność od strzału do strzału.
Zużycie strefy dozowania objawia się zmianami wtrysku i wzrostem temperatury stopu przy tych samych wartościach zadanych. Śruba pracuje ciężej, aby poruszyć ten sam materiał.
Końcówka śruby, pierścień zwrotny i zawór zwrotny
Zespół pierścienia zwrotnego, czasami nazywany zaworem zwrotnym, zasługuje na więcej uwagi niż jest. Znajduje się na końcówce śruby i spełnia jedno zadanie: podczas wtryskiwania uszczelnia, dzięki czemu stop trafia do formy, a nie z powrotem nad śrubę.
Kiedy przestanie uszczelniać, otrzymasz zróżnicowaną wielkość strzału, krótkie strzały i znikającą poduszkę. Formierze spędzają tygodnie na dopasowywaniu ciśnienia wtrysku, czasu przetrzymywania i temperatury, szukając tego. Nic z tego nie działa, ponieważ stopiony materiał ucieka do tyłu za zużyty pierścień.
Trzy sygnały wskazują konkretnie na pierścień kontrolny. Poduszka zmienia się w zależności od strzału, a nie pozostaje stała. Masa strzału dryfuje, podczas gdy maszyna zgłasza normalny powrót do zdrowia. Powtarzalny proces nagle staje się nieregularny bez zmiany żywicy lub ustawienia.
Parametry geometrii śruby klucza
Cztery liczby opisują śrubę wtryskową. Zrozum je, a wycena dostawcy przestanie być czarną skrzynką.
Stosunek L/D: definicja, wzór i zalecane wartości dla żywicy
Stosunek L/Djest długością roboczą śruby podzieloną przez jej średnicę zewnętrzną. Śruba 22 razy dłuższa niż szersza ma L/D 22:1. Wzór to po prostu L podzielone przez D, a stosunek skaluje się wraz z rozmiarem: śruba 50 mm przy stosunku 22:1 ma długość roboczą 1100 mm.
L/D kontroluje ilość miejsca, jaką ślimak musi topić, mieszać i homogenizować. Dłużej zapewnia większą zdolność topienia i lepsze mieszanie. Krótszy daje krótszy czas przebywania, co chroni żywice wrażliwe na ciepło.
Śruby wtryskowe działają krócej niż śruby wytłaczane. Ślimak przygotowuje jeden strzał na raz, zamiast pompować w sposób ciągły, a materiał pozostaje w lufie pomiędzy strzałami. WFormowanie wtryskowe ze stosunkiem L/DW praktyce większość maszyn mieści się w zakresie od 18:1 do 25:1, przy czym w maszynach ogólnego przeznaczenia często występuje od 20:1 do 22:1.
Żywice wrażliwe na ciepło, takie jak PCV, preferują krótszy koniec, dzięki czemu materiał mniej czasu pozostaje gorący. Tworzywa konstrukcyjne wymagające dokładnego stopienia preferują dłuższy koniec. Nasz przewodnik dotyczący współczynnika L/D szczegółowo omawia kompromisy.
Współczynnik kompresji: jak wpływa na ciepło ścinania i jakość stopu
Stopień kompresjiporównuje głębokość kanału w strefie zasilania z głębokością kanału w strefie dozowania. Ślimak z kanałem zasilającym trzy razy głębszym niż kanał dozujący ma stopień sprężania 3:1.
Współczynnik kompresji określa, jak mocno śruba oddziałuje z materiałem. Wyższa kompresja oznacza większe ścinanie, więcej ciepła mechanicznego i bardziej agresywne topienie. Niższa kompresja delikatnie traktuje polimer.
Dopasuj go do żywicy, a nie do preferencji większej liczby. Poliolefiny o niskiej lepkości wymagają dodatniego ścinania, aby stopić się czysto. Żywice wrażliwe na ciepło, takie jak PVC, PC i POM, ulegają degradacji pod wpływem ścinania, czego PE by nie zauważył. Nasz przewodnik po współczynniku kompresji obejmuje wszystkie zakresy.
Głębokość lotu, szerokość kanału i ich wpływ na moc wyjściową
Stopień sprężania jest stosunkiem, a dwie śruby o tym samym stopniu mogą zachowywać się inaczej. Głębokość absolutna ma znaczenie.
Głęboki kanał dozujący przemieszcza więcej materiału na obrót, zwiększając stopień plastyfikacji, ale miesza mniej dokładnie i zapewnia mniej jednolity stop. Płytki kanał dozujący lepiej miesza i zapewnia bardziej stałą temperaturę przy niższej wydajności na obrót.
Szerokość zgarniaka i kąt pochylenia linii śrubowej wpływają na wydajność przenoszenia i ścinanie materiału na lądzie zrzutu. Są to szczegóły projektu, które określasz, opisując proces projektantowi śrub, a nie liczby, które powinieneś wybrać z tabeli.
Zależność średnicy śruby i wielkości strzału
Średnica ślimaka określa wydajność wtrysku maszyny. Większa śruba przemieszcza większą objętość na milimetr ruchu do przodu, dzięki czemu zapewnia większy strzał.
Praktyczną zasadą jest zakres komfortu, a nie sztywne ograniczenie. Wykonaj strzał, który wykorzystuje niewielką część pojemności lufy, a materiał pozostaje w lufie zbyt długo, przechodząc przez ciepło i ulegając degradacji. Pracuj z prawie pełną wydajnością, a stracisz poduszkę potrzebną do spójnego pakowania.
Większość formierzy celuje w środek zakresu użytecznego lufy. Jeśli Twoja część znajduje się poza tym pasmem, właściwym rozwiązaniem jest śruba o innej średnicy, a nie mocniejsze ustawienie maszyny.
Oto nasza opublikowana tabela wymiarów, która pokazuje, jak pojemność strzału odzwierciedla wielkość śruby i lufy w całym zakresie, który budujemy. Użyj go, aby zlokalizować swoją maszynę lub sprawdzić, jaką średnicę podaje dostawca.
| Strzał (g) | Śruba Ř × długość (mm) | Lufa Ø × długość (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Dwie rzeczy, które warto z tego wyczytać. Wydajność strzału rośnie wraz ze średnicą, zgodnie z wymogami fizyki. A średnica zewnętrzna lufy rośnie wraz z nią, dlatego większa śruba nigdy nie jest darmową modernizacją: to maszyna o innej klasie wielkości.
Rodzaje śrub do formowania wtryskowego: jakiego potrzebujesz?
Pięć rodzin śrub pokrywa prawie każde zastosowanie wtrysku. Właściwy zależy od żywicy i wymagań Twojej części.
| Typ śruby | Co to robi | Najlepsze dla | Słabość |
|---|---|---|---|
| Ogólnego przeznaczenia (GP) | Pojedynczy lot, trzy standardowe strefy | PE, PP, PS, ABS, większość dostępnych żywic | Kompromisowa geometria; zmaga się z wymagającymi żywicami |
| Bariera | Drugi bieg oddziela złoże stałe od basenu roztopionego | Lepsze topienie, wyższa wydajność, części wrażliwe na nietopienie | Kosztuje więcej; przesada na łatwych żywicach |
| Mieszanie / łączenie | Dodaje sekcje mieszania Maddock lub pin | Przedmieszka kolorowa, mieszanki wypełnione, części wrażliwe na smugi | Dodatkowe ścinanie; niewłaściwe dla żywic wrażliwych na ciepło |
| Wentylowany (dwustopniowy) | Strefa dekompresyjna plus port wentylacyjny odprowadzają substancje lotne | Żywice higroskopijne, gdzie suszenie jest niepraktyczne | Złożony; odpowietrznik może się ślinić, jeśli jest niedopasowany |
| Specyficzne dla PVC | Niska kompresja, wypolerowane powierzchnie, brak martwych punktów | Sztywne i elastyczne PCV | Zaprojektowany specjalnie; a nie śruba ogólnego przeznaczenia |
Śruba ogólnego przeznaczenia (GP): najczęstsza, najlepsza do?
Śruba GP to kompromis, i to dobry. Obsługuje w akceptowalny sposób PE, PP, PS i ABS, co obejmuje większość formowania towarów. Konstruktorzy maszyn dostarczają go w standardzie, ponieważ jest to najbezpieczniejsze rozwiązanie domyślne, gdy nie wiedzą, co będziesz uruchamiać.
Kompromis kosztuje, gdy żywica staje się wymagająca. Śruba GP na nylonie wypełnionym szkłem szybko się zużywa. Śruba GP na sztywnym PCV powoduje degradację materiału. Śruba GP wciśnięta w celu uzyskania maksymalnej wydajności na cienkościennej części zapewnia nietopienie. Jeśli którykolwiek z tych opisów opisuje Twój proces, specjalnie skonstruowana śruba zwraca się wyłącznie w postaci złomu.
Śruba barierowa: lepsza separacja stopu i jednorodność
Śruba barierowa zapewnia drugi przelot przez strefę topienia. Ten lot fizycznie oddziela pozostałe stałe peletki od już utworzonego stopu i utrzymuje ciała stałe dociśnięte do gorącej ścianki beczki, gdzie kontynuują topienie.
Bez bariery cząstki stałe ukrywają się w jeziorku stopionego materiału, odizolowane od ściany i mogą przedostać się do dyszy, gdy się nie stopią. Dzięki jednemu topienie kończy się pełniej i bardziej konsekwentnie.
Korzyścią jest lepsza jednorodność stopu przy tej samej lub wyższej wydajności, co objawia się mniejszą liczbą nietopionych materiałów, ściślejszą kontrolą wtrysku i szerszym oknem procesu. Osoby zajmujące się formowaniem opakowań cienkościennych, części optycznych lub innych materiałów wrażliwych na topienie powinny poprosić o ich nazwę.
Śruba mieszająca: do przedmieszek wypełnianych i kolorowych
Śruby mieszające dodają dedykowaną sekcję mieszającą, zwykle w pobliżu końcówki. Sekcje Maddocka (karbowane) topią się przez wąskie szczeliny, rozbijając niestopione cząstki przez ścinanie. Miksery kołkowe rozdzielają i ponownie łączą przepływ, rozprowadzając kolor i wypełniacz.
Użyj go, gdy smugi kolorów stanowią problem z jakością, gdy ma znaczenie dyspersja przedmieszki lub gdy rozkład wypełniacza wpływa na wydajność części. Kompromisem jest dodatkowe ścinanie, co sprawia, że sekcje mieszające są złym wyborem w przypadku żywic wrażliwych na ciepło, których granica degradacji jest już bliska.
Śruba wentylowana / odgazowująca: Do żywic higroskopijnych
Wentylowana śruba przebiega w dwóch etapach. Pierwszy stopień topi się, następnie kanał gwałtownie się pogłębia, obniżając ciśnienie stopu prawie do zera w otworze wentylacyjnym wyciętym w beczce. Uchodzi tam wilgoć i substancje lotne, często pod próżnią. Następnie w drugim etapie ponownie zwiększa się ciśnienie stopu w celu wtryskiwania.
Działa to w przypadku żywic higroskopijnych, gdzie suszenie jest niepraktyczne lub zawodne. Wiąże się to również z ryzykiem: jeśli te dwa etapy nie zostaną dobrane prawidłowo, zamiast gazu, przez otwór wentylacyjny wypłynie stopiony materiał. Wentylowana śruba i wentylowana lufa muszą być zaprojektowane razem, dlatego są określane jako zestaw, a nie dorywczo doposażone.
Konstrukcja śrub dostosowana do PVC: dlaczego standardowe śruby zawodzą w przypadku PVC
Sztywne PCV karze standardową śrubę na dwa sposoby jednocześnie. Rozkłada się pod wpływem ścinania, uwalniając chlorowodór, który następnie powoduje korozję stali, na której jest osadzony. Uszkodzenie zaczyna się zanim operator dostrzeże usterkę.
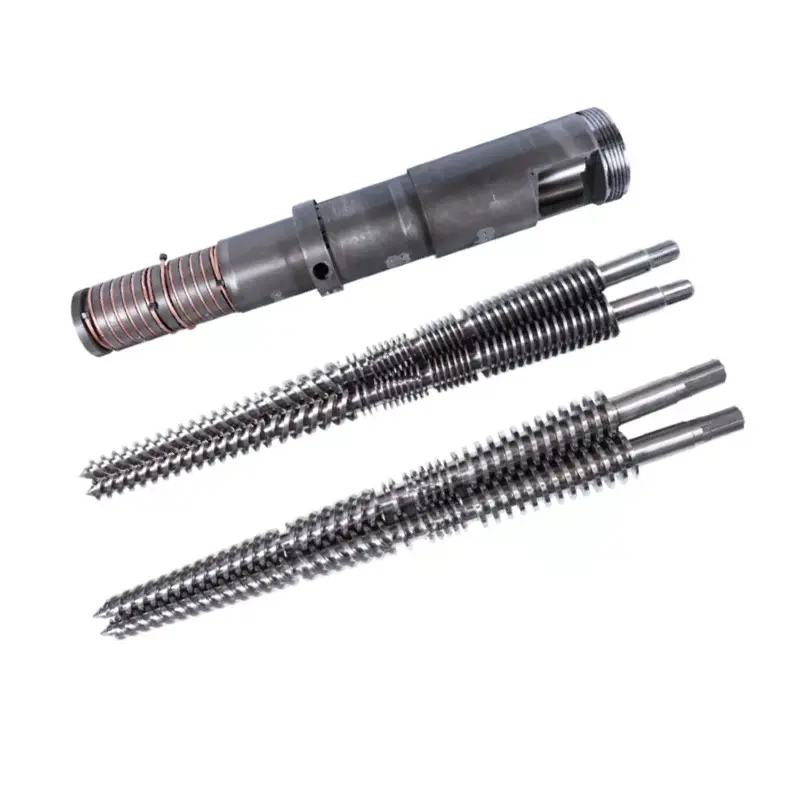
Wkręt do PCV odpowiada na oba zagrożenia. Niska kompresja zapewnia delikatne ścinanie. Polerowane powierzchnie i geometria pozbawiona martwych punktów zapobiegają stagnacji i gotowaniu materiału. Zestaw prawie zawsze wymaga odporności na korozję w obróbce powierzchni, a nie tylko odporności na zużycie. NaszProwadnica śrubowa z PCVobejmuje chemię i nasząstożkowe beczki dwuślimakowepodawać PCV po stronie wytłaczania.
Jak wybrać odpowiednią śrubę do żywicy
Wybór żywicy wpływa na każdą inną decyzję na stronie: geometrię, stal i powierzchnię. Przeczytaj tabelę, a następnie przeczytaj uwagi pod nią, ponieważ zawierają one ostrzeżenia.
| Żywica | Typowy L/D | Typowy stopień sprężania | Typ śruby | Specjalne notatki |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | Lekarz rodzinny lub bariera | Wyrozumiały. Wymaga dodatniego ścinania, aby stopić się czysto |
| PS/HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | Lekarz rodzinny | Niska lepkość, łatwo się topi. Delikatne mieszanie na HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | Lekarz rodzinny lub bariera | Amorficzny. Obserwuj ciepło ścinające, smugi są łatwo widoczne |
| PC i tworzywa konstrukcyjne | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Bariera lub GP, o niskim ścinaniu | Wysoka temperatura topnienia, wąskie okno. Dłuższy L/D, delikatna kompresja |
| Sztywne PCV | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Specyficzne dla PVC | Odporność na korozję nie jest opcjonalna. Krótki czas przebywania |
| Elastyczny PCV | 18:1 – 20:1 | 2,0:1 – 2,8:1 | Specyficzne dla PVC | Bardziej wybaczający niż sztywny, wciąż żrący |
| PET (preforma) | 20:1 – 24:1 | Niskie, precyzyjne dozowanie | Specjalnie zaprojektowany PET | Wysuszyć lub zdegradować. Niskie ścinanie, minimalne przebywanie, polerowane powierzchnie |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, niskie ścinanie | Gwałtownie ulega degradacji w przypadku przegrzania. Precyzyjna kontrola temperatury |
| Wypełnione szkłem / materiał ścierny | Na żywicę bazową | Na żywicę bazową | Rodzaj podstawy + twarda powierzchnia | Geometria podąża za żywicą bazową. Thepowierzchniato jest to, co się zmienia: przejdź na bimetal |
Jak korzystać z tej tabeli:są to typowe publikowane zakresy i punkty wyjścia, a nie specyfikacje. Twoja maszyna, gatunek, część i wydajność zmieniają liczby. Projektant śrub potwierdza ostateczną geometrię w stosunku do rzeczywistego procesu. Nigdy nie zamawiaj przy zwykłym stole bez tej rozmowy.
PP i PE: Półkrystaliczny, umiarkowane ścinanie
Poliolefiny to najłatwiejszy przypadek. Tolerują ścinanie, topią się w szerokim oknie i wybaczają śrubę GP. Umiarkowana do wyższej kompresja działa dobrze, ponieważ te żywice o niskiej lepkości wymagają dodatniego ścinania, aby stopić się czysto, a nie ślizgać się w połowie stopionej.
Mocno dociśnij wydruk do cienkich ścian, a śruba barierowa zarabia na swojej cenie, zapewniając pełniejszy stop przy tej samej prędkości.
ABS i PS: Amorficzny, uważaj na ciepło ścinające
Żywice amorficzne miękną w pewnym zakresie, a nie topią się w ostrym miejscu. PS działa przy niskim stopniu sprężania, ponieważ tak łatwo się topi. ABS wymaga większej uwagi: podczas degradacji pojawiają się smugi i rozpryski, których przyczyną jest zwykle ciepło ścinające.
Jeśli na częściach ABS występują smugi, a wartości zadane wyglądają prawidłowo, należy podejrzewać ścinanie, zanim zacznie się podejrzewać suszarkę. Agresywny stopień sprężania wrażliwej na ciepło żywicy amorficznej powoduje powstawanie własnych defektów.
PC i tworzywa konstrukcyjne: wysoka temperatura, dłuższe L/D
PC, nylon, PBT i ich krewni topią się wysoko, a tuż powyżej ulegają degradacji. Wymagają dokładnego stopienia, co przemawia za dłuższym L/D, ale karzą także za czas przebywania, co przemawia przeciwko trzymaniu stopu w dużej beczce.
Rozdzielczość jest dłuższa L/D z delikatną kompresją i zdjęciem o odpowiedniej wielkości. Jeśli źle dobierzesz wielkość wtrysku na komputerze PC, materiał będzie poddawany cyklom cieplnym, aż do żółknięcia, niezależnie od tego, jak dobra jest śruba.
PVC sztywny i elastyczny: Odporność na korozję krytyczna
Wszystko powyżej na temat PCV odnosi się do selekcji. Sztywny PVC znajduje się na najniższym poziomie L/D i kompresji, ponieważ czas i ścinanie są wrogami. Obróbka powierzchni musi być odporna na korozję, a nie tylko na ścieranie, a to zmienia wybór stopu wewnątrz bimetalicznej lufy.
PET i POM: niskie ścinanie, precyzyjna kontrola temperatury
PET jest higroskopijny. Woda w stopie hydrolizuje łańcuchy polimeru, zmniejsza lepkość istotną i pozostawia preformy kruche i zamglone, podczas gdy maszyna wygląda, jakby działała prawidłowo. Prawidłowo osusz żywicę, zastosuj niskie ścinanie, zachowaj krótki czas przebywania i wybierz wypolerowane powierzchnie, aby nie tworzyły się osady.
POM toleruje zwykłe ściskanie, ale ulega gwałtownej degradacji po przegrzaniu, a produkty jego degradacji są niebezpieczne. Kontrola temperatury i dyscyplina czasu przebywania są ważniejsze niż przemyślana geometria.
Materiały wypełnione szkłem i materiały ścierne: linia 30%.
Oto najjaśniejsza zasada na stronie i jest to liczba, a nie uczucie.Włókno szklane do 30%: radzi sobie z nim azotowany zestaw 38CrMoAlA.Konstruujemy i oceniamy nasze azotowane śruby wtryskowe właśnie pod tym kątem, hartowane i odpuszczane, a następnie azotowane gazowo do obudowy o średnicy 0,5–0,8 mm przy 950–1050 HV.
Powyżej 30% szkła lub z wypełniaczem mineralnym i środkiem zmniejszającym palność na wierzchu, powierzchnia musi się zmienić.Azotowana obudowa stanowi warstwę dyfuzyjną, a wypełniacz ścierny przecina ją znacznie szybciej, niż na to zasługuje stal pod spodem.
To znaczy, kiedy Abimetaliczna lufa śrubowaprzestaje być ulepszeniem i staje się właściwą specyfikacją: twardy stop natryskiwany w pełnym okręgu wokół strefy zużycia otworu, zwiększając twardość wewnętrzną do 62 HRC. Geometria nadal jest zgodna z żywicą bazową. Zmienia się tylko powierzchnia. Naszprowadnica bimetaliczna vs azotowanadziała poprzez logikę kosztów.
Typy luf, materiały i obróbka powierzchni
Lufa nie zawodzi dramatycznie. Otwiera się cicho i zabiera ze sobą wydruki. Materiał i powierzchnia decydują o tym, jak długo to zajmie.
Standardowa lufa ze stali azotowanej: zastosowania i ograniczenia
Azotowanie powoduje dyfuzję azotu do powierzchni stali, tworząc twardą osłonę. Nasze śruby wtryskowe 38CrMoAlA poddajemy azotowaniu gazowemu w temperaturze 500–560 °C, tworząc warstwę azotowaną o grubości 0,5–0,8 mm przy 950–1050 HV. Zwiększa to odporność na zużycie o 30–40% w porównaniu ze stalą nieobrobioną.
Stal bazowa jest najpierw hartowana i odpuszczana, co samo w sobie zwiększa odporność na zużycie ścinające o 50%. Łącznie te dwa etapy zapewniają żywotność około 10 000–20 000 godzin w przypadku niekorozyjnych żywic, takich jak PE i PP.
Jej ograniczeniem jest głębokość obudowy. Gdy ścieranie przebije warstwę azotowaną, bardziej miękki rdzeń pod spodem szybko się zużywa. Nasze azotowane ślimaki wtryskowe oceniamy do 30% dla mieszanek wzmocnionych włóknem szklanym (na przykład PA plus włókno szklane). Poza tym lub w przypadku żywic korozyjnych, azotowana obudowa jest gorsza i powierzchnia musi się zmienić.
Beczka bimetaliczna: budowa, koszt i kiedy się opłaca
Bimetaliczna lufa utrzymuje korpus ze stali stopowej i wtapia w otwór oddzielny stop ścieralny. Na nasze lufy natryskujemy twardy stop wokół pełnego koła strefy zużycia otworu, podnosząc twardość wewnętrzną do 62 HRC.
To inny rodzaj ochrony przed azotowaniem. Azotowana obudowa to warstwa dyfuzyjna mierzona w ułamkach milimetra. Otwór ze stopu natryskiwanego lub stopionego to warstwa innego metalu i wypełniacz ścierny musi przez nią przedostać się.
Stop dobierany jest pod kątem zagrożenia. Powierzchnie bogate w węglik i węglik wolframu są odporne na ścieranie przez szkło i wypełniacze mineralne. Stopy zawierające nikiel są odporne na korozję spowodowaną PCV i związkami zmniejszającymi palność. Wybierz niewłaściwy stop, a zapłacisz za bimetaliczną lufę, która rozwiąże zły problem.
Opłaca się to zawsze, gdy pasza jest ścierna lub żrąca. Arytmetyka jest prosta: jeśli zestaw bimetaliczny wytrzyma kilka razy dłużej niż zestaw azotowany na twoim materiale, wyższa cena zakupu rozkłada się na niższy koszt roczny, zanim policzysz złom i przestoje, których unikniesz.
Lufa segmentowa vs monolityczna: elastyczność vs precyzja
Monolityczna (jednoczęściowa) lufa jest wykonana z jednego korpusu. Najlepiej utrzymuje prostoliniowość i koncentryczność i jest to normą w przypadku formowania wtryskowego, gdzie precyzja wpływa na spójność wtrysku.
Segmentowe lufy skręcone są ze sobą z sekcji, co pozwala na wymianę zużytej sekcji bez złomowania całej lufy i pozwala na elastyczne umiejscowienie otworów wentylacyjnych. Handel polega na wyrównaniu: każde połączenie stwarza okazję do niewspółosiowości, a maszyny wtryskowe wybaczają to mniej niż wytłaczarki mieszające.
Stal bazowa i związane z nią opcje powierzchni
38CrMoAlAto stal podstawowa, z której obrabiamy nasze śruby wtryskowe i nie bez powodu jest to domyślna stal w branży. Jego skład chemiczny chromu, molibdenu i aluminium jest przeznaczony do azotowania: aluminium tworzy w obudowie twarde, stabilne azotki, podczas gdy rdzeń pozostaje wytrzymały.
Stal bazowa przenosi obciążenie mechaniczne. Powierzchnia na wierzchu jest odporna na zużycie i tu właśnie leży prawdziwy wybór. jakoproducent luf śrubowychdostarczamy pełen asortyment powierzchniowy, a każdy odpowiada na inne zagrożenie:
- Azotowanie— Warstwa 0,5–0,8 mm przy 950–1050 HV. Czyste żywice, włókno szklane do 30%.
- Nawierzchnia bimetaliczna— twardy stop stopiony wokół strefy zużycia otworu, średnica otworu do 62 HRC. Działanie ścierne i korozyjne.
- Natryskiwanie węglika wolframu— do najcięższych przypadków ścierania.
- Chromowanie— gładka powierzchnia ułatwiająca odklejanie. Pomaga przy zmianach koloru i sklejaniu, nie przy silnym ścieraniu.
- Stal nierdzewna— gdy wymaganiem jest odporność na korozję lub czystość materiału, a nie zużycie.
Nasz przewodnik po materiałach na tuleje śrubowe w całości porównuje stale bazowe.
Porównanie obróbki powierzchni
| Materiał / obróbka | Twardość | Odporność na zużycie | Odporność na korozję | Najlepsze dla |
|---|---|---|---|---|
| 38CrMoAlA, azotowany | 950–1050 HV, warstwa 0,5–0,8 mm | Dobry | Umiarkowany | PE, PP, PS, ABS; włókno szklane do 30%. Ekonomiczne rozwiązanie domyślne |
| Nawierzchnia bimetaliczna | Otwór do 62 HRC | Doskonały | Dobry | Wypełnienie szklane powyżej 30%, wypełnienie mineralne, przeszlifowanie, działanie ścierne |
| Natryskiwanie węglika wolframu | Bardzo wysoki | Doskonały | Dobry | Najtwardsze przypadki ścierania |
| Nawierzchnia ze stopu na bazie niklu | Wybrane według receptury | Dobry | Doskonały | PVC, fluoropolimery, środki zmniejszające palność |
| Twarde chromowanie | Twardy, bardzo cienki | Umiarkowany | Dobry | Płynne uwalnianie, łatwiejsza zmiana koloru, zapobieganie przywieraniu |
| Stal nierdzewna | Według klasy | Umiarkowany | Doskonały | Zastosowania związane z korozją lub czystością |
Określ powierzchnię dla najbrudniejszego zasilania, na którym linia będzie faktycznie działać, a nie najczystszego. Określenie czystej obudowy jest najczęstszym sposobem, w jaki nowy zestaw umiera wcześniej.
Konserwacja: jak zdobyć każdą godzinę, jaką może dać zestaw
Konserwacja nie odwraca zużycia. Uniemożliwia to dodawanie zużycia dającego się uniknąć do nieuniknionego i zapewnia dane umożliwiające zaplanowanie wymiany zamiast reagowania na nią.
Lista kontrolna rutynowej kontroli
| Częstotliwość | Co sprawdzić | Dlaczego |
|---|---|---|
| Każda zmiana | Temperatura topnienia a normalna, czas regeneracji, konsystencja poduszki, obciążenie silnika | Dryfują one, zanim pojawią się defekty |
| Każda zmiana materiału lub koloru | Całkowicie oczyścić; sprawdzić oczyszczanie pod kątem czarnych plamek lub zdegradowanego materiału | Plamki oznaczają martwe punkty lub gdzieś degradację |
| Miesięczny | Sprawdź termopary i opaski grzejne; sprawdź chłodzenie gardła zasilającego | Przesunięty czujnik gotuje materiał przez wiele miesięcy niezauważony |
| Zawsze, gdy wykręci się śrubę | Zmierz średnicę zewnętrzną lotu i średnicę otworu lufy w oznaczonych pozycjach; sprawdź pierścień kontrolny | Śruba już wyszła. Dziesięć minut pomiaru to darmowe dane |
| Co najmniej raz w roku (obciążenie ścierne lub korozyjne) | Planowane naciągnięcie: pomiar pełnego zużycia, sprawdzenie osiowania, zapisanie odczytów | Wypełnione, PCV i przeszlifowane ścierają się znacznie szybciej niż czysta żywica |
Prawidłowa procedura czyszczenia przy zmianie żywic lub kolorów
Czyszczenie przed każdym zatrzymaniem i każdą przesiadką, bez wyjątków w przypadku pracowitych dni. Materiał pozostawiony do ostygnięcia wewnątrz beczki ulega degradacji, przypala się na powierzchniach i powraca później w postaci czarnych plamek na części klienta.
Do zmiany koloru, przestojów i przed przejściem na polimer wrażliwy na ciepło należy używać dostępnego w handlu środka czyszczącego. Virgin PE lub PP obsługuje rutynowe przejścia między kompatybilnymi materiałami. Żywice wysokotemperaturowe, takie jak PC i PMMA, trzymają się mocniej i wymagają bardziej agresywnego czyszczenia.
Oczyść przed wyłączeniem, a nie tylko przed uruchomieniem. To, co zostawisz w beczce chłodzącej, stanie się problemem, z którym będziesz walczyć przy kolejnym uruchomieniu.
Jak zmierzyć luz między śrubą a lufą
Jest to miara, która zamienia opinię w fakt, a większość sklepów ją pomija.
- Wyciągnij i wyczyść śrubę.Na gorąco, za pomocą narzędzi mosiężnych lub miedzianych. Nigdy nie używaj skrobaków stalowych, które przecinają obrabianą powierzchnię, od której zależy śruba.
- Zaznacz pozycje pomiarowena długości roboczej: co najmniej posuw, przejście i dozowanie.
- Zmierz OD lotuz zewnętrznym mikrometrem w każdej pozycji, dokonując odczytów w kilku punktach na obwodzie, aby wykryć nierównomierne zużycie.
- Zmierz średnicę otworu lufyz miernikiem średnicy w odpowiednich pozycjach i głębokościach.
- Oblicz luz promieniowy:odejmij OD lotu od ID otworu i podziel przez dwa.
- Porównaj z rysunkiem konstrukcyjnymi rejestruj każdy odczyt z datą i godzinami pracy.
Interpretuj wynik w odniesieniu do pierwotnego luzu, a nie liczby uniwersalnej. Przydatna zasada warsztatowa: gdy luz wzrósł mniej więcej dwukrotnie w stosunku do wartości konstrukcyjnej lub gdy wydajność zauważalnie spadła przy tej samej prędkości śruby, zacznij planować wymianę. W naszym przewodniku pomiarowym krok po kroku szczegółowo opisano tę metodę.
Harmonogram czyszczenia i rodzaje środków czyszczących
Dopasuj związek do zadania. Mechaniczny (bezścierny) oczyszczający peeling szorujący o dużej lepkości. Czystki chemiczne atakują zdegradowany materiał i węgiel. Pianki rozszerzają się, docierając do martwych punktów, które omija przepływ laminarny.
Częstotliwość dokładnego czyszczenia zależy od żywicy. Polimery wysokotemperaturowe szybciej wytwarzają węgiel i wymagają częstszego głębokiego oczyszczania. Niezależnie od tego, co biegasz, planuj interwały zgodnie z harmonogramem, zamiast czekać, aż czarne plamki zaplanują to za Ciebie.
Kiedy naprawić a kiedy wymienić
Porównaj koszt rocznej usługi, a nie dwie ceny. Przebudowa, która kosztuje o połowę mniej, ale zwraca jedną trzecią lat, jest kosztowną opcją w przebraniu.
Naprawa pochyla się w prawogdy zużycie jest wymiarowe i umiarkowane, metal nieszlachetny jest w dobrym stanie, jest to pierwsza przebudowa, a geometria nadal pasuje do Twojej żywicy.
Wymiana pochyla się w prawogdy korozja głęboko się wgłębiła, gdy śruba została już wcześniej zregenerowana, gdy zmienił się materiał i stara geometria już nie pasuje, lub gdy zestaw ma powszechny rozmiar, a cena wymiany jest zbliżona do wyceny naprawy.
Nasz przewodnik dotyczący naprawy i wymiany zawiera pełną tabelę decyzji.
Prawidłowe przechowywanie i obchodzenie się z zapasowymi lufami śrubowymi
Zestaw zapasowy jest przydatny tylko wtedy, gdy jest prosty i czysty, kiedy go potrzebujesz. Przechowuj śruby poziomo, z podpórką na całej długości, nigdy nie opierając się o końcówkę. Pokryj je zabezpieczeniem przed rdzą, zakryj je i zachowaj specyfikację oraz zmierzone dane dotyczące twardości wraz z częścią.
Strategia rotacji zestawu zapasowegojest warta więcej niż jakakolwiek opłata za przyspieszenie i prawie żaden dostawca Ci tego nie powie. Kup zamiennik, zanim bieżący zestaw ulegnie awarii. Uruchom nowy zestaw, wyślij stary do regeneracji w czasie, gdy produkcja będzie kontynuowana, a zregenerowany zestaw trzymaj na półce jako zapasowy.
Masz teraz rotację z zerowymi nieplanowanymi przestojami, a każda przyszła wymiana odbywa się zgodnie z Twoim harmonogramem, a nie o 2 w nocy w sobotę. Strategia kosztuje jeden zestaw kapitału obrotowego i spłaca go, gdy pierwsza awaria nie nastąpi.
Czy jest to proces czy maszyna? Brama decyzyjna
Oto sekcja, której nie napisała żadna konkurencja, a zaoszczędzisz w niej więcej czasu niż cała reszta tego przewodnika razem wzięta.
Kiedy pojawia się wada formy, większość ekip sięga po ustawienia maszyny. Temperatura, przeciwciśnienie, prędkość wtrysku, czas przetrzymywania. Czasami to prawda. Kiedy jednak moduł uplastyczniający ulegnie zużyciu, żadne ustawienia nie przywrócą procesu i tygodnie mijają w poszukiwaniach, które nigdy nie przyniosą skutku.
Uruchom tę bramkę, zanim dotkniesz innej wartości zadanej.
1. Czy coś się zmieniło?Nowa partia żywicy, nowy barwnik, nowy współczynnik przemiału, nowa forma, ktoś dostosował ustawienie? Jeśli tak, dąż do zmiany. Jest to problem procesowy, dopóki nie zostanie udowodnione, że jest inaczej.
2. Czy wada pojawiła się nagle, czy narastała przez tygodnie?Nagłe wskazanie zmiany lub uszkodzenia elementu. Stopniowe punkty zużycia. Odzież nie dociera z dnia na dzień.
3. Czy poduszka jest spójna od strzału do strzału?Niespójna poduszka to mówienie pierścienia kontrolnego. Sprawdź to zanim cokolwiek innego.
4. Czy moc wyjściowa spadła przy tej samej prędkości ślimaka lub czy czas regeneracji się wydłużył?Obydwa wskazują na luz, co oznacza zużycie śruby lub lufy. Ustawienia nie mogą przywrócić utraconego zezwolenia.
5. Czy temperatura stopu wzrasta przy niezmienionych wartościach zadanych?Śruba wytwarza dodatkowe ciepło ścinające, zwykle dlatego, że pracuje ciężej w stosunku do zużytego luzu.
6. Czy po każdym czyszczeniu pojawiają się czarne plamki?Materiał zatrzymuje się w martwym punkcie. W starszych zestawach ten martwy punkt jest często prześwitem, w którym znajduje się zdegradowany stop.
Trzy lub więcej odpowiedzi „tak” na pytania od 3 do 6 oznaczają, że maszyna informuje Cię, że moduł plastyfikujący jest zużyty. Zatrzymaj strojenie. Wyciągnij śrubę i zmierz ją.
Pomiar trwa godzinę. Chasing a mechanical defect through the settings takes weeks, and it never converges, because the answer was never in the controller.
Przewodnik rozwiązywania problemów z tabelą przyczyn źródłowych
Każda z poniższych wad może wynikać z procesu lub zużycia mechanicznego. Tabela nazywaśruba i lufapierwotną przyczynę, ponieważ jest to połowa, którą wszyscy inni pomijają.
| Problem | Objaw | Przyczyna główna śruby / beczki | Działanie naprawcze |
|---|---|---|---|
| Czarne smugi/ślady przypaleń | Ciemne plamki lub smugi na części; gorzej po zatrzymaniu | Zdegradowany materiał utknął w zużytym luzie lub martwym punkcie; punktowany otwór; uszkodzona powierzchnia śruby | Głębokie oczyszczenie. Jeśli plamki powrócą, pociągnij i sprawdź. Sprawdź, czy nie ma nacięć i zużytego luzu. Wymień, jeśli zestaw zawiera materiał |
| Niespójny rozmiar strzału/krótkie ujęcia | Dryfuje masa strzału; poduszka różni się w zależności od strzału | Sprawdź, czy pierścień nie jest uszczelniający(najczęściej); zużyte lotki umożliwiające cofanie się stopionego materiału; nadwymiarowy otwór lufy | Najpierw sprawdź pierścień kontrolny. Następnie zmierz luz. Ustawienia nie naprawią nieszczelnego zaworu zwrotnego |
| Skok temperatury topnienia | Rzeczywista temperatura stopu powyżej wartości zadanych; odbarwienie materiału | Nadmierne ścinanie spowodowane złym stopniem ściskania; zużyty luz powodujący większą pracę śruby; dryfowana termopara | Sprawdź termopary. Sprawdź prędkość śruby i przeciwciśnienie. Jeśli geometria jest nieodpowiednia dla żywicy, rozwiązaniem będzie śruba |
| Powolny powrót do zdrowia / długie uplastycznianie | Czas regeneracji się wydłuża; czas cyklu rośnie | Zużyty luz zmniejszający wydajność pompowania; problem z sekcją kanału; niewłaściwa geometria żywicy | Najpierw sprawdź chłodzenie przełyku i podawanie pelletu. Następnie zmierz luz względem rysunku |
| Rosnące obciążenie silnika/przeciwciśnienie | Wzrastające natężenie prądu silnika przy stałej mocy; alarmy momentu obrotowego | Wciąganie śruby w otworze (niewspółosiowość, wygięta śruba); nadmierne ścinanie; obniżona odporność budynku na materiał | Sprawdź wyrównanie i prostotę śruby. Wygięta śruba zużywa jedną stronę lufy i zniszczy także nową lufę |
| Degradacja/odbarwienie materiału | Żółknięcie, rozpryski, łamliwość, zapach | Zbyt długi czas przebywania (strzał za mały w stosunku do lufy); ścinanie jest zbyt agresywne; martwe punkty zawierające materiał | Sprawdź stosunek wielkości śrutu do pojemności lufy. Zmniejsz ścinanie. W przypadku żywic wrażliwych na ciepło śruba o niższym stopniu sprężania może być jedynym prawdziwym rozwiązaniem |
| Roztapia się/częściowo cząstki stałe | Twarde plamki; defekty soczewkowe; słabe punkty | Niewystarczająca wydajność topienia: zbyt krótki L/D, niewłaściwa kompresja, moc wyjściowa przekraczająca to, co może stopić śruba, lub zużyty luz | Zmniejsz wydajność lub zmodernizuj śrubę barierową. Jeśli zestaw jest zużyty, żadne ustawienie nie przywraca topienia |
| Smugi kolorów/słaba dyspersja | Nierówny kolor; przedmieszka nie dysperguje | Brak sekcji mieszania; zużyta śruba słabo mieszająca; niewłaściwa śruba dla wypełnionego lub kolorowego związku | Określ sekcję miksującą (Maddock lub pin). Najpierw upewnij się, że śruba nie jest po prostu zużyta |
Czarne smugi lub ślady poparzeń
Zdegradowany polimer gdzieś odkłada się i rozpada na kawałki. Klasycznymi miejscami ukrycia są zużyty luz, nacięty otwór, uszkodzony pierścień kontrolny i wszelkie martwe miejsca, w których następuje stagnacja przepływu.
Najpierw głębokie oczyszczenie. Jeśli plamki pojawią się ponownie po dokładnym oczyszczeniu, oznacza to, że materiał nie jest po prostu pozostałością. Jest produkowany w sposób ciągły w pewnym miejscu w Twojej maszynie i musisz wyciągnąć śrubę, aby ją znaleźć.
Niespójny rozmiar strzału lub krótkie ujęcia
Zanim dotkniesz ustawienia, sprawdź pierścień. Kiedy zawór zwrotny przestaje uszczelniać, podczas wtryskiwania stop ucieka do tyłu, a wtrysk, który maszyna uznała za zmierzony, nie jest wtryskiem otrzymywanym przez formę.
Prezentem jest poduszka. Spójny proces utrzymuje stabilną poduszkę. Kiedy poduszka wędruje od strzału do strzału, stopiony materiał przemieszcza się tam, gdzie nie powinien.
Skokowa temperatura topnienia lub zbyt wysoka
Zamiast ufać wartościom zadanym, należy zmierzyć rzeczywisty stopiony materiał za pomocą sondy. Jeżeli rzeczywisty stop przebiega znacznie powyżej stref, dodatkowe ciepło pochodzi ze ścinania, a nie z pasm.
Ciepło ścinające wzrasta, gdy ściskanie jest zbyt agresywne dla żywicy, gdy prędkość ślimaka jest zbyt duża, gdy przeciwciśnienie jest nadmierne i gdy zużyta śruba musi pracować ciężej, aby poruszyć ten sam materiał.
Powolny powrót ślimaka / długi czas plastyfikacji
Zacznij od leja. Pellety mostkujące, przegrzana gardziel paszowa i niewystarczające chłodzenie paszy powodują głód ślimaka i regenerację rozciągania, a żaden z nich nie jest wadą ślimaka.
Jeśli pasza jest zdrowa, a regeneracja jest nadal powolna, zmierz klirens. Śruba, która utraciła wydajność pompowania ze względu na zużycie, potrzebuje więcej czasu na napełnienie tego samego wtrysku, a czas cyklu to odzwierciedla.
Rosnące obciążenie silnika lub ciśnienie wsteczne
Rosnące natężenie prądu przy stałej mocy oznacza, że coś stawia opór. Wygięta śruba wciągająca się w otwór jest niebezpiecznym przypadkiem: zużywa się jedna strona lufy, a nowa śruba zainstalowana w celu zapobiegania tej niewspółosiowości zużywa się w ten sam sposób i według tego samego harmonogramu.
Zanim cokolwiek zamówisz, sprawdź prostoliniowość i wyrównanie. Jednostronne zużycie otworu to odcisk palca.
Degradacja lub odbarwienie materiału
Dominują dwie przyczyny: materiał jest zbyt gorący lub był gorący zbyt długo. Drugi to ten, za którym ludzie tęsknią.
Kielich, który jest o wiele za mały, aby pomieścić liście z beczki, topi się w trakcie cyklu po cyklu, gotując delikatnie, aż zżółknie. Żadna konstrukcja śrubowa nie naprawi niewymiarowego strzału w zbyt dużej lufie. Popraw średnicę śruby lub przenieś zadanie na mniejszą maszynę.
Jak zamówić wymienną lufę śrubową
Żaden konkurent tego nie oferuje i jest to część, której kupujący faktycznie potrzebują. Niezależnie od tego, czy zamawiasz od producenta OEM, czy od niezależnego dostawcyfabryka beczek śrubowych, te same informacje stanowią podstawę wyceny.
Wymiary i dane techniczne, które należy podać
- Marka i model maszyny.Do potwierdzenia wymiarów montażowych i od strony napędu wystarczy zdjęcie tabliczki znamionowej.
- Średnica ślimaka i stosunek L/D,z rysunku lub bezpośrednio zmierzone.
- Żywica z zawartością wypełniacza.To napędza stal bazową i obróbkę powierzchni bardziej niż cokolwiek innego na liście.
- Rozmiar strzału i cykl docelowy,dzięki czemu geometrię można optymalizować, a nie kopiować.
- Rysunek lub zużyta próbka.Albo działa. Można zmierzyć zużytą część i zrekonstruować pełną geometrię.
- Co poszło nie tak ostatnim razem.Wyślij wzór zużycia wraz z częścią. Gładka utrata wymiarów oznacza ścieranie. Wżery mówią o korozji. One-sided wear says alignment, which a new screw will not fix.
Kupujący zapominają o tym ostatnim elemencie i to on powstrzymuje Cię przed zakupem wiernej kopii nieudanego egzemplarza.
Dopasowanie OEM a projekt niestandardowy: zalety i wady
Dopasowanie OEModtwarza oryginalną geometrię. Jest to właściwe rozwiązanie, gdy oryginalna śruba pasowała do Twojego procesu i po prostu się zużyła. Przewidywalny, weryfikowalny na podstawie rysunku, bez konieczności ponownej walidacji procesu.
Niestandardowy projektzmienia geometrię, aby dopasować ją do tego, czym aktualnie biegasz. Jest to właściwe rozwiązanie, gdy proces się posunął, a śruba nie: dodałeś przemiał, zmieniłeś gatunek na wypełniony, zmieniłeś docelową wydajność lub oryginalny ślimak nigdy nie radził sobie dobrze z żywicą.
Zamówienie dopasowania OEM po zmianie procesu powoduje odtworzenie problemu w przypadku nowej stali. Zamawianie niestandardowego projektu, gdy oryginał był w porządku, zwiększa koszty i ponowną walidację za darmo. Wzór zużycia informuje Cię, w jakiej sytuacji się znajdujesz.
Czego się spodziewać przy zakupie z Chin
Czas realizacji zależy od geometrii, obróbki powierzchni i dostępności rysunku. Poproś o to na piśmie wraz z wyceną i zapytaj, o której godzinie zaczyna się zegar: potwierdzenie rysunku lub zamówienia. Nie są to te same daty, a różnica często wynosi tydzień.
Trzy rzeczy, które warto ustalić przed zatwierdzeniem:
- Kiedy rozpoczyna się produkcja.Inżynieria wsteczna zużytej próbki wydłuża czas przed wycięciem pojedynczego wióra. Rysunek usuwa ten krok.
- Co dodaje obróbka powierzchni.Napawanie bimetaliczne i natryskiwanie węglika to oddzielne etapy procesu z własną kolejką.
- Fracht morski osobno.Nie jest to czas realizacji produkcji i jest to liczba, która zaskakuje kupujących po raz pierwszy.
Nasza własna wycena jest z założenia przejrzysta: podajemy szacunkowy koszt obejmujący produkt, wysyłkę i bieżącą konserwację, więc nie ma nic do odkrycia później. Wycenę otrzymasz w ciągu 12 godzin.
Zaplanuj czas realizacji, korzystając z opisanej wcześniej rotacji zestawu zapasowego. Zestaw zamówiony z dziennika zużycia jest wysyłany zgodnie z Twoim harmonogramem. Zestaw zamówiony w serwisie na czas, drogą powietrzną, po cenie, której nikt nie lubi wyjaśniać.
Kryteria akceptacji jakości i punkty kontroli
To właśnie te kontrole oddzielają prawdziwego dostawcę od taniego. Poproś o nie pisemnie przed złożeniem zamówienia i zweryfikuj je po otrzymaniu zestawu:
- Średnica zewnętrzna w wielu punktach wzdłuż każdego biegu
- Średnica otworu i walcowość
- Twardość powierzchni jako azmierzona wartość(HV lub HRC), a nie specyfikacja katalogowa
- Głębokość azotowanej obudowy lub głębokość warstwy stopu w otworze bimetalicznym
- Koncentryczność i prostolinijność
- Chropowatość powierzchni (Ra)
- Potwierdzono podstawowy gatunek stali
Twardość i głębokość obudowy to dwa najważniejsze elementy, a te dwa najczęściej są po cichu degradowane. Warstwa azotowana o napięciu 950–1050 HV i głębokości 0,5–0,8 mm to specyfikacja, której można wymagać od dostawcy. Samo „azotowanie” nie jest.
Jeśli cytat znajduje się znacznie niżej od innych, zapytaj, jaka jest stal i jak głęboko sięga obróbka. Prawie zawsze tam kryje się różnica, którą zwracasz już na początku zużycia.
Nasz pełny przewodnik po zaopatrzeniu znajduje się w przewodniku zamawiania niestandardowych beczek śrubowych.
Potrzebujesz zamiennej lub niestandardowej lufy śruby wtryskowej? Wyślij model swojej maszyny, rysunek lub zużytą próbkę. Wycenę wyceniamy w ciągu 12 godzin.
Uzyskaj wycenę lufy śrubowejCzęsto zadawane pytania
P: Jak długo wytrzymuje lufa ślimaka do formowania wtryskowego?
Odp.: W przypadku niekorozyjnych żywic, takich jak PE i PP, nasze azotowane śruby wtryskowe 38CrMoAlA działają około 10 000–20 000 godzin. Mieszanki wypełnione szkłem, PCV i ciężki przemiał zmniejszają ten efekt, a stopień zależy od zawartości i wydajności wypełniacza. Nie kieruj zegarem i nie miej nadziei: mierz. Sprawdzaj średnicę zewnętrzną przelotu i identyfikator otworu na rysunku konstrukcyjnym co najmniej raz w roku w przypadku pracy ze ścierniwem i rejestruj trend. Trend, a nie liczba godzin, podpowie Ci, kiedy zamówić kolejny zestaw.
P: Jaki jest standardowy prześwit pomiędzy śrubą a lufą?
Odp.: Nie ma jednej wartości, ponieważ luz skaluje się wraz ze średnicą śruby. Praktyczna zasada branżowa dotycząca nowego zestawu to około 0,001 cala luzu promieniowego na stronę na każdy cal średnicy śruby, zatem śruba 60 mm ląduje w pobliżu 0,06 mm na stronę. Twój rysunek konstrukcyjny jest autorytetem. Jako praktyczny limit serwisowy, gdy zmierzony luz wzrósł mniej więcej dwukrotnie w stosunku do wartości konstrukcyjnej lub moc wyjściowa zauważalnie spadła przy tej samej prędkości śruby, należy zaplanować wymianę.
P: Czy mogę użyć jednej śruby do wielu różnych żywic?
O: W rodzinie tak. Śruba ogólnego przeznaczenia dobrze radzi sobie z PE, PP, PS i ABS, dlatego konstruktorzy maszyn dostarczają ją w standardzie. W rodzinach nie. Śruba GP na sztywnym PCV powoduje degradację materiału i powoduje korozję stali. Śruba GP na nylonie wypełnionym szkłem szybko się zużywa. A śruba dostosowana do objętości jednego strzału nie może służyć do zadania, które wykorzystuje niewielką część lufy bez gotowania materiału. Jeśli żywice pokrywają te szczeliny, potrzebujesz więcej niż jednej śruby lub śruby przeznaczonej do najtwardszego przypadku.
P: Jak mogę sprawdzić, czy moja śruba do formowania wtryskowego jest zużyta?
Odp.: Maszyna powie ci pierwszą informację, a mikrometr to potwierdzi. Obserwuj spadek wydajności przy tej samej prędkości ślimaka, wydłużenie czasu regeneracji, wzrost temperatury stopu przy niezmienionych wartościach zadanych, czarne plamki powracające po czyszczeniu i zmianę wielkości śrutu. Każde z nich uzasadnia wyciągnięcie śruby. Następnie zmierz średnicę zewnętrzną przelotu za pomocą mikrometru i średnicę otworu za pomocą miernika średnicy w dopasowanych pozycjach i porównaj luz promieniowy z rysunkiem. Objawy sugerują; pomiar potwierdza.
P: Co to jest bimetaliczna lufa śrubowa i kiedy jej potrzebuję?
Odp.: Bimetaliczna lufa utrzymuje korpus ze stali stopowej i wtapia w otwór bardziej odporny na zużycie stop. Na nasze lufy natryskujemy twardy stop dookoła strefy zużycia otworu, podnosząc twardość wewnętrzną do 62 HRC. Linię można łatwo narysować:włókno szklane do 30% działa dobrze na azotowanym zestawie 38CrMoAlA. Powyżej 30% szkła, z wypełniaczem mineralnym lub środkiem zmniejszającym palność lub na żywicy żrącej, przejdź do bimetalu. Azotowana obudowa to warstwa dyfuzyjna o grubości 0,5–0,8 mm, a ciężki wypełniacz przecina ją na długo przed ukończeniem stali pod spodem.
P: Czy konstrukcja śruby wpływa na jakość części podczas formowania wtryskowego?
Odp.: Bezpośrednio i bardziej niż większość ustawień procesu. Geometria ślimaka określa stopień stopienia materiału, równomierność temperatury topnienia, stopień rozproszenia koloru i wypełniacza oraz spójność wtrysku. Roztopy, smugi, rozpryski, degradacja i zmiany śrutu – wszystkie mają związek z konstrukcją śruby lub zużyciem śruby co najmniej tak samo często, jak i ze sterownikiem. Jeśli wada nie daje się we znaki przy każdej zmianie ustawień, przyczyną jest zwykle geometria lub zużycie.
P: Jaka jest różnica między ślimakiem wtryskowym a ślimakiem wytłaczającym?
Odp.: Ślimak wytłaczający obraca się w sposób ciągły, a pompy topią się do przodu bez zatrzymywania. Śruba wtryskowa spełnia dwa zadania: obraca się, aby uplastycznić strzał, następnie przestaje się obracać i przesuwa się do przodu jak tłok, aby go wstrzyknąć. To działanie posuwisto-zwrotne powoduje, że śruby wtryskowe mają pierścień kontrolny na końcu i dlatego mają krótszy stosunek L/D, zwykle od 18:1 do 25:1, niż śruby wytłaczane. Materiał znajduje się również w cylindrze wtryskowym pomiędzy wtryskami, co sprawia, że czas przebywania i wielkość wtrysku mają kluczowe znaczenie.
P: Czy producent tulei śrubowej może skopiować moją śrubę bez rysunku?
O: Tak. Wyślij zużytą część, a geometrię można zmierzyć i zrekonstruować: średnicę, współczynnik kształtu, głębokość kanału i wymiary pasowania po stronie napędu. Śruby wtryskowe utrzymujemy z dokładnością do ±0,001 mm. Warto zachować jedną ostrożność: zużyta śruba jest mniejsza niż ta, która opuściła fabrykę, dlatego zamiennik powinien być zbudowany zgodnie z pierwotnymi założeniami projektowymi, a nie według zużytych wymiarów. Wyślij wzór zużycia wraz z częścią, a nowa śruba zostanie zabezpieczona przed awarią, zamiast ją odziedziczyć.
Wniosek
Trzy pomysły niosą ze sobą cały przewodnik.
Wybór następuje po żywicy.Geometria (L/D, stopień sprężania, typ śruby) odpowiada sposobowi topienia polimeru. Obróbka powierzchni dostosowana jest do stopnia zabrudzenia paszy. Czyste żywice dobrze działają na azotowanym 38CrMoAlA. Materiały ścierne i żrące wymagają bimetalicznego otworu, a określenie czystej obudowy jest najczęstszym sposobem na przedwczesną śmierć nowego zestawu.
Konserwacja kupuje lata, a dane kupują planowanie.Czyść przed każdym zatrzymaniem, czyść przy użyciu mosiądzu, a nie stali i mierz luz za każdym razem, gdy śruba jest wykręcona. Dziennik zużycia zmienia się na „czy jest zużyty?” na „kiedy przekroczy granicę?”, co stanowi różnicę między planowaną zmianą a wyłączeniem.
Zdiagnozuj maszynę przed dostrojeniem procesu.Kiedy wydajność spada, cykle się rozciągają, poduszka wędruje lub plamki powracają po czyszczeniu, oznacza to, że jednostka plastyfikująca mówi. Ustawienia nie mogą przywrócić utraconego luzu ani ponownie uszczelnić zużytego pierścienia kontrolnego. Wyciągnij śrubę i zmierz ją.
Nanhaiya produkuje śruby i beczki od ponad dwudziestu lat i obsługuje ponad 500 klientów na całym świecie. Nasze śruby wtryskowe są obrabiane maszynowo z 38CrMoAlA, hartowane i odpuszczane, a następnie azotowane gazowo w temperaturze 500–560 °C do obudowy o średnicy 0,5–0,8 mm przy 950–1050 HV, utrzymywanej z tolerancją ± 0,001 mm i znamionowej wytrzymałości na 10 000–20 000 godzin w przypadku niekorozyjnych żywic. Tam, gdzie podawanie jest ostrzejsze, natryskujemy twardy stop dookoła strefy zużycia otworu i osiągamy twardość wewnętrzną do 62 HRC.
Zanim złożysz zamówienie, nasi inżynierowie wspólnie z Tobą ustalają parametry: średnicę, współczynnik kształtu, głębokość kanału śruby i wybór materiału pomiędzy 38CrMoAlA a stopem duplex. Ta konsultacja jest bezpłatna, a poniższa wycena obejmuje produkt, wysyłkę i oczekiwane koszty konserwacji, więc później nie pojawia się nic, czego nie było na stronie.
Po dostawie nasi technicy zapewniają pomoc w instalacji i uruchomieniu, gwarancja obowiązuje (zwykle od jednego do dwóch lat), a na wszelkie problemy posprzedażowe otrzymujemy odpowiedź w ciągu 24 godzin i rozwiązanie w ciągu 48.
Prześlij nam model swojej maszyny, żywicę i problem, który próbujesz rozwiązać. W ciągu dwunastu godzin otrzymasz specyfikację i wycenę.
Opowiedz nam o swojej maszynie, żywicy i tym, co poszło nie tak ostatnim razem. Określimy zestaw, który to naprawia, a nie ten, który to powtarza.
Skontaktuj się z Nanhaiya, aby uzyskać wycenę