Obroty śrubowe same w sobie nie są wskaźnikiem wyjściowym. Zmiana prędkości zmienia transport cząstek stałych, czas topienia, ścinanie, wytwarzanie ciśnienia i czas przebywania, dlatego użyteczny wynik należy oceniać na podstawie temperatury stopu, obciążenia silnika, ciśnienia i jakości produktu.

Szybka odpowiedź
Zwiększanie prędkości ślimaka zwykle zwiększa przepływ oporu i szybkość, z jaką materiał wchodzi do procesu, ale zależność nie jest nieograniczona ani idealnie liniowa. Większe obroty na minutę mogą również zwiększyć ciepło ścinania, skrócić czas przebywania i odsłonić słabą sekcję wsadu lub topienia.
Zmieniaj jedną kontrolowaną zmienną na raz, poczekaj na stabilny stan, a następnie porównaj wydajność, profil temperatury topnienia, ciśnienie, obciążenie silnika i jakość produktu. Zatrzymaj się, gdy jeden z nich osiągnie zatwierdzony limit, nawet jeśli napęd może obracać się szybciej.
Odczytaj wytłaczarkę jako jeden połączony system
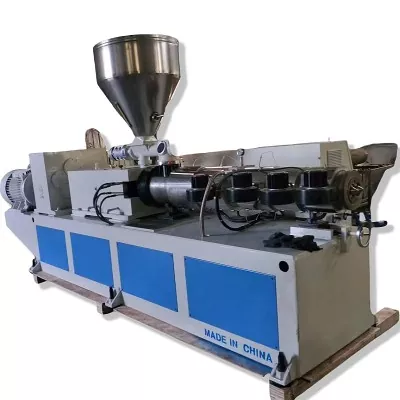
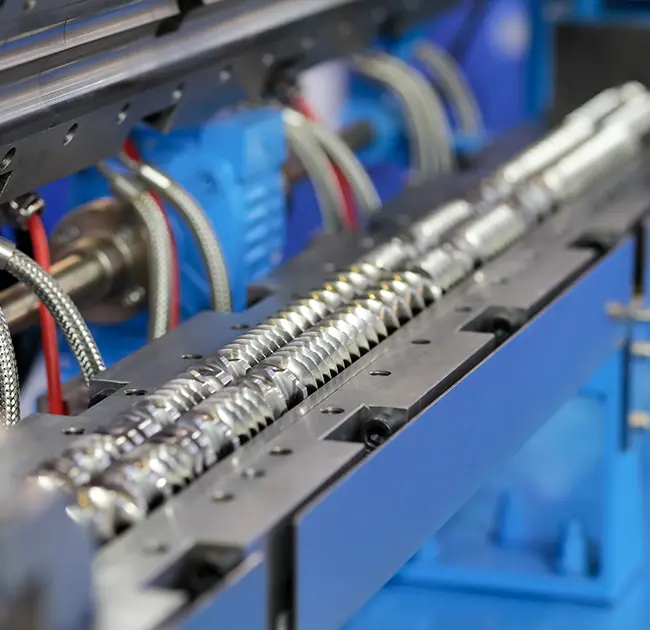
Materiał wchodzi w postaci sypkiej substancji stałej, staje się zagęszczonym złożem, topi się, miesza i opuszcza restrykcyjną ścieżką przepływu. Silnik dostarcza energię mechaniczną, podczas gdy grzejniki beczkowe i obwody chłodzące wymieniają ciepło w procesie. Śruba i matryca odpowiadają za ciśnienie.
W badaniu przeprowadzonym na skalę przemysłową w 2016 r. przetestowano trzy polimery, trzy geometrie śrub, pięć prędkości i trzy warunki temperaturowe w 135 sytuacjach roboczych. Autorzy zmierzyli łącznie zapotrzebowanie na energię i zmiany temperatury stopu. Ich wyniki zmieniały się w zależności od materiału, śruby i warunków, dlatego jedna uniwersalna zasada dotycząca stosunku obrotów do mocy wyjściowej jest zawodna.
Nasz widok fabryki:najlepszy punkt pracy nie jest najwyższą prędkością obrotową akceptowaną przez falownik. Jest to najwyższy stabilny stan produkcji, który nie przekracza zatwierdzonych limitów silnika, skrzyni biegów, ciśnienia, temperatury i jakości produktu. Jeśli jeden z limitów pojawi się wcześniej, zidentyfikuj wąskie gardło przed zamówieniem szybszego dysku lub nowej śruby.
Co się zmienia, gdy prędkość ślimaka wzrasta
Wyższe obroty powodują szybsze przesuwanie powierzchni ślimaka względem lufy. W stabilnym zakresie może to zwiększyć transport ciał stałych i przenoszenie stopu. Zmienia także szybkość ścinania, pobór energii mechanicznej, czas dostępny na topienie i liczbę obrotów ślimaka, jakim ulega materiał.
Kierunek zmiany temperatury topnienia nie jest uniwersalny. W badaniu HDPE z 2014 r. wykorzystano trzy lepkości żywicy, trzy geometrie ślimaków oraz kilka prędkości i ustawionych temperatur. Ustalono, że rodzaj ślimaka, lepkość żywicy, ustawiona temperatura i prędkość mają wpływ na zużycie energii i konsystencję stopu.
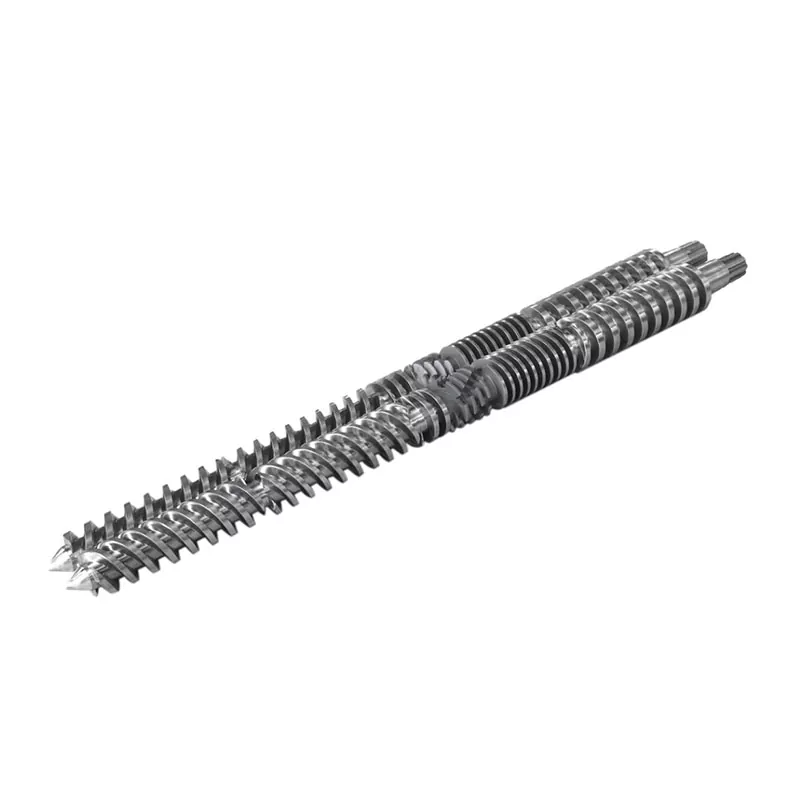
Ślimaki jednozwojowe wykazywały prędkość krytyczną przy pogorszeniu jakości topienia, natomiast badany ślimak barierowy zachowywał lepszą równomierność temperatury.


Temperatura ustawiona w beczce nie jest temperaturą topnienia
Sterownik wyświetla docelową strefę grzejną i zwykle temperaturę w pobliżu ścianki beczki. Polimer wewnątrz kanału otrzymuje również energię mechaniczną z odkształcenia i tarcia. Chłodzenie może usunąć część tego ciepła, ale końcowy stop może pozostać cieplejszy, zimniejszy lub mniej jednolity, niż sugeruje jeden z odczytów sterownika.
Zmierz temperaturę stopu w określonym miejscu i podaj metodę czujnika. W badaniu Polymer Engineering & Science z 2006 r. wykorzystano siatkę termopary w poprzek przepływu stopu. Znaleziono obszary o niskiej temperaturze przy dużej wydajności w przypadku ślimaków jednozrębowych, podczas gdy badany ślimak barierowy z mieszadłem Maddock uzyskał lepsze topienie i mniejsze wahania.
Nie obniżaj każdej strefy grzewczej tylko dlatego, że zmierzony stop jest gorący.Jeśli śruba wytwarza większość ciepła, agresywna redukcja może spowodować, że złoże stałe będzie chłodniejsze, podczas gdy ścinanie pozostanie wysokie. Przed zmianą całego profilu sprawdź, gdzie występuje topienie, moc grzałki, reakcję chłodzenia i obciążenie silnika.
Dlaczego wyjście przestaje podążać za obr./min w linii prostej
Przy niższych prędkościach dobrze zasilana wytłaczarka może wykazywać niemal liniową zależność pomiędzy obrotami na minutę a przepływem masowym. Zależność ta słabnie, gdy pelety nie wypełniają już kanału proporcjonalnie, zmienia się gęstość nasypowa, gardziel wsadowa ślizga się, topnienie spada lub opór za wylotem zmienia równowagę ciśnienia i przepływu.
W badaniu przeprowadzonym na Uniwersytecie w Stuttgarcie w 2022 r. porównano gładkie, spiralnie i osiowo rowkowane strefy podawania przy dużych prędkościach ślimaka. Ustalono próg, powyżej którego wydajność staje się nieliniowa, a kształt i rozmiar granulatu mają wpływ na ten próg. Potwierdza to praktyczną zasadę fabryczną: zapisz rzeczywisty surowiec oraz nazwę polimeru.



Jak czytać opublikowane prędkości i zakres mocy Nanhaiyi
Nanhaiya publikuje na obu swoich stronach następującą tabelę rodzinnąkategoria z pojedynczą śrubąi szybka strona PE/PP. Jest przydatny do identyfikacji podanego asortymentu produktów firmy. Nie stanowi to gwarancji działania na bliżej nieokreślony materiał i matrycę.
| Model | L/D | Opublikowane wyniki | Opublikowana prędkość | Silnik napędowy |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 do 5 kg/godz | 10 do 60 obr./min | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 do 8 kg/godz | 10 do 60 obr./min | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 do 10 kg/godz | 10 do 60 obr./min | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 do 36:1 | 10 do 120 kg/godz | 10 do 150 obr./min | 5,5 do 22 kW |
| NHY65 | 25:1 do 36:1 | 60 do 300 kg/godz | 20 do 150 obr./min | 22 do 75 kW |
| NHY75 | 25:1 do 36:1 | 200 do 450 kg/h | 20 do 150 obr./min | 30 do 132 kW |
| NHY90 | 25:1 do 36:1 | 180 do 600 kg/h | 20 do 110 obr./min | 30 do 185 kW |
| NHY120 | 25:1 do 36:1 | 320 do 1000 kg/h | 20 do 90 obr./min | 75 do 280 kW |
| NHY150 | 25:1 do 36:1 | 400 do 1300 kg/h | 20 do 75 obr./min | 90 do 400 kW |
Źródło: strona internetowa Nanhaiya, sprawdzono 31 sierpnia 2026 r. Każdy wiersz zawiera ogólne wartości serii. Nie należy łączyć najwyższej mocy, prędkości i numeru silnika w jedną założoną konfigurację maszyny.
Twierdzenie strony internetowej Nanhaiya:na stronie poświęconej dużej prędkości PE/PP stwierdza się, że zoptymalizowana konstrukcja ślimaka i przekładnia o wysokim momencie obrotowym mogą podwoić wydajność w porównaniu z tradycyjnym sprzętem, a jej konstrukcja może obniżyć temperaturę wytłaczania PP.
Na stronie nie podano maszyny porównawczej, żywicy, matrycy, metody testowania ani okna akceptacji. Oba stwierdzenia należy traktować jako oświadczenia dostawcy, które wymagają protokołu testowego specyficznego dla projektu, zanim zostaną wprowadzone do ROI lub gwarancja zakupu.
Interpretuj kombinacje, a nie izolowane odczyty
| Trend po wzroście obrotów | Możliwa interpretacja | Następna kontrola |
|---|---|---|
| Wydajność wzrasta, ciśnienie i obciążenie pozostają stabilne, a jakość utrzymuje się | Linia może nadal znajdować się w użytecznym oknie operacyjnym | Potwierdzić równomierność temperatury stopu i wydajność chłodzenia na dalszym etapie |
| Obroty rosną, ale przyrost mocy maleje | Wydajność podawania, topienie lub opór w dalszej części procesu mogą być ograniczające | Sprawdź konsystencję surowca, wydajność właściwą, filtr i ciśnienie matrycy |
| Temperatura topnienia i obciążenie silnika szybko rosną | Energia mechaniczna i opór rosną | Sprawdź lepkość żywicy, geometrię ślimaka, stan filtra i profil cieplny |
| Średnia temperatura stopu spada, ale zmienność wzrasta | Może wystąpić późne lub niecałkowite stopienie | Sprawdź wady produktu i porównaj z wydajnością topienia ślimaka |
| Cykle ciśnienia z mocą wyjściową i obciążeniem silnika | Problemem może być zasilanie, topienie, kontrola lub ograniczenie temperatury | Skorzystaj zrosnący przewodnik diagnostyczny |
| Obciążenie wzrasta po wymianie filtra lub matrycy | Opór w dole strumienia zmienił punkt pracy | Porównaj ciśnienie czyste i brudne przy tym samym materiale i szybkości |


Zamiast gonić za kontrolami, użyj kontrolowanego testu krokowego
- Wybierz jedną stabilną partię materiału i produkt.Rejestruj gatunek żywicy, formę granulatu lub przemiału, dodatki, wilgotność i ostatnią sekwencję materiałów.
- Ustal punkt odniesienia.Rejestruj rzeczywiste obroty, posuw, wydajność, temperaturę stopu, ciśnienie, obciążenie silnika, odczyty stref i jakość produktu po ustabilizowaniu się linii.
- Zmień jedną zatwierdzoną zmienną.Użyj czasu przyrostu i stabilizacji zdefiniowanego w procedurze liniowej. Nie zmieniaj jednocześnie prędkości, posuwu i temperatury.
- Porównaj zarówno średnią, jak i zmienność.Akceptowalna średnia może ukryć cykliczne ciśnienie lub nierówny profil temperatury topnienia.
- Zaznacz pierwszy warunek ograniczający.Może to być obciążenie silnika, ciśnienie, jakość stopu, stabilność wymiarowa, wydajność chłodzenia lub wada powierzchni.
- Powtarzaj tylko w zatwierdzonych granicach.Użyteczne maksimum zostaje osiągnięte, gdy kolejne zwiększenie daje zbyt małą moc wyjściową lub powoduje, że zmierzony stan pozostaje poza akceptacją.
Nasz widok fabryki:klient, który wysyła pięć stabilnych punktów pracy, daje nam bardziej przydatne dowody projektowe niż klient, który wysyła jedną maksymalną liczbę obrotów na minutę. Tendencja pokazuje, gdzie linia traci wydajność i czy następna zmiana dotyczy sekcji podawania, geometrii ślimaka, stanu zużycia lub wyposażenia dalszego.
Kiedy trend procesu wskazuje z powrotem na sprzęt
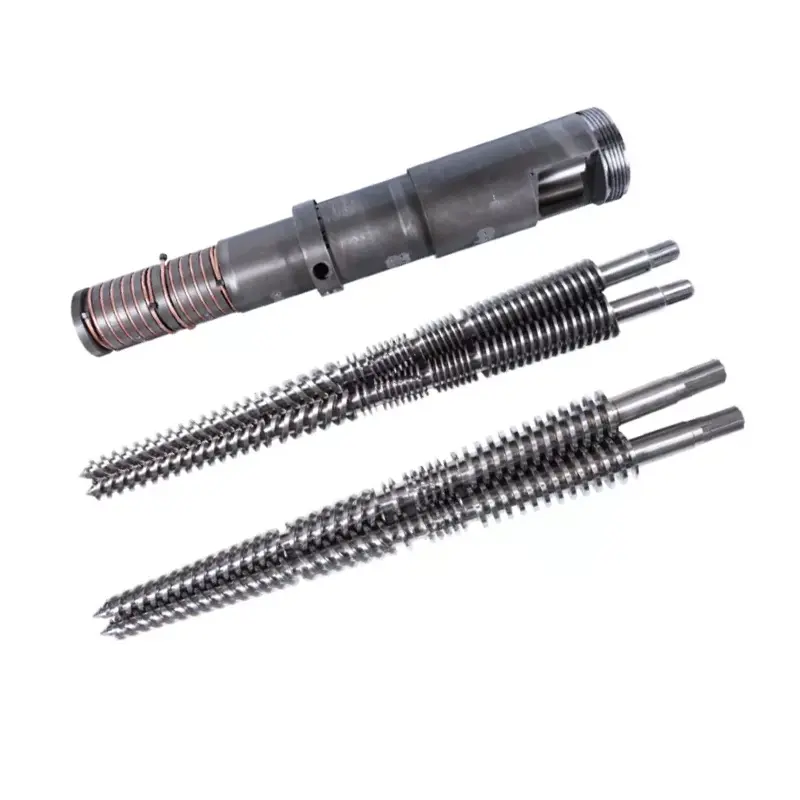
Wyższe obroty nie są w stanie naprawić nadmiernego luzu między śrubą a lufą, zbyt małej sekcji zasilającej, opóźnionej sekcji topienia ani mieszalnika powodującego zbyt dużą utratę ciśnienia. Dzięki temu łatwiej będzie dostrzec te granice. Oczyść i zmierz zużyte elementy przed ich skopiowaniem.
Skorzystaj zporównanie bariery, konwencjonalnego i mieszającego ślimakagdy jednorodność stopu zmienia się wraz z prędkością. Skorzystaj zprzewodnik pomiaru zużyciagdy wydajność właściwa spada przy czystej ścieżce przepływu i stabilnym materiale.
Nanhaiyistrona ze sprzętemtwierdzi, że jej tokarki CNC mogą obrabiać elementy o długości do 6 m, a jej sprzęt wiercąco-frezujący charakteryzuje się dokładnością pozycjonowania 0,02 mm. Są to opublikowane możliwości na poziomie fabrycznym. Zatwierdzony rysunek musi nadal określać wymiary i punkty kontrolne zamówienia.

Dane do przeglądu wysokowydajnej pojedynczej śruby
- Producent maszyny, model i średnica śruby
- Oryginalne i aktualne pomiary śrubowe i beczkowe
- Gatunek żywicy, forma granulatu, przemiał i dodatki
- Normalny i docelowy wydruk o akceptowanej jakości
- Dane silnika, przełożenia skrzyni biegów i znamionowego momentu obrotowego
- Rzeczywiste obroty, obciążenie silnika i trend zużycia energii
- Nastawy beczki i rzeczywiste odczyty stref
- Lokalizacja temperatury topnienia i metoda czujnika
- Trend ciśnienia, szczegóły filtrów i matryc
- Ograniczenia dotyczące chłodzenia, odciągu i dalszych dostaw
- Zdjęcia wad i zachowanych próbek
- Oryginalny rysunek i wymiary połączeń
Często zadawane pytania
Czy zwiększenie prędkości ślimaka zawsze zwiększa wydajność wytłaczarki?
Nie. Wydajność może rosnąć wraz z prędkością ślimaka w stabilnym oknie roboczym, ale wydajność podawania, kształt granulatu, geometria ślimaka, wydajność topienia, rezystancja matrycy, obciążenie silnika i zużycie mogą ograniczyć wynik. Przy dużej prędkości wydajność właściwa może spaść lub stop może stać się mniej jednorodny.
Czy ustawiona temperatura beczki jest taka sama jak temperatura topnienia?
Nie. Wartości zadane beczki kontrolują strefy grzewcze, podczas gdy polimer otrzymuje również energię mechaniczną z obrotu ślimaka i ścinania. Zmierz stopiony materiał w określonym miejscu za pomocą odpowiedniego czujnika i zapisz metodę, zamiast traktować wartość zadaną sterownika jako rzeczywistą temperaturę stopu.
Dlaczego temperatura stopu może wzrosnąć wraz ze wzrostem prędkości ślimaka?
Wyższa prędkość ślimaka może zwiększyć szybkość ścinania i pobór energii mechanicznej. Stopień zmian temperatury stopu zależy od lepkości żywicy, geometrii ślimaka, wypełnienia, profilu cylindra i oporu wylotowego. Niektóre kombinacje śrub i materiałów mogą zamiast tego wykazywać słabe lub niepełne topienie powyżej prędkości krytycznej.
Dlaczego moc wyjściowa może przestać rosnąć, nawet gdy obroty rosną?
Sekcja zasilająca może przestać się proporcjonalnie napełniać, ilość pelletu może się zmienić, gęstość nasypowa może się zmienić, może zostać osiągnięta wydajność topienia lub opór matrycy i filtra może ograniczyć system. Zużyta śruba i cylinder mogą również zwiększyć wyciek i zmniejszyć użyteczne pompowanie.
Co powinni rejestrować operatorzy po zmianie prędkości ślimaka?
Rejestruj rzeczywistą prędkość ślimaka, prędkość podawania, wydajność, temperaturę stopu i jej zmienność, ciśnienie stopu i jego zmienność, obciążenie silnika, temperatury w strefie, reakcję chłodzenia, jakość produktu i czas potrzebny do osiągnięcia nowego, ustalonego stanu.
Jakie dane powinienem wysłać Nanhaiyi w celu przeprowadzenia wysokowydajnej recenzji pojedynczej śruby?
Wyślij gatunek i formę żywicy, dodatki i wypełniacze, wymaganą wydajność, aktualne obroty, dane silnika i skrzyni biegów, profil beczki, trendy temperatury stopu i ciśnienia, szczegóły matrycy i filtra, rysunki śrub i beczek, pomiary zużycia oraz defekt produktu lub limit produkcji, który musisz rozwiązać.
Nota redakcyjna: Specyfikacje produktów Nanhaiya i oświadczenia są identyfikowane jako informacje opublikowane przez firmę. Niezależne badania potwierdzają zależności procesowe, a nie gwarancję żadnego modelu Nanhaiya. Ostateczne ograniczenia i warunki akceptacji wymagają materiału, maszyny, zatwierdzonego rysunku i planu testów projektu.