Aktualności

Wiadomości branżowe

Linia do granulacji jednoślimakowej czy równoległej dwuślimakowej: która pasuje do Twojego materiału?09 2026-09

Linia do granulacji jednoślimakowej czy równoległej dwuślimakowej: która pasuje do Twojego materiału?

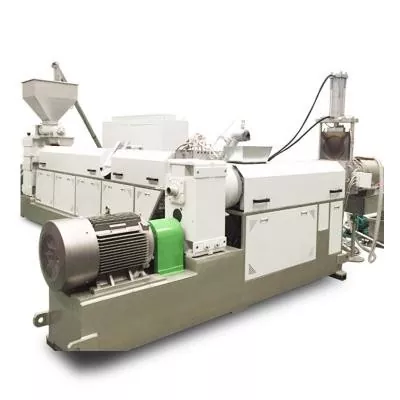
Wybierz jednoślimakową linię do granulacji, gdy surowiec jest już blisko ostatecznej receptury, a głównymi zadaniami są stabilne transportowanie, topienie, filtracja stopu, wytwarzanie ciśnienia i cięcie peletu. Jest to praktyczny punkt wyjścia do stałego przemiału PE lub PP, prostej ponownej granulacji, prac laboratoryjnych oraz produkcji małej i średniej. Wybierz równoległą dwuślimakową linię do granulowania, gdy maszyna musi jednocześnie mieszać i granulować. Lepiej nadaje się do wypełniaczy, pigmentów, mieszanek polimerowych, przedmieszek, modyfikowanych tworzyw sztucznych, wielu strumieni zasilających i silniejszego odgazowywania. Nie kupuj linii dwuślimakowej tylko dlatego, że jej podana moc jest wyższa. Kupuj, gdy funkcje procesu odpowiadają recepturze.
Śruba planetarna vs pojedyncza i podwójna śruba: kiedy warto dokonać modernizacji?31 2026-08

Śruba planetarna vs pojedyncza i podwójna śruba: kiedy warto dokonać modernizacji?

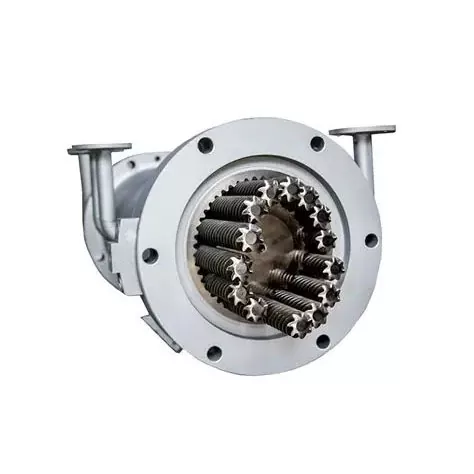
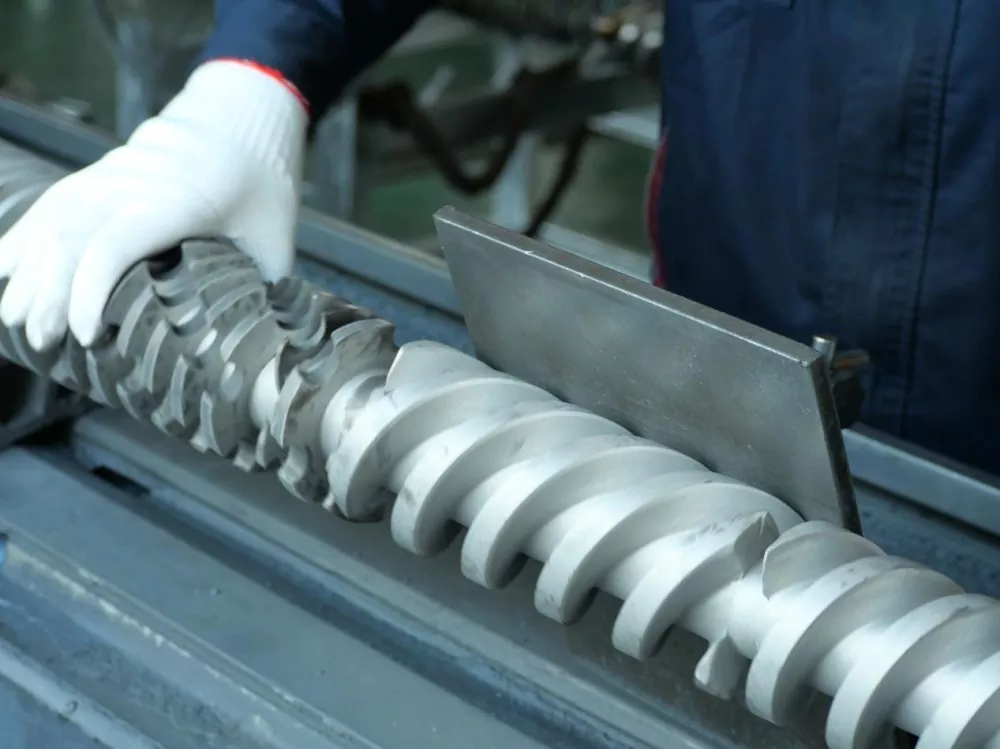
Wybierz śrubę planetarną, gdy formuła wymaga doskonałego mieszania rozprowadzającego, szerokiego obszaru przenoszenia ciepła, działania samoczyszczącego lub stopniowego odgazowywania, szczególnie w przypadku wrażliwego na ciepło PVC, związków o dużej zawartości wypełniacza, elastomerów, klejów i materiałów kompozytowych. Pozostań przy jednej śrubie, gdy proces jest stabilny i wymaga głównie ekonomicznego topienia, transportu i ciśnienia. Jeśli priorytetem jest szybkie mieszanie, elastyczne boczne podawanie lub silniejsza praca dyspersyjna, wybierz współbieżną podwójną śrubę. Jeśli matryca wymaga większego ciśnienia, niż może zapewnić sekcja planetarna, przed złożeniem zamówienia zaplanuj stopień ciśnienia za matrycą.
Wybór końcówki śruby do formowania wtryskowego: sprawdź zużycie pierścienia, dopasowanie i listę kontrolną zapytania ofertowego31 2026-08

Wybór końcówki śruby do formowania wtryskowego: sprawdź zużycie pierścienia, dopasowanie i listę kontrolną zapytania ofertowego

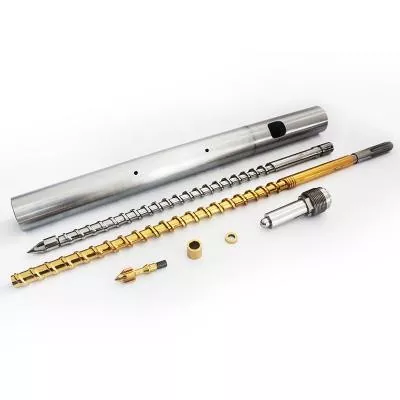
Wybierz końcówkę śruby do formowania wtryskowego kierując się czterema cechami: konstrukcją zaworu zwrotnego, dokładnym połączeniem śruby i cylindra, przetworzoną żywicą i wypełniaczem oraz wzorem zużycia istniejącego zespołu. Sam model maszyny nie wystarczy, gdy istnieją wersje, wcześniejsze naprawy lub niestandardowe śruby. Aby zamówić wymianę, należy przesłać oryginalny rysunek, jeśli jest dostępny, a następnie sprawdzić gwint, występ, długość końcówki, skok pierścienia, gniazdo, średnicę zewnętrzną i kanały topienia z rzeczywistą maszyną. Dobra wycena zaczyna się od geometrii. Następnie następuje obróbka materiału i powierzchni.
Azotowane vs bimetaliczne pojedyncze śruby: dopasuj powierzchnię do żywicy i wypełniacza31 2026-08

Azotowane vs bimetaliczne pojedyncze śruby: dopasuj powierzchnię do żywicy i wypełniacza

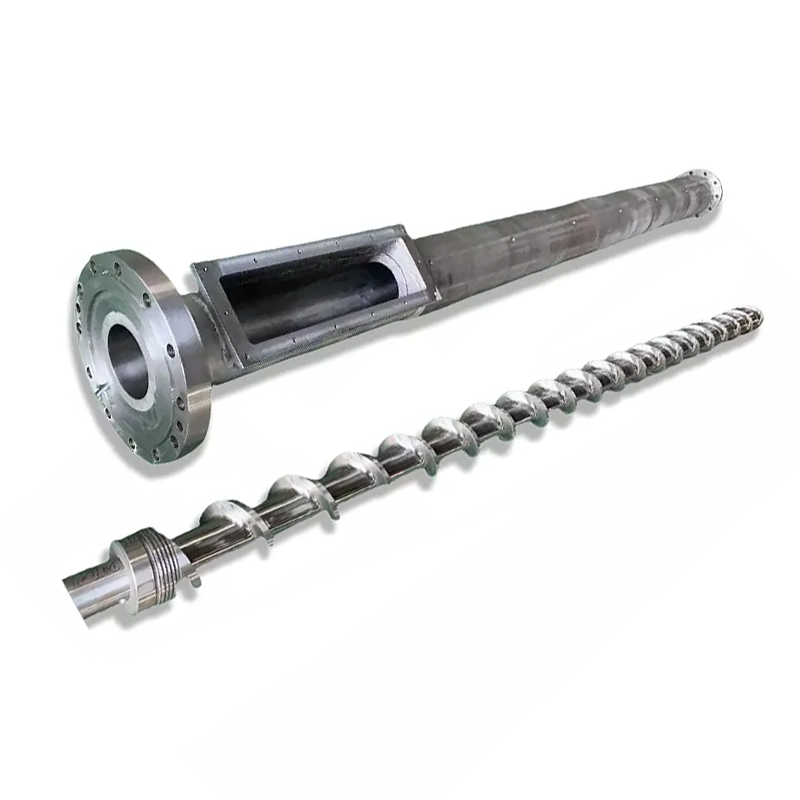
Azotowanie należy wybrać, gdy obrobiona powierzchnia stali spełnia zweryfikowane wymagania dotyczące zużycia, korozji i wymiarów. Jeśli projekt wymaga innego stopu w obszarze najbardziej narażonym na zużycie, wybierz napawanie nawierzchniowe lub inną konstrukcję bimetaliczną. W przypadku ciężkich zastosowań lepszą odpowiedzią może być śruba z napawaną powierzchnią i kompatybilną lufą bimetaliczną. Żadna opcja nie jest automatycznie lepsza. Zacznij od trybu awarii, a następnie wspólnie zatwierdź materiały ślimaka i cylindra, położenie warstw, trasę przetwarzania i kryteria kontroli.
Prędkość ślimaka, temperatura topnienia i wydajność: dlaczego jedno ustawienie zmienia pozostałe31 2026-08

Prędkość ślimaka, temperatura topnienia i wydajność: dlaczego jedno ustawienie zmienia pozostałe

Zwiększanie prędkości ślimaka zwykle zwiększa przepływ oporu i szybkość, z jaką materiał wchodzi do procesu, ale zależność nie jest nieograniczona ani idealnie liniowa. Większe obroty na minutę mogą również zwiększyć ciepło ścinania, skrócić czas przebywania i odsłonić słabą sekcję wsadu lub topienia. Zmieniaj jedną kontrolowaną zmienną na raz, poczekaj na stabilny stan, a następnie porównaj wydajność, profil temperatury topnienia, ciśnienie, obciążenie silnika i jakość produktu. Zatrzymaj się, gdy jeden z nich osiągnie zatwierdzony limit, nawet jeśli napęd może obracać się szybciej.
Jak wyczyścić wytłaczarkę jednoślimakową bez uszkodzenia ślimaka lub cylindra28 2026-08

Jak wyczyścić wytłaczarkę jednoślimakową bez uszkodzenia ślimaka lub cylindra

Użyj metody warstwowej. Rozpocznij od procedury czyszczenia zatwierdzonej przez dostawcę materiału i maszyny, podczas gdy wytłaczarka pozostaje pod normalną kontrolą działania. Jeżeli pozostałości powrócą lub konieczne będzie odsłonięcie śruby, należy zatrzymać, odizolować i zweryfikować niebezpieczną energię zgodnie z procedurą zakładu. Do wykręconej śruby użyj nieniszczących narzędzi zatwierdzonych dla danego komponentu. Wytyczne branżowe zalecają stosowanie narzędzi mosiężnych, gazy miedzianej i tkaniny bawełnianej oraz ostrzegają przed skrobakami stalowymi i miejscowym nagrzewaniem palnika. Przed podjęciem decyzji, czy przyczyną problemu jest zużycie, należy sprawdzić czyste powierzchnie.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
OdrzucićPrzyjąć