Powolny licznik czasu odzyskiwania może wskazywać na problem z zasilaniem, zmieniony proces lub zużyty sprzęt. Przydatna diagnoza powie Ci, który z nich i czy faktycznie kosztuje Cię to czas cyklu.
Jeżeli regeneracja ślimaka wtryskowego trwa zbyt długo, należy najpierw sprawdzić, czy opóźnia to cykl. Następnie sprawdź ciągłość zasilania, rzeczywistą prędkość ślimaka, przeciwciśnienie i temperaturę w odniesieniu do stabilnego przebiegu referencyjnego. Sprawdź geometrię i zużycie, jeśli kontrole te nie wyjaśniają strat. Wymień komponenty dopiero po zidentyfikowaniu funkcji ograniczającej.

Najpierw należy ustalić, czy odbudowa znajduje się na ścieżce krytycznej cyklu
Odzyskiwanie ślimaka to etap uplastyczniania i dozowania: ślimak obraca się, przygotowuje następny strzał i cofa się, gdy przed nim gromadzi się stopiony materiał. Różni się to od wtrysku, gdy śruba przesuwa się do przodu, aby oddać strzał. Sprawdź definicję timera kontrolera, zwłaszcza czy uwzględnia opóźnienie lub dekompresję.
Odzysk często pokrywa się z częścią sekwencji chłodzenia. Jego wpływ na całkowity czas cyklu zależy zatem od tego, kiedy rozpoczyna się odzyskiwanie i które działanie maszyny musi poczekać na jego zakończenie. Przeczytaj ślad sekwencji, zamiast zakładać, że każda sekunda usunięta z odzyskiwania usuwa sekundę z cyklu.
| Czas trwania regeneracji | Poczekaj za oknem | Co oznacza zmiana |
|---|---|---|
| 12 sekund | 2 sekundy | Powrót do zdrowia opóźnia podjęcie kolejnego działania. |
| 9 sekund | 0 sekund | Ulepszenie odzyskiwania o 3 sekundy eliminuje 2 sekundy oczekiwania. |
| 7 sekund | 0 sekund | W tym przykładzie kolejne 2 sekundy przerwy w regeneracji nie powodują dalszego skrócenia cyklu. |
Nasze pierwsze pytanie dotyczy tego, czy maszyna czeka na stopienie, czy po prostu zgłasza liczbę, którą chciałbyś zmniejszyć. Jeśli odzysk już mieści się w dostępnym przedziale, skupilibyśmy się na konsystencji i jakości stopu, zanim zalecimy śrubę o wyższej wydajności.
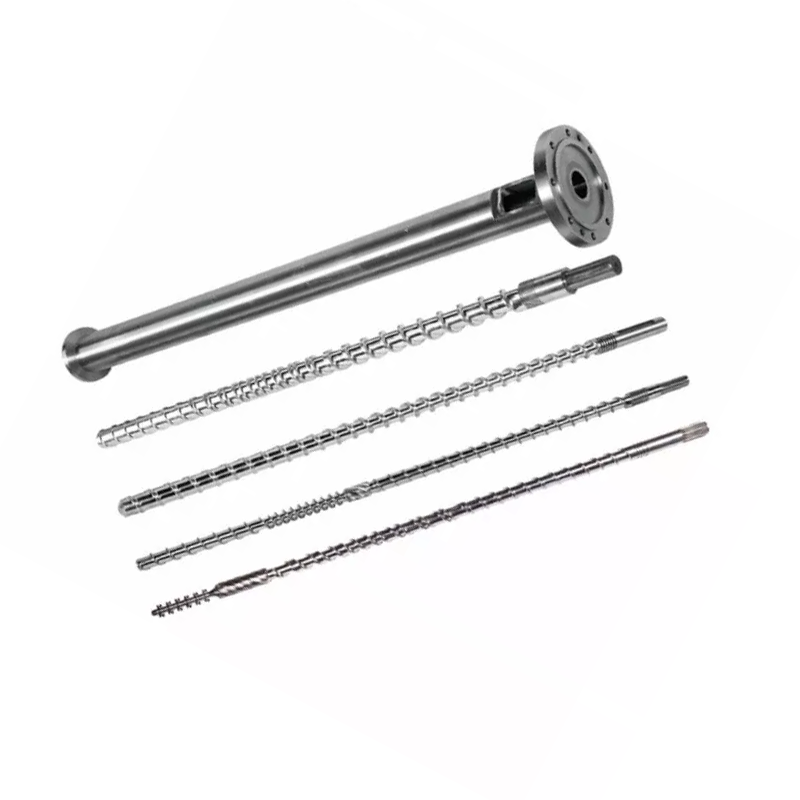
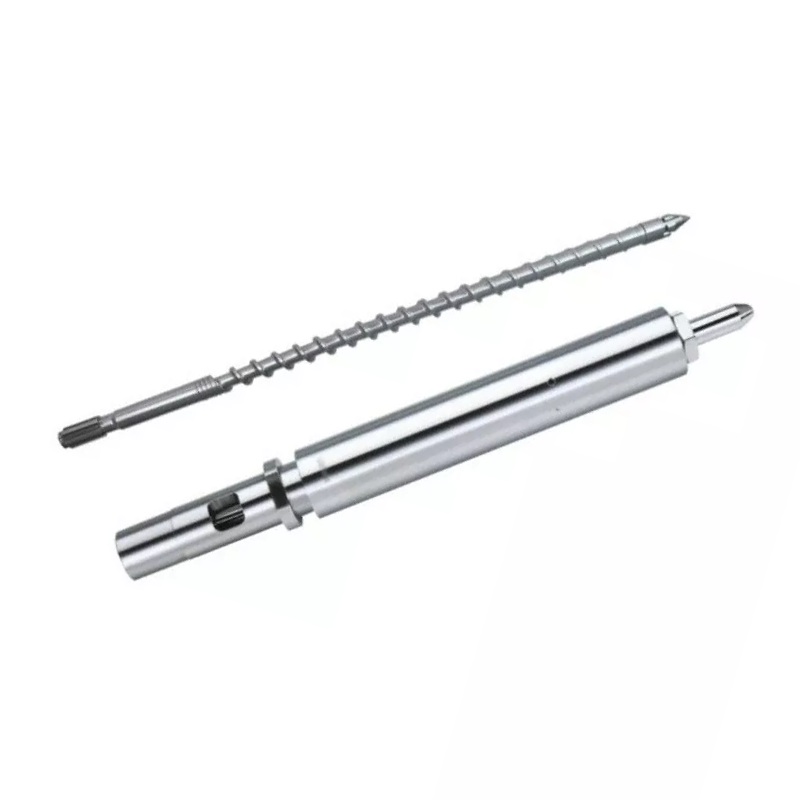
Szersze wyjaśnienie zgromadzenia można znaleźć w naszymprowadnica cylindra ślimaka do formowania wtryskowego. W tym przypadku cel jest węższy: ustalenie, dlaczego proces zdrowienia się zmienił i jakie działania potwierdzają dowody.
Nagła zmiana i stopniowy upadek wymagają różnych punktów wyjścia
Zapisz referencje przed regulacją maszyny. Porównaj ten sam gatunek żywicy, stopień przemiału, ustawienie śrutu, warunki formy i temperatury. Rejestruj poszczególne cykle oraz średnią; sporadyczne, bardzo powolne ożywienie może zakłócić produkcję, nawet jeśli średnia wydaje się akceptowalna.
| Zaobserwowany wzór | Najpierw sprawdź | Dowody warte nagrania |
|---|---|---|
| Nagły wzrost po zmianie materiału lub receptury | Forma paszy, przemiał, warunki suszenia i przesłane ustawienia | Partia materiału, stosunek mieszanki, stan cząstek i zapisy przed/po procesie |
| Przerywane, wolne cykle z normalnymi cyklami pomiędzy nimi | Przerwanie podawania, mostkowanie i zmiany rzeczywistej prędkości | Ślad odzyskiwania, aktywność ładowarki i rzeczywiste obroty dla tych samych cykli |
| W przypadku stabilnego obowiązku powrót do zdrowia stopniowo się pogarsza | Sprawdź warunki pracy, a następnie sprawdź zużycie | Historyczne dane dotyczące odzysku i zmierzone wymiary ślimaka/beczki |
| Wysokie obciążenie i rzeczywiste obroty poniżej polecenia | Napęd maszyny, ograniczenie momentu obrotowego i stan termiczny | Rzeczywiste i zadane obroty, trend obciążenia i alarmy maszyny |
| Problem zaczyna się natychmiast po wymianie komponentu | Identyfikacja, wymiary, geometria i montaż zainstalowanych części | Zatwierdzona wersja rysunku, zamontowane komponenty i ustawienia uruchomienia |
Te wzorce decydują o kolejności dochodzenia; żaden nie jest dowodem samym w sobie. Nagła usterka objawiająca się hałasem, zadrapaniami lub nieprawidłowym obciążeniem wymaga natychmiastowej interwencji serwisu maszyny, nawet jeśli moment początkowo przypomina problem z procesem.
Upewnij się, że pellety docierają do ślimaka w sposób ciągły
Pełny zbiornik nie oznacza, że ślimak jest podawany. Sprawdź ładowarkę, zasuwę odcinającą, ścieżkę materiału i chłodzenie gardzieli podającej. Przed wymianą sekcji sprężania lub zamówieniem nowej śruby poszukaj przerwy, która zbiega się z wolnymi cyklami.
Asahi KaseiWytyczne Asaclean dotyczące mostkowania w gardlewyjaśnia, w jaki sposób ciepło w pobliżu tylnej strefy lufy może przedwcześnie zmiękczyć pelety. Granulki mogą zlepiać się i blokować przejście, przez co w ślimaku brakuje materiału, nawet jeśli nad nim pozostaje żywica.
Sprawdź, co zmieniło się w samym pliku danych. Na uwagę zasługuje inny stopień przemiału, więcej drobnych cząstek lub nieregularnych cząstek. Celanese w szczególności łączy jakość cząstek przemiału z problemami związanymi z podawaniem i odzyskiemPrzewodnik po przetwarzaniu Vectra® LCP. Zalecenia zawarte w nim dotyczą konkretnego materiału, ale stanowią konkretny powód do rejestrowania stanu cząstek, a nie tylko nazwy żywicy.
Jeśli po zmianie przemiału odzysk ulegnie pogorszeniu, porównamy go z zatwierdzonym surowcem referencyjnym przed zmianą sprzętu. Jeśli powróci stare zachowanie związane z przywracaniem, priorytetem będzie sprawdzenie pliku danych. Wynik ten wyznacza fabryce znacznie lepszy kierunek niż prośba o „szybszą śrubę”.
Suszenie nadal musi spełniać wymagania dostawcy żywicy. Nie zakładaj, że wilgoć jest wyjaśnieniem każdego problemu z synchronizacją lub że akceptowalny odzysk świadczy o tym, że żywica jest wystarczająco sucha. Przetwarzalność i jakość końcowej części wymagają osobnych kontroli.
Sprawdź jednocześnie rzeczywistą prędkość, przeciwciśnienie i temperaturę topnienia
Odczytuj rzeczywiste obroty, a nie tylko wartość zadaną
Jeśli polecenie pozostaje niezmienione, ale śruba obraca się wolniej, sprawdź ograniczenia robocze maszyny i zachowanie napędu. Zalecenie dotyczące geometrii nie może rozwiązać niewyjaśnionej różnicy między żądaną a dostarczoną prędkością. Zapisz rzeczywistą prędkość podczas suwu odzyskiwania, szczególnie w miejscu rozpoczęcia zwalniania.
RPM również wymaga, aby średnica śruby miała duże znaczenie. Naszasortyment ślimaków do formowania wtryskowegoobejmuje średnice od 30 do 170 mm. Przeniesienie ustawienia prędkości obrotowej pomiędzy różnymi średnicami powoduje zmianę prędkości obwodowej na powierzchni ślimaka.
Prędkość obwodowa, m/s = π × średnica, mm × obr/min ÷ 60 000
Przy 100 obr./min. śruba 40 mm ma prędkość obwodową około 0,209 m/s; śruba 60 mm osiąga prędkość około 0,314 m/s. Są to obliczone przykłady, niezalecane ustawienia lub bezpośrednie obliczenia szybkości ścinania stopu.
Aby ocenić prędkość, skorzystaj ze wskazówek dotyczących przetwarzania rzeczywistego gatunku żywicy i ograniczeń maszyny. Zwiększanie obrotów jest przydatne tylko wtedy, gdy maszyna jest w stanie je dostarczyć, a uzyskany stop pozostaje akceptowalny.
Dowiedz się, dlaczego przeciwciśnienie jest ustawione tam, gdzie jest
Przeciwciśnienie przeciwdziała cofaniu się śruby podczas odzyskiwania i wpływa na uplastycznienie materiału. Jeśli została ona zwiększona w celu skorygowania problemów związanych z mieszaniem lub dozowaniem, zmniejszenie jej w celu poprawy działania licznika czasu może spowodować powrót problemów z jakością. Przed porównaniem maszyn sprawdź, czy wyświetlane ciśnienie jest ciśnieniem hydraulicznym, czy określonym ciśnieniem plastycznym.
Uniwersalne zalecenie dotyczące przeciwciśnienia jest szczególnie nieprzydatne. Dla Vectry LCP,Celanese określa minimalne przeciwciśnienie, specyficzne dla 5-15 barówi ostrzega o przegrzaniu i uszkodzeniu włókien pod wpływem nadmiernego nacisku. To są wytyczne dla Vectry, a nie ustawienie do skopiowania do procesu PP, ABS lub PC.
Sprawdź stop przed zaakceptowaniem szybszego ustawienia
Wartości zadane beczki nie opisują w pełni stanu termicznego stopu. Postępuj zgodnie z zatwierdzoną procedurą pomiaru temperatury stopu, sprawdź grzałkę i system czujników oraz porównaj jakość części po kontrolowanej zmianie. Krótszy czas regeneracji przy przebarwieniach, niestopionym materiale lub gorszej konsystencji nie jest skuteczną korektą.
Zmieniaj jedną istotną zmienną na raz i pozwól, aby proces się ustabilizował. TheWskazówki dotyczące rozwiązywania problemów z Vectrąstosuje to samo etapowe podejście. Przechowuj próbę w zatwierdzonym oknie operacyjnym dla aktualnie wykorzystywanego materiału.
Oddziel zużytą sekcję transportową od nieszczelnego pierścienia kontrolnego
Kiedy warunki podawania i pracy są porównywalne, ale odzysk stale się pogarsza, stan ślimaka i lufy zasługuje na kontrolę. Zmierz zewnętrzną średnicę lotu i otwór lufy w określonych miejscach w oparciu o rysunek lub ustalone granice kontroli. Sprawdź uszkodzenia powierzchni i wymiary.
Montaż frontu śrubowego wymaga innego testu. Podczas odzyskiwania zawór zwrotny umożliwia przepływ stopu do przodu; podczas wtryskiwania powinien uszczelniać przed przepływem wstecznym. Nieszczelny zawór może mieć wpływ na konsystencję wtrysku, ale nie oznacza to, że część plastyfikująca ślimaka uległa zużyciu.


Jeżeli masa poduszki lub śrutu również się zmienia, należy uwzględnić w badaniu przeprowadzony przez producenta maszyny test zaworu zwrotnego. Naszporadnik doboru końcówek śrubomawia bardziej szczegółowo wymiary pierścienia, gniazda i współpracującego.
Nie autoryzowalibyśmy całkowitej wymiany śruby i lufy w samym powolnym zegarze. I odwrotnie, nowa śruba nie powinna być wkładana do zużytej lufy bez sprawdzenia uzyskanego dopasowania. Poproś o raport wymiarowy określający pozycje pomiarowe i granice zużycia zastosowane do osiągnięcia zalecenia.
Kiedy inna konstrukcja śruby ma sens?
Przegląd projektu staje się przydatny, gdy bieżąca geometria nie może spełnić zamierzonych wymagań w akceptowalnych warunkach pracy. Może to wynikać ze zmiany żywicy, zapotrzebowania na większy wtrysk lub krótszego dostępnego okna odzyskiwania. Trzymaj go oddzielnie od przywracania wcześniej udanego procesu, który po prostu uległ pogorszeniu.
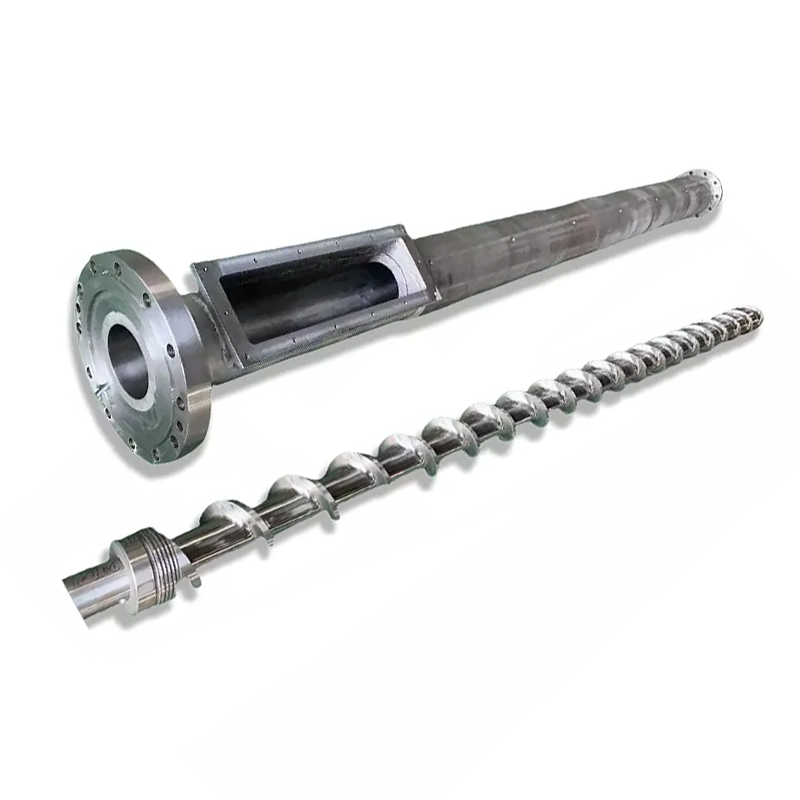
Nasze dwie rodziny produktów ze śrubami wtryskowymi ilustrują odpowiedni wybór projektu:
| Projekt Nanhaiya | Sekcja kompresji | Jak byśmy to wykorzystali w recenzji |
|---|---|---|
| Stopniowa śruba do formowania wtryskowego | Zazwyczaj 40%-60% całkowitej długości śruby, około 50% w opisie produktu | Dłuższe, stopniowe zmniejszanie głębokości kanału w przypadku zastosowań wymagających kontrolowanej plastyfikacji. Oceń dokładnie zachowanie żywicy, śrutu i temperatury. |
| Zmutowana śruba do formowania wtryskowego(projekt nagłej kompresji) | Około 5%-15% całkowitej długości śruby | Krótsze przejście z ostrzejszym zmniejszeniem głębokości kanału. Przed wyborem rozwiązania w celu uwzględnienia ograniczeń wydajności należy ocenić obciążenie topienia i równomierność temperatury. |
Nasz stopniowy projekt obejmuje zastosowania obejmujące PS, PC i ABS; rodzina nagłej kompresji obejmuje zastosowania takie jak PE i PP. Te trasy produktów pomogą rozpocząć dyskusję. Nie zastępują przeglądu gatunku żywicy i maszyny, zwłaszcza wypełniaczy, przemiału lub wymagających specyfikacji jakościowych.

Obróbka powierzchni dotyczy zużycia, a nie zablokowania gardzieli zasilającej
Obie rodziny produktów wykorzystują stal 38CrMoAlA. Ich szczegółowe specyfikacje produktu obejmują następujące opcje leczenia, które podlegają dyskusji na temat wymiany, gdy kontrola wykryje zużycie:
| Nieruchomość | Wartość szczegółów produktu | Co to oznacza dla dochodzenia |
|---|---|---|
| Twardość azotowania | HV900-1100 | Określ obrabiane powierzchnie i wymagania dotyczące kontroli. |
| Głębokość azotowania | 0,5-0,8 mm | Zidentyfikuj wybrane leczenie; nie należy wnioskować o trwałości użytkowej wyłącznie na podstawie głębokości. |
| Twardość stopu niklu i wolframu | HRC55-62 | Sprawdź stop pod kątem rzeczywistej żywicy, wypełniacza i wzoru zużycia. |
| Głębokość warstwy stopu | 0,8-2,0 mm | Zdefiniuj wzmocnione obszary w uzgodnionej specyfikacji komponentu. |
Naszstopniowe szczegóły produktu śrubowegoopisują wzmocnienie obszarów wrażliwych stopem niklowo-wolframowym. Zależy nam na tym, aby proponowana ochrona odpowiadała zmierzonemu zużyciu z punktu widzenia fabryki. Droższa powierzchnia nie naprawia niedostatecznego zasilania ani nie gwarantuje, że geometria ślimaka pasuje do żywicy.


Zmień diagnozę w konkretne działanie
Zachowaj zalecenie tak wąskie, jak pozwalają na to dowody. Przerwa w zasilaniu wymaga korekty systemu podawania. Polecenie prędkości, którego maszyna nie może obsłużyć, wymaga przeglądu maszyny. Potwierdzony wyciek z zaworu wymaga oceny zaworu i interfejsu. Zmierzone zużycie śruby lub lufy pozwala na wymianę elementu lub kwalifikowaną ocenę renowacji.
Jeśli zespół jest w akceptowalnym stanie, ale nowe obciążenie produkcyjne przekracza jego praktyczną zdolność uplastyczniania, wyślij wytyczne projektowe. Nanhaiya zapewnia niestandardowe projektowanie śrub, obróbkę skrawaniem i spawanie natryskowe stopów. Naszsprzęt produkcyjnyobejmuje tokarki CNC do detali o długości do 6 metrów oraz obróbkę pięcioosiową do skomplikowanych przelotów i konstrukcji kołnierzowych.

Wyślij zapis wyjaśniający problem
- Producent i model maszyny, średnica śruby, rysunek montażowy i szczegóły zamontowanej końcówki śruby.
- Gatunek żywicy, zawartość wypełniacza, stopień przemiału i stan cząstek.
- Czas regeneracji według cyklu, rzeczywiste i zadane obroty, przeciwciśnienie z jego podstawą oraz zapisy obciążenia lub alarmów.
- Ustawienie strzału, poduszka, waga części i prowadnicy, zapisy temperatury i dostępne okno regeneracji.
- Zmiany już przetestowane, ich wpływ na jakość części i raport zużycia wymiarowego.
Podczas uruchamiania należy uzgodnić żywicę, śrut, okno robocze i akceptowalną jakość części. Następnie porównaj powtarzalność odzyskiwania i rzeczywisty całkowity czas cyklu. Szybszy izolowany test plastyfikacji jest niewystarczający, jeśli forma produkcyjna nadal czeka lub części nie przejdą kontroli.

Potrzebujesz propozycji śruby lub beczki dla potwierdzonego ograniczenia odzysku?
Wyślij Nanhaiyi rysunek i zapis działania, w tym informacje o zmianach i wymaganiach, jakie musi osiągnąć Twoja linia. Powiedz nam, czy przywracasz pierwotne cło, czy przygotowujesz się na inne wymagania dotyczące materiału lub cyklu.
Wyślij swój rysunek i dane procesoweZobacz śruby do formowania wtryskowegoPorozmawiaj na WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-mail:info@nhyscrew.com
Telefon:+86-13505809643| Przenośny:+86-13587082002
Blok C, sekcja zachodnia nr 2, Xingzhou Avenue, dystrykt Dinghai, miasto Zhoushan, prowincja Zhejiang, Chiny.
Skontaktuj się z Nanhaiyą
Często zadawane pytania
Jaki jest normalny czas regeneracji ślimaka wtryskowego?
Nie ma numeru uniwersalnego. Czas regeneracji zależy od żywicy, wymagań dotyczących śrutu, geometrii ślimaka, możliwości maszyny i ustawień operacyjnych. Porównaj go z czasem dostępnym w rzeczywistej sekwencji maszynowej i ze stabilnym przebiegiem referencyjnym przy użyciu tego samego materiału i śrutu.
Czy szybsze odzyskiwanie śrub zawsze skraca czas cyklu?
Nie. Skraca cykl tylko wtedy, gdy niedokończone odzyskiwanie opóźnia kolejne dozwolone działanie maszyny. Jeśli odzyskiwanie zakończyło się już w dostępnym oknie nakładania się, przyspieszenie go może pozostawić całkowity czas cyklu bez zmian.
Dlaczego śruba obraca się, ale cofa bardzo wolno?
Sprawdź, czy żywica dociera do śruby, czy zmieniło się przeciwciśnienie i czy rzeczywista prędkość śruby jest zgodna z poleceniem. Mostkowanie paszy, nierównomierny przemiał, warunki procesu i zużyte komponenty to możliwe gałęzie, które należy zbadać. Sam obrót nie jest dowodem na to, że ślimak transportuje wystarczającą ilość materiału.
Czy powinienem zwiększyć obroty, aby naprawić powolne odzyskiwanie?
Dopiero po sprawdzeniu podawania, rzeczywistej prędkości, przeciwciśnienia i ograniczeń przetwórstwa żywicy. Oceniaj wszelkie zmiany na podstawie jakości stopu, rzeczywistej temperatury stopu i powtarzalności, a także czasu regeneracji. Nie używaj większej prędkości, aby ukryć nierozwiązany problem podawania lub zużycia.
Czy nieszczelny pierścień kontrolny świadczy o zużyciu całej śruby?
Nie. Uszczelnienie za pomocą pierścienia kontrolnego i przenoszenie za pomocą beczki śrubowej to różne funkcje. Zbadaj zmiany ciężaru poduszki lub śrutu za pomocą testu zaworów przeprowadzonego przez producenta maszyny i skorzystaj z kontroli wymiarowej, aby ustalić zużycie śruby i lufy.
Czego potrzebuje Nanhaiya, aby ocenić zamiennik?
Wyślij model maszyny, średnicę i rysunek ślimaka, gatunek żywicy i wypełniacz, szczegóły przemiału, rzeczywiste zapisy odzysku, ustawienia prędkości ślimaka i przeciwciśnienia, zapisy temperatury i wszelkie pomiary zużycia. Uwzględnij wymagane kryteria cyklu i jakości części, aby zamiennik miał określone zadanie.
Kontynuuj zPrzewodnik po wyborze cylindra ślimaka do formowania wtryskowegolub sprawdźlista kontrolna wymiany końcówki śruby i pierścienia kontrolnegojeśli dowody wskazują na zespół czołowy.